

I. মূল নীতি: কীভাবে সংকুচিত বায়ু যান্ত্রিক শক্তিতে রূপান্তরিত হয়?
বায়ুসংক্রান্ত সিস্টেমে মূল অ্যাকচুয়েটর হিসাবে, বায়ুসংক্রান্ত বায়ু সিলিন্ডার শক্তি রূপান্তর করতে তরল মেকানিক্স এবং যান্ত্রিক কাঠামোর সুনির্দিষ্ট সংমিশ্রণের উপর নির্ভর করে। একটি বিশদ বিশ্লেষণ অবশ্যই তিনটি মূল দিক কভার করবে: বায়ু সরবরাহের বৈশিষ্ট্য, কাঠামোগত বিবরণ এবং সুবিধার নীতিগুলি।
বায়ু সরবরাহের মৌলিক বিষয়গুলির দৃষ্টিকোণ থেকে, শিল্প সংকুচিত বায়ু শুকানোর, পরিস্রাবণ এবং চাপ স্থিতিশীলকরণ চিকিত্সার প্রয়োজন। সাধারণত, চাপের শিশির বিন্দু -20°C এর নিচে হওয়া উচিত এবং সিলিন্ডারের অভ্যন্তরীণ উপাদানগুলির ক্ষতি রোধ করতে কঠিন অমেধ্যের কণার আকার 5μm এর কম হওয়া উচিত। যখন চিকিত্সা করা সংকুচিত বায়ু একটি সোলেনয়েড ভালভের মাধ্যমে সিলিন্ডারের চেম্বারে প্রবেশ করে, তখন এটি প্রথমে প্রান্তের ক্যাপের এয়ার ইনলেট গর্তের মধ্য দিয়ে যায় এবং তারপরে পিস্টনের প্রান্তের মুখের উপর স্থিতিশীল চাপ কার্যকর করার জন্য একটি বাফার হাতা (কিছু মডেলে সজ্জিত) এর মাধ্যমে পিস্টনের উভয় পাশে সমানভাবে বিতরণ করা হয়।
একটি উদাহরণ হিসাবে একটি পিস্টন রড সহ একটি ডবল-অ্যাক্টিং সিলিন্ডার গ্রহণ করলে, সিলিন্ডার ব্যারেলের ভিতরের প্রাচীরটি যথার্থ হোনিং এর মধ্য দিয়ে যায়, যা Ra 0.2-0.4μm পৃষ্ঠের রুক্ষতা অর্জন করে। এটি দ্বিমুখী সিলিং অর্জনের জন্য পিস্টনে সম্মিলিত সিল (সাধারণত পলিউরেথেন ইউ-রিং গাইড রিং) দিয়ে কাজ করে। গাইড রিংগুলি, বেশিরভাগ পলিটেট্রাফ্লুরোইথিলিন (PTFE) দিয়ে তৈরি, শুধুমাত্র পিস্টন এবং সিলিন্ডার ব্যারেলের মধ্যে সরাসরি ঘর্ষণ কমায় না কিন্তু পিস্টনের সমক্ষীয়তা নিশ্চিত করে, পিস্টন রডের বিচ্যুতি রোধ করে। সংকুচিত বায়ু যখন রডলেস চেম্বারে প্রবেশ করে, তখন গ্যাসের চাপ পিস্টনকে রড চেম্বারের দিকে ঠেলে দেয়, যখন রড চেম্বারের গ্যাস নিষ্কাশন গর্তের মাধ্যমে নিঃসৃত হয়। নিষ্কাশন প্রক্রিয়া চলাকালীন, কিছু মডেল আওয়াজ কমাতে একটি মাফলার ব্যবহার করে (সাধারণত 85dB থেকে 65dB এর নিচে শব্দ কমায়)। বিপরীতভাবে, যখন বাতাস রড চেম্বারে প্রবেশ করে, তখন পিস্টন বিপরীত দিকে চলে, একটি পারস্পরিক চক্র সম্পন্ন করে।
শক্তি রূপান্তর দক্ষতার পরিপ্রেক্ষিতে, সিলিন্ডারের যান্ত্রিক দক্ষতা প্রধানত সীল ঘর্ষণ এবং গ্যাস সংকোচন দ্বারা প্রভাবিত হয়। আদর্শ অবস্থার অধীনে, চাপ শক্তি থেকে যান্ত্রিক শক্তিতে রূপান্তর দক্ষতা 95% এ পৌঁছাতে পারে। যাইহোক, ব্যবহারিক প্রয়োগে, সীল ঘর্ষণ ক্ষতি (প্রায় 5%-10% এর জন্য হিসাব) এবং গ্যাস লিকেজ (আনুমানিক 2%-5% জন্য অ্যাকাউন্টিং) এর কারণে, প্রকৃত দক্ষতা সাধারণত 70%-90% এর মধ্যে বজায় থাকে। তবুও, হাইড্রোলিক সিস্টেমের সাথে তুলনা করে, বায়ুসংক্রান্ত সিলিন্ডারগুলির তেল ট্যাঙ্ক এবং পাইপলাইনের মতো জটিল সার্কিটের প্রয়োজন হয় না, যার ফলে একটি ছোট শক্তি সঞ্চালন পথ এবং দ্রুত প্রতিক্রিয়া গতি হয়। বায়ু সরবরাহ থেকে পিস্টন রড চলাচলে বিলম্বের সময় 0.02-0.05 সেকেন্ডের মধ্যে নিয়ন্ত্রিত হতে পারে, এটি উচ্চ-ফ্রিকোয়েন্সি অপারেশন পরিস্থিতিতে বিশেষভাবে উপযুক্ত করে তোলে (যেমন, ইলেকট্রনিক উপাদান বাছাই, যা প্রতি মিনিটে 30-50 চক্র সম্পূর্ণ করতে পারে)।
তাদের পরিবেশগত অভিযোজন সুবিধাগুলিও জোর দেওয়ার দাবি রাখে: সংকুচিত বায়ু নিজেই অ-বিষাক্ত এবং গন্ধহীন, এবং এমনকি যদি ফুটো হয়ে যায়, এটি ওয়ার্কপিস বা পরিবেশকে দূষিত করবে না। অতএব, এগুলি খাদ্য প্যাকেজিং শিল্পে (যেমন, চকলেট ছাঁচনির্মাণ মেশিন) এবং ফার্মাসিউটিক্যাল প্রস্তুতি শিল্পে (যেমন, ভ্যাকসিন ভর্তি সরঞ্জাম) ব্যাপকভাবে ব্যবহৃত হয়। বৈদ্যুতিক অ্যাকচুয়েটরগুলির সাথে তুলনা করে, বায়ুসংক্রান্ত সিলিন্ডারগুলি আর্দ্র পরিবেশে (যেমন, গাড়ি ধোয়ার সরঞ্জাম) এবং ধুলোময় পরিবেশে (যেমন, আকরিক স্ক্রীনিং সরঞ্জাম) আরও টেকসই হয়, যা মোটর আর্দ্রতার ক্ষতি বা ধূলিকণার মধ্যে প্রবেশের কারণে ত্রুটির কারণে উদ্বেগ দূর করে। উপরন্তু, বায়ুসংক্রান্ত সিলিন্ডার শক্তিশালী ওভারলোড প্রতিরোধের আছে. যখন লোড রেটেড মান ছাড়িয়ে যায়, তখন পিস্টন রডটি মোটরের মতো জ্বলে না গিয়ে নড়াচড়া বন্ধ করে দেয়; লোড কমিয়ে স্বাভাবিক অপারেশন পুনরুদ্ধার করা যেতে পারে, যার ফলে রক্ষণাবেক্ষণের খরচ কম হয়।
২. প্রকার বিশ্লেষণ: কোন সিলিন্ডারের ধরন বিভিন্ন পরিস্থিতিতে উপযুক্ত?
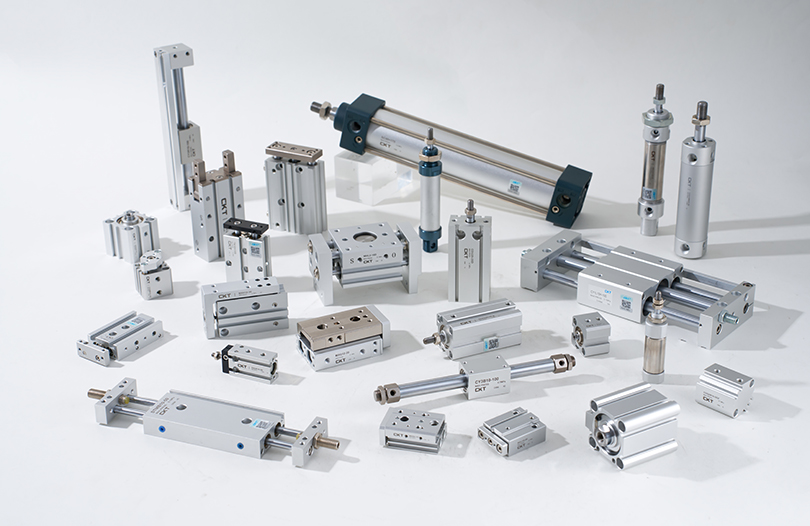
সিলিন্ডারের প্রকারের শ্রেণীবিভাগ স্ট্রাকচারাল ডিজাইন, পারফরম্যান্স প্যারামিটার এবং দৃশ্যকল্পের প্রয়োজনীয়তার গভীরতার সাথে মিলের উপর ভিত্তি করে। প্রতিটি ধরনের তার অনন্য প্রয়োগ যুক্তি এবং কর্মক্ষমতা সীমানা আছে:
1. লিনিয়ার মোশন টাইপ: প্রচলিত পরিস্থিতির জন্য মৌলিক পছন্দ
একক-অভিনয় সিলিন্ডার: সাধারণ স্প্রিং-রিটার্ন টাইপ ছাড়াও, মাধ্যাকর্ষণ-রিটার্ন প্রকার রয়েছে (উল্লম্বভাবে নিম্নমুখী ইনস্টলেশন পরিস্থিতির জন্য উপযুক্ত, যেমন সাইলো গেট খোলার জন্য) এবং বায়ু-চাপ রিটার্নের ধরন (অন্য একটি নিম্ন-চাপের বায়ু সার্কিটের মাধ্যমে রিটার্ন অর্জন করা, যেখানে স্প্রিং ইনস্টল করা যায় না এমন সংকীর্ণ স্থানগুলির জন্য উপযুক্ত)। তাদের কাঠামোগত বৈশিষ্ট্য হল যে নিয়ন্ত্রণের জন্য শুধুমাত্র একটি এয়ার ইনলেট প্রয়োজন, সোলেনয়েড ভালভের সংখ্যা সংরক্ষণ করে এবং তাদের খরচ ডাবল-অ্যাক্টিং সিলিন্ডারের তুলনায় 15%-20% কম। যাইহোক, রিটার্ন পদ্ধতি দ্বারা সীমিত, তাদের রিটার্ন ফোর্স সাধারণত থ্রাস্ট ফোর্সের চেয়ে কম হয় (বসন্ত-রিটার্ন ধরনের রিটার্ন ফোর্স থ্রাস্ট ফোর্সের প্রায় 30%-50%), এবং স্ট্রোক খুব বেশি লম্বা হওয়া উচিত নয় (সাধারণত 300 মিমি এর বেশি নয়, অন্যথায় বসন্ত ক্লান্তি প্রবণ)। ব্যবহারিক অ্যাপ্লিকেশনে, যেমন অ্যাসেম্বলি লাইনে উপাদানের অবস্থান, একক-অভিনয় সিলিন্ডারের থ্রাস্ট বায়ু সরবরাহের চাপকে সামঞ্জস্য করে নিয়ন্ত্রণ করা যেতে পারে (সাধারণত 0.3-0.5MPa তে সেট করা হয়) যাতে ওয়ার্কপিসগুলি পিষ্ট না হয় এবং পিস্টনটি সঠিকভাবে সনাক্ত করতে চৌম্বকীয় সুইচ ব্যবহার করা যেতে পারে।
ডাবল-অ্যাক্টিং সিলিন্ডার: ইনস্টলেশন পদ্ধতির উপর ভিত্তি করে, এগুলিকে স্ট্যান্ডার্ড প্রকারে বিভক্ত করা যেতে পারে (সামনের ফ্ল্যাঞ্জ, পিছনের ফ্ল্যাঞ্জ, ফুট মাউন্ট, ট্রুনিয়ন মাউন্ট, ইত্যাদি) এবং কমপ্যাক্ট প্রকার (ইন্টিগ্রেটেড সিলিন্ডার ব্যারেল এবং শেষ ক্যাপ ডিজাইন, দৈর্ঘ্য 20%-30% হ্রাস করে)। পিস্টনের উভয় দিকই চাপ সহ্য করতে পারে এবং থ্রাস্ট এবং টান ফোর্সের মধ্যে পার্থক্য মূলত পিস্টন রডের ক্রস-বিভাগীয় এলাকা থেকে উদ্ভূত হয় (রড চেম্বারের কার্যকর বল-বহন এলাকা রডলেস চেম্বারের কার্যকর বল-বহন এলাকা বিয়োগ পিস্টন রডের ক্রস-বিভাগীয় অঞ্চলের সমান)। উদাহরণ হিসাবে 50 মিমি বোরের ব্যাস এবং 20 মিমি একটি পিস্টন রড ব্যাস সহ একটি সিলিন্ডার নিলে, রডলেস চেম্বারের থ্রাস্ট প্রায় 980N, এবং রড চেম্বারের টান বল প্রায় 750N। অতএব, ভারী ভার সহ উল্লম্ব উত্তোলনের পরিস্থিতিতে, রডলেস চেম্বারের বল-বহন দিককে অগ্রাধিকার দেওয়া উচিত। স্বয়ংক্রিয় উৎপাদন লাইনে, গতির নির্ভুলতা উন্নত করতে ডবল-অ্যাক্টিং সিলিন্ডারগুলি প্রায়শই গাইডিং ডিভাইসের সাথে (যেমন, লিনিয়ার গাইড) ব্যবহার করা হয়। উদাহরণস্বরূপ, অটো পার্টস অ্যাসেম্বলি লাইনে বোল্ট শক্ত করার সরঞ্জামগুলিতে, সিলিন্ডার টাইটনিং শ্যাফ্টকে উপরে এবং নীচে সরাতে চালিত করে, ±0.1 মিমি পুনরাবৃত্তি অবস্থান নির্ভুলতা অর্জন করে।
ক্ষুদ্র/পাতলা সিলিন্ডার: ক্ষুদ্রাকৃতির সিলিন্ডারে (6 মিমি, 8 মিমি, 10 মিমি বোর ব্যাস সহ) সাধারণত স্টেইনলেস স্টিলের তৈরি সিলিন্ডার ব্যারেল থাকে এবং পিস্টন রডগুলি সামান্য প্রভাব সহ্য করার জন্য হার্ড ক্রোম প্লেটিং (প্লেটিং পুরুত্ব 5-10μm) হয়। মোবাইল ফোন ক্যামেরা মডিউলগুলির সমাবেশে, ক্ষুদ্রাকৃতির সিলিন্ডারগুলিকে মাইক্রোন-স্তরের অবস্থানের জন্য লেন্সের উপাদানগুলিকে ধাক্কা দিতে হবে, তাই সিলিন্ডারের গতি স্থিতিশীলতার উপর উচ্চ প্রয়োজনীয়তাগুলি স্থাপন করা হয়। তারা সাধারণত 50-100mm/s মধ্যে গতি নিয়ন্ত্রণ করতে থ্রোটল ভালভ (যেমন, সুই ভালভ) দিয়ে সজ্জিত থাকে। পাতলা সিলিন্ডারে (বোরের ব্যাস 20mm-100mm) স্ট্যাম্পিংয়ের মাধ্যমে তৈরি করা শেষ ক্যাপ রয়েছে, যা স্ট্যান্ডার্ড প্রকারের তুলনায় ওজন 40% কমিয়ে দেয়, এগুলিকে প্রিন্টিং মেশিন রোলারের মধ্যে এবং CNC মেশিন টুলের টারেটের নিচের মতো সংকীর্ণ জায়গায় ইনস্টল করার জন্য উপযুক্ত করে তোলে। কিছু পাতলা সিলিন্ডার চৌম্বকীয় সুইচ মাউন্টিং গ্রুভগুলিকেও একীভূত করে, অতিরিক্ত বন্ধনীর প্রয়োজনীয়তা দূর করে এবং ইনস্টলেশনের সময় বাঁচায়। তারা একটি ডবল-সীল কাঠামো (প্রাথমিক সীল সেকেন্ডারি সীল) গ্রহণ করে, যেখানে ফুটো হওয়ার হার 5mL/মিনিটের নিচে (মান অবস্থার অধীনে) নিয়ন্ত্রিত হয়।
2. রডলেস সিলিন্ডার: লং-স্ট্রোক পরিস্থিতির জন্য স্পেস-অপ্টিমাইজড সমাধান
যান্ত্রিকভাবে সংযুক্ত রডলেস সিলিন্ডারের মূল প্রযুক্তি সিলিং সিস্টেমের মধ্যে রয়েছে। সিলিন্ডার ব্যারেলের স্লটে একটি ডাবল-লেয়ার সিলিং স্ট্রিপ (অভ্যন্তরীণ পলিউরেথেন সিলিং স্ট্রিপ এবং বাইরের নাইট্রিল রাবার ডাস্ট-প্রুফ স্ট্রিপ) ব্যবহার করা হয়। সিলিং স্ট্রিপটি শেষ ক্যাপটিতে একটি সিলিং চাপ ব্লক দ্বারা স্থির করা হয়েছে যাতে কোনও গ্যাস ফুটো না হয়। স্লাইডার এবং পিস্টনের মধ্যে সংযোগটি অ্যানোডাইজেশন চিকিত্সা (অক্সাইড ফিল্মের পুরুত্ব 10-15μm) সহ উচ্চ-শক্তির খাদ উপাদান (যেমন, 6061-T6 অ্যালুমিনিয়াম খাদ) দিয়ে তৈরি, পরিধান প্রতিরোধের 3 গুণেরও বেশি বৃদ্ধি করে। অপারেশন চলাকালীন, স্লাইডারটিকে অবশ্যই একটি গাইড রেলের সাথে একত্রিত হতে হবে (যেমন, অন্তর্নির্মিত লিনিয়ার বিয়ারিং) উদ্ভট লোডের কারণে সিলিং স্ট্রিপের ক্ষতি এড়াতে। সর্বাধিক অনুমোদিত উন্মত্ত লোড সাধারণত রেট করা লোডের 10%-15% হয়। উদাহরণস্বরূপ, একটি অটোমোবাইল অ্যাসেম্বলি লাইনের চেসিস কনভেয়িং লিঙ্কে, একটি যান্ত্রিকভাবে সংযুক্ত রডলেস সিলিন্ডারকে 5 মিটার পর্যন্ত স্ট্রোকের সাথে সরানোর জন্য 50 কেজি ওজনের একটি চ্যাসি চালাতে হবে। এই ক্ষেত্রে, একটি চাঙ্গা গাইড রেল নির্বাচন করা উচিত, এবং অতিরিক্ত জড়তা দ্বারা সৃষ্ট সরঞ্জামের কম্পন এড়াতে গতি 0.8-1.2m/s এ নিয়ন্ত্রণ করা উচিত।
চৌম্বকীয় রডলেস সিলিন্ডারের চৌম্বক রিংগুলি নিওডিয়ামিয়াম-লোহা-বোরন উচ্চ-শক্তির চৌম্বকীয় উপাদান দিয়ে তৈরি হয় যার একটি চৌম্বকীয় শক্তি 35-40MGOe। পিস্টনের ভিতরের চৌম্বক বলয় এবং বাহ্যিক চলমান দেহের বাইরের চৌম্বক বলয়ের মধ্যে চৌম্বকীয় আকর্ষণের মাধ্যমে সিঙ্ক্রোনাস মুভমেন্ট অর্জিত হয়। স্থিতিশীল চৌম্বকীয় বল নিশ্চিত করার জন্য, ভিতরের এবং বাইরের চৌম্বক রিংগুলির মধ্যে ব্যবধান 0.5-1 মিমি নিয়ন্ত্রিত করা উচিত, এবং সিলিন্ডার ব্যারেল উপাদান অবশ্যই অ-চৌম্বকীয় হতে হবে (যেমন, অ্যালুমিনিয়াম খাদ, 304 স্টেইনলেস স্টীল)। তাদের সুবিধা রডলেস কাঠামোর মধ্যে নিহিত, যা প্রায় শূন্য ফুটো সহ আরও ভাল সিলিং কার্যকারিতা প্রদান করে, উচ্চ পরিচ্ছন্নতার প্রয়োজনীয়তা (যেমন, সেমিকন্ডাক্টর ওয়েফার কনভেয়িং) সহ পরিস্থিতিগুলির জন্য উপযুক্ত করে তোলে। যাইহোক, তাদের লোড ক্ষমতা চৌম্বকীয় শক্তি দ্বারা সীমিত, সাধারণত সর্বোচ্চ 30 কেজির বেশি লোড থাকে না এবং তারা উচ্চ-ফ্রিকোয়েন্সি স্টার্ট-স্টপ পরিস্থিতির জন্য উপযুক্ত নয় (অন্যথায়, চৌম্বকীয় বলয়টি ডিম্যাগনেটাইজেশনের ঝুঁকিতে থাকে)।
3. ঘূর্ণমান সিলিন্ডার: ঘূর্ণন গতির জন্য বিশেষ অ্যাকচুয়েটর
র্যাক-এন্ড-পিনিয়ন রোটারি সিলিন্ডার: র্যাক এবং পিস্টন একটি সমন্বিত ইউনিট হিসাবে ডিজাইন করা হয়েছে, এবং র্যাক দাঁত প্রোফাইল বেশিরভাগই অনিচ্ছাকৃত (মডিউল 1-3)। এটি উচ্চ-নির্ভুলতা গিয়ারের সাথে কাজ করে (গ্রেড 5 পর্যন্ত ট্রান্সমিশন নির্ভুলতা) ±0.5° এর কম একটি ঘূর্ণন কোণ ত্রুটি নিশ্চিত করতে। কিছু মডেল অ্যাঙ্গেল অ্যাডজাস্টমেন্ট স্ক্রু দিয়ে সজ্জিত থাকে, যা ±5° এর মধ্যে ঘূর্ণন কোণের সূক্ষ্ম সমন্বয় করে সঠিক অবস্থানের প্রয়োজনীয়তা পূরণ করতে পারে। ভালভ কন্ট্রোল পরিস্থিতিতে (যেমন, ওয়াটার ট্রিটমেন্ট প্ল্যান্টে পাইপলাইন ভালভ), র্যাক-এন্ড-পিনিয়ন রোটারি সিলিন্ডারগুলি বায়ু সরবরাহের চাপ (সাধারণত 0.4-0.6MPa) সামঞ্জস্য করে ঘূর্ণন গতি নিয়ন্ত্রণ করতে পারে এবং ভালভ খোলা, বন্ধ এবং মধ্যবর্তী অবস্থান অর্জন করতে পারে, পজিশন সাইকেল সার্ভিসের লাইফ 1 মিলিয়নের চেয়ে বেশি।
ভ্যান-টাইপ রোটারি সিলিন্ডার: ভ্যান এবং রটার একটি চাবি দ্বারা সংযুক্ত থাকে, এবং সীলগুলি (সাধারণত নাইট্রিল রাবার PTFE সম্মিলিত সীল) একপাশ থেকে অন্য দিকে গ্যাস লিকেজ প্রতিরোধ করার জন্য ভ্যানের উভয় পাশে ইনস্টল করা আবশ্যক৷ স্টেটরের ভেতরের দেয়ালে স্টেটর এবং ভ্যানের মধ্যে 0.02-0.05 মিমি সিলিং গ্যাপ নিশ্চিত করার জন্য নির্ভুল মেশিনিং প্রয়োজন; অন্যথায়, কার্যকারিতা উল্লেখযোগ্যভাবে হ্রাস পাবে। ভ্যান-টাইপ রোটারি সিলিন্ডারের ঘূর্ণন কোণ সাধারণত স্থির কোণ যেমন 90°, 180° এবং 270°। নির্বিচারে কোণ নিয়ন্ত্রণের জন্য, একটি কোণ নিয়ামক প্রয়োজন। কাঠামোগত সীমাবদ্ধতার কারণে, তাদের আউটপুট ঘূর্ণন সঁচারক বল ছোট (যেমন, 40 মিমি বোর ব্যাস সহ একটি ভ্যান-টাইপ সিলিন্ডারের সর্বাধিক টর্ক প্রায় 5N·m থাকে), তাই এগুলি বেশিরভাগ হালকা ফিক্সচার ঘূর্ণনের জন্য ব্যবহৃত হয় (যেমন, ছোট ওয়ার্কপিস ক্ল্যাম্প করা)। সিল করার কার্যকারিতা নিশ্চিত করতে সিলগুলি নিয়মিত (সাধারণত প্রতি 3-6 মাসে) প্রতিস্থাপন করা দরকার।
4. চরম পরিবেশের জন্য বিশেষায়িত প্রকার: কঠোর অবস্থার জন্য অভিযোজিত নকশা
উচ্চ-তাপমাত্রার পরিবেশে (যেমন, ধাতুবিদ্যা শিল্পে ইস্পাত বিলেট হ্যান্ডলিং সরঞ্জাম, 200-300 ডিগ্রি সেলসিয়াসের অপারেটিং তাপমাত্রা সহ), সিলিন্ডারগুলিকে অবশ্যই উচ্চ-তাপমাত্রা-প্রতিরোধী উপকরণ ব্যবহার করতে হবে: সিলিন্ডার ব্যারেল 316L স্টেইনলেস স্টিল দিয়ে তৈরি (যা 30 ডিগ্রি সেলসিয়াসের নিচের তাপমাত্রা সহ্য করতে পারে), (দীর্ঘমেয়াদী অপারেটিং তাপমাত্রা -20°C থেকে 200°C, স্বল্পমেয়াদী প্রতিরোধের সাথে 250°C পর্যন্ত), এবং পিস্টন রড পৃষ্ঠ সিরামিক দিয়ে প্রলিপ্ত (HV1000 বা তার বেশি পর্যন্ত কঠোরতা, পরিধান প্রতিরোধের 5 গুণ বৃদ্ধি)। অতিরিক্তভাবে, বার্ধক্যজনিত সিলগুলিতে তাপ স্থানান্তর রোধ করার জন্য শেষ ক্যাপগুলিতে তাপ সিঙ্কগুলি যুক্ত করা দরকার।
ক্ষয়কারী পরিবেশে (যেমন, সমুদ্রের জলের লবণের সংস্পর্শে সামুদ্রিক প্রকৌশল সরঞ্জাম), সিলিন্ডারগুলির ব্যাপক ক্ষয়-বিরোধী চিকিত্সার প্রয়োজন হয়: সিলিন্ডার ব্যারেলটি প্যাসিভেশন চিকিত্সা সহ 316L স্টেইনলেস স্টিল দিয়ে তৈরি, পিস্টন রডটি 316L স্টেইনলেস স্টিল দিয়ে তৈরি হয় বা সমুদ্রের জলের সাথে 316L-200 মিটার পুরু হয় ট্রিটমেন্ট, এন্ড ক্যাপস, পিস্টন এবং অন্যান্য উপাদান সবই স্টেইনলেস স্টিল দিয়ে তৈরি, এবং সীলগুলি ফ্লুরোরাবার বা পারফ্লুরোইথার রাবার দিয়ে তৈরি হয় শক্তিশালী জারা প্রতিরোধের। কিছু মডেল এয়ার পোর্টগুলিতে অ্যান্টি-জারোশন ফিল্টারও ইনস্টল করে যাতে ক্ষয়কারী গ্যাসগুলি সিলিন্ডারের অভ্যন্তরে প্রবেশ করতে না পারে।
ক্লিনরুম পরিবেশে (যেমন, সেমিকন্ডাক্টর চিপ উত্পাদন, আইএসও ক্লাস 1 পরিচ্ছন্নতার প্রয়োজন), সিলিন্ডারগুলিকে অবশ্যই কম কণা নির্গমন এবং কম অস্থিরতার প্রয়োজনীয়তা পূরণ করতে হবে: সিলিন্ডার ব্যারেল এবং পিস্টন রড 316L স্টেইনলেস স্টিল দিয়ে তৈরি যাতে নির্ভুলতা পলিশিং (সারফেস রুক্ষতা 1 থেকে 20m প্রতিরোধ করে)। নন-মেটালিক উপাদান যেমন সীল এবং গাইড রিংগুলি PTFE বা পরিবর্তিত পলিথিনের মতো কম-কণা-নিঃসরণকারী উপাদান দিয়ে তৈরি এবং উদ্বায়ী পদার্থ অপসারণের জন্য উচ্চ-তাপমাত্রা পরিস্কার করা হয়; ধূলিকণার স্থির শোষণ রোধ করতে সিলিন্ডার পৃষ্ঠটি অ্যান্টি-স্ট্যাটিক চিকিত্সার মধ্য দিয়ে যায়। তদ্ব্যতীত, ক্লিনরুম-নির্দিষ্ট সিলিন্ডারের নিষ্কাশন অবশ্যই একটি উচ্চ-দক্ষতা কণা বায়ু (HEPA) ফিল্টার দিয়ে চিকিত্সা করা উচিত যাতে নিঃসৃত গ্যাস দিয়ে ক্লিনরুমের পরিবেশ দূষিত না হয়।
III. নির্বাচন নির্দেশিকা: পাঁচ-মাত্রিক প্যারামিটারের মাধ্যমে প্রয়োজনীয়তার সঠিক মিল
সিলিন্ডার নির্বাচন সরাসরি সরঞ্জামের স্থায়িত্ব এবং দক্ষতা নির্ধারণ করে। ব্যবহারিক অপারেশন পদক্ষেপগুলির সাথে মিলিত লোড, চাপ এবং স্ট্রোকের মতো মূল মাত্রাগুলিকে পদ্ধতিগতভাবে বিবেচনা করা প্রয়োজন:
1. লোড গণনা: প্রয়োজনীয় থ্রাস্ট/পুল ফোর্স স্পষ্ট করুন
প্রথমে, লোডের ধরন বিশ্লেষণ করুন (অনুভূমিক গতি, উল্লম্ব উত্তোলন, ইত্যাদি)। অনুভূমিক লোডের জন্য, ঘর্ষণ সহগ (সাধারণত 0.1-0.3) বিবেচনা করতে হবে এবং উল্লম্ব লোডের জন্য, মহাকর্ষীয় ত্বরণকে অবশ্যই বিবেচনায় নিতে হবে। প্রকৃত থ্রাস্টের জন্য গণনার যুক্তি হল: প্রকৃত থ্রাস্ট = প্রকৃত কাজের চাপ × কার্যকর পিস্টন এলাকা × দক্ষতা সহগ।
তাদের মধ্যে, প্রকৃত কাজের চাপের জন্য বায়ু সরবরাহের চাপ হ্রাস বিবেচনা করা প্রয়োজন (যেমন, 10 মিটারের একটি পাইপলাইনের দৈর্ঘ্য এবং 8 মিমি ব্যাসের জন্য, চাপের ক্ষতি প্রায় 0.02-0.05MPa হয়), তাই প্রকৃত কাজের চাপ সাধারণত বায়ু সরবরাহের চাপের চেয়ে 5%-10% কম। কার্যকর পিস্টন এলাকার জন্য, একটি একক-পিস্টন-রড সিলিন্ডারের ক্ষেত্রে, রডলেস চেম্বারের কার্যকর এলাকা হল সিলিন্ডার ব্যারেলের অভ্যন্তরের ক্রস-বিভাগীয় এলাকা এবং রড চেম্বারের কার্যকরী এলাকা হল সিলিন্ডার ব্যারেলের ক্রস-বিভাগীয় এলাকা বিয়োগ পিস্টন রডের ক্রস-বিভাগীয় এলাকা। দক্ষতা সহগ সিলিন্ডারের নির্ভুলতার উপর নির্ভর করে: সাধারণ সিলিন্ডারের জন্য 0.7-0.8 এবং উচ্চ-নির্ভুল সিলিন্ডারের জন্য 0.8-0.9 (যেমন, নির্দেশিত সিলিন্ডার)।
উদাহরণ হিসাবে 30° এ একটি ঝোঁক পুশিং দৃশ্যকল্প গ্রহণ করা: ওয়ার্কপিসের ওজন 50 কেজি, একটি গাইড রেলে স্লাইডিং (ঘর্ষণ সহগ 0.15), ত্বরণ পর্যায়ে 0.8m/s² এর ত্বরণ সহ, এবং 0.6MPa (প্রকৃত কাজের চাপ 5MPa) বায়ু সরবরাহের চাপ। প্রথমত, মোট লোড বল গণনা করুন: অভিকর্ষের কম্পোনেন্ট আনত দিকে = 50kg × 9.8m/s² × sin30° ≈ 245N; ঘর্ষণ বল = 50kg × 9.8m/s² × cos30° × 0.15 ≈ 63.6N; জড় বল = 50kg × 0.8m/s² = 40N; মোট লোড বল = এই তিনটি অংশের সমষ্টি, প্রায় 348.6N। যদি রডলেস চেম্বারটি ফোর্স বিয়ারিংয়ের জন্য ব্যবহার করা হয় এবং দক্ষতা সহগ 0.8 হয়, তাহলে প্রয়োজনীয় কার্যকর পিস্টন এলাকা = মোট লোড ফোর্স / (প্রকৃত কাজের চাপ × দক্ষতা সহগ), আনুমানিক 7.97×10^-4 m² গণনা করা হয়। বোরের ব্যাস কার্যকর এলাকা থেকে প্রাপ্ত করা যেতে পারে, গণনা করা হয় প্রায় 31.6 মিমি। অনুশীলনে, 40 মিমি একটি আদর্শ বোর ব্যাস নির্বাচন করা উচিত (স্ট্যান্ডার্ড বোর ব্যাস সিরিজ: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100 মিমি, ইত্যাদি)। এই সময়ে, একটি 40 মিমি বোর ব্যাস × 0.8 দক্ষতা সহগের জন্য রডলেস চেম্বারের প্রকৃত থ্রাস্ট = 0.55MPa × কার্যকর এলাকা, প্রায় 552N। নিরাপত্তা ফ্যাক্টর (মোট লোড ফোর্স থেকে প্রকৃত থ্রাস্টের অনুপাত) প্রায় 1.58, 1.5-2 নিরাপত্তা ফ্যাক্টর প্রয়োজনীয়তা পূরণ করে।
2. স্ট্রোক এবং বাফারিং: গতির প্রভাব এড়িয়ে চলুন
স্ট্রোক নির্বাচন সরঞ্জামের প্রকৃত গতি দূরত্ব এবং একটি নিরাপত্তা মার্জিন বিবেচনা করা আবশ্যক। প্রচলিত 5%-10% মার্জিন ছাড়াও, নিম্নলিখিত বিষয়গুলিও বিবেচনা করা উচিত: যদি সিলিন্ডারটি ওয়ার্কপিসগুলিকে একটি নির্দিষ্ট অবস্থানে ঠেলে দেওয়ার জন্য ব্যবহার করা হয়, তবে ওয়ার্কপিস পজিশনিং ত্রুটিগুলির জন্য একটি সামঞ্জস্য স্থান (সাধারণত 5-10 মিমি) সংরক্ষিত থাকতে হবে; ওয়ার্কপিস ক্ল্যাম্পিংয়ের জন্য ব্যবহার করা হলে, ওয়ার্কপিস আকারের বিচ্যুতির জন্য একটি ক্ষতিপূরণ স্থান (সাধারণত 3-5 মিমি) সংরক্ষিত থাকতে হবে। লং-স্ট্রোক সিলিন্ডারের জন্য (>300mm), পিস্টন রডের অনমনীয়তার দিকে বিশেষ মনোযোগ দিতে হবে যাতে লোডের নিচে নমন না হয়। সাধারণত, বোরের ব্যাস এবং স্ট্রোকের অনুপাত 1:10 এর মধ্যে নিয়ন্ত্রণ করা উচিত (যেমন, 40 মিমি একটি বোরের ব্যাস সর্বাধিক 400 মিমি স্ট্রোকের সাথে)। যদি এই অনুপাতটি অতিক্রম করা হয়, একটি পুরু পিস্টন রড (যেমন, পিস্টন রডের ব্যাস 16 মিমি থেকে 20 মিমি পর্যন্ত বাড়ানো) বা একটি গাইডিং ডিভাইস (যেমন, ডাবল-শ্যাফ্ট সিলিন্ডার, গাইডেড সিলিন্ডার) নির্বাচন করা উচিত।
বাফারিং সিস্টেমের নির্বাচন গতির গতি, লোডের ওজন এবং সরঞ্জামের নির্ভুলতার প্রয়োজনীয়তার উপর নির্ভর করে: যখন গতি ≤0.3m/s হয় এবং লোড ≤50kg হয়, তখন রাবার বাফারিং ব্যবহার করা যেতে পারে (সাধারণ কাঠামো, কম খরচে), কিন্তু বাফারিং প্রভাব সীমিত, এটিকে পরিস্থিতির জন্য উপযুক্ত করে তোলে (ম্যাটেরিয়াল ইনসেনসিং, ইমপ্যাটিভ ইনসেন্সিং); যখন গতি 0.3-0.8m/s হয় এবং লোড 50-200kg হয়, তখন সামঞ্জস্যযোগ্য বাফারিং প্রয়োজন (অ্যাডজাস্টেবল বাফারিং প্রয়োজন) – এক্সস্ট স্পিড সামঞ্জস্য করতে বাফার চেম্বারে একটি থ্রোটল ভালভ ইনস্টল করে অর্জন করা হয়। এটি প্রকৃত কাজের অবস্থার উপর ভিত্তি করে বাফারিং শক্তির নমনীয় সমন্বয়ের জন্য অনুমতি দেয়, এটি বেশিরভাগ শিল্প পরিস্থিতির জন্য উপযুক্ত করে তোলে (যেমন, সমাবেশ লাইনে ওয়ার্কপিস অবস্থান)। যখন গতি 0.8m/s অতিক্রম করে এবং লোড 200kg অতিক্রম করে, তখন একটি হাইড্রোলিক শক শোষক (সিলিন্ডার স্ট্রোকের শেষে স্বাধীনভাবে ইনস্টল করা) প্রয়োজন। এটির একটি বড় বাফারিং ক্ষমতা রয়েছে এবং এটি প্রভাবের ত্বরণকে 10m/s² থেকে 2m/s²-এর নিচে কমাতে পারে, এটি উচ্চ-গতি, ভারী-লোড পরিস্থিতিতে (যেমন, বড় ওয়ার্কপিস হ্যান্ডলিং) জন্য আদর্শ করে তোলে।
উপরন্তু, বাফারিং সিস্টেমের রক্ষণাবেক্ষণের জন্য মনোযোগ প্রয়োজন: সামঞ্জস্যযোগ্য বাফারিংয়ের বাফার চেম্বারটি নিয়মিত (প্রতি 3-6 মাস অন্তর) পরিষ্কার করা উচিত যাতে অমেধ্য দ্বারা নিষ্কাশন গর্তের বাধা রোধ করা যায়, যা বাফারিং ব্যর্থতার কারণ হতে পারে। রাবার বাফার প্যাড পর্যায়ক্রমে পরিদর্শন করা উচিত (প্রতি 1-2 মাস); যদি বার্ধক্য বা বিকৃতি পাওয়া যায়, তবে বর্ধিত প্রভাবের শব্দ এবং সরঞ্জামের ক্ষতির ঝুঁকি এড়াতে তাদের অবিলম্বে প্রতিস্থাপন করতে হবে।
3. ইনস্টলেশন এবং সনাক্তকরণ: সরঞ্জামের কাঠামোর সাথে খাপ খাইয়ে নেওয়া
ইনস্টলেশন পদ্ধতির পছন্দটি অবশ্যই সরঞ্জামের স্থানিক বিন্যাস, বল দিকনির্দেশ এবং গতির নির্ভুলতার প্রয়োজনীয়তাগুলিকে ব্যাপকভাবে বিবেচনা করতে হবে:
ফ্ল্যাঞ্জ মাউন্টিং: সামনের ফ্ল্যাঞ্জে বিভক্ত (সিলিন্ডারের সামনের প্রান্তে মাউন্ট করা) এবং পিছনের ফ্ল্যাঞ্জ (সিলিন্ডারের পিছনের প্রান্তে মাউন্ট করা)। উচ্চ-শক্তির বোল্ট (যেমন, গ্রেড 8.8 বা উচ্চতর) ফ্ল্যাঞ্জটিকে সরঞ্জামের সাথে সংযুক্ত করতে ব্যবহার করা উচিত এবং ফ্ল্যাঞ্জের মুখ এবং সিলিন্ডারের অক্ষের মধ্যে লম্বতা নিশ্চিত করতে হবে (লম্বতা ত্রুটি ≤0.1 মিমি/মি)। এই পদ্ধতিটি স্থির লোড এবং উচ্চ গতির নির্ভুলতার প্রয়োজনীয়তা (যেমন, মেশিন টুল ফিক্সচার দ্বারা ক্ল্যাম্পিং) সহ পরিস্থিতিতে জন্য উপযুক্ত।
ট্রনিয়ন মাউন্টিং: ফিশ-আই ট্রুনিয়ন (একটি নির্দিষ্ট কোণ সুইং করার অনুমতি দেয়, সাধারণত ±5°) এবং গোলাকার বিয়ারিং সহ ট্রনিয়ন (±10° পর্যন্ত সুইং কোণ) অন্তর্ভুক্ত করে। ইনস্টলেশনের সময়, অতিরিক্ত ক্লিয়ারেন্সের কারণে অস্থির গতি এড়াতে ট্রুনিয়ন হোল এবং সরঞ্জাম সংযোগকারী শ্যাফ্টের মধ্যে ফিট ক্লিয়ারেন্স নিশ্চিত করতে হবে (সাধারণত 0.05-0.1 মিমি)। এটি এমন পরিস্থিতিগুলির জন্য উপযুক্ত যেখানে লোডের সামান্য সুইং রয়েছে (যেমন, আনত কনভেয়রগুলিতে ডিভাইসগুলি পুশ করা)।
ফুট মাউন্ট: সামনের ফুট মাউন্ট, পিছনের ফুট মাউন্ট এবং ডাবল-লাগ ফুট মাউন্ট অন্তর্ভুক্ত। লোডের নিচে শিথিল হওয়া রোধ করতে ফুট মাউন্ট এবং সরঞ্জামের মধ্যে সংযোগ অবশ্যই সুরক্ষিত হতে হবে। ফুট মাউন্টের সমর্থন পয়েন্টগুলি সিলিন্ডারের অক্ষ থেকে অনেক দূরে থাকার কারণে, এর পার্শ্বীয় শক্তি প্রতিরোধ ক্ষমতা দুর্বল (পাশ্বর্ীয় লোড সাধারণত রেট করা লোডের 10% এর বেশি হয় না)। এটি স্থির গতির দিকনির্দেশ সহ হালকা-লোড পরিস্থিতিগুলির জন্য উপযুক্ত (যেমন, ছোট ওয়ার্কপিস ঠেলে দেওয়া)।
পিভট মাউন্টিং: সিলিন্ডারটিকে পিভট পিনের মাধ্যমে সরঞ্জামের বন্ধনীতে স্থির করা হয়, সিলিন্ডারটিকে পিভট পিনের চারপাশে দুলতে দেয় (সুইং অ্যাঙ্গেল সাধারণত ±15°)। পিভট পিন এবং সিলিন্ডার ট্রুনিয়ন হোলের মধ্যে ফিট করার জন্য একটি ট্রানজিশন ফিট ব্যবহার করা উচিত (যেমন, H7/g6), এটি এমন পরিস্থিতিতে উপযুক্ত করে যেখানে লোডের একটি বড় সুইং অ্যাঙ্গেল রয়েছে (যেমন, উপাদান ফ্লিপিং প্রক্রিয়া)।
অবস্থান সনাক্তকরণের জন্য, সাধারণ চৌম্বকীয় সুইচগুলি ছাড়াও, সীমা সুইচ এবং ফটোইলেকট্রিক সেন্সরও রয়েছে: চৌম্বক সুইচগুলি দ্রুত প্রতিক্রিয়া গতি (≤1ms) সহ পিস্টনের চৌম্বকীয় রিং সেন্সিং করে পিস্টনের অবস্থান সনাক্ত করে। ইনস্টলেশনের সময়, চৌম্বক রিং (বিচ্যুতি ≤1 মিমি) এর সাথে প্রান্তিককরণের সঠিকতার দিকে মনোযোগ দিতে হবে; অন্যথায়, সনাক্তকরণ ব্যর্থতা ঘটতে পারে। সীমা সুইচগুলি যান্ত্রিক যোগাযোগের দ্বারা ট্রিগার হয়, উচ্চ নির্ভরযোগ্যতা কিন্তু ধীর প্রতিক্রিয়া গতি (≥10ms) অফার করে, কম প্রতিক্রিয়া গতির প্রয়োজনীয়তা (যেমন, সরঞ্জামের সীমা অবস্থান সুরক্ষা) সহ পরিস্থিতিগুলির জন্য উপযুক্ত করে তোলে। ফটোইলেকট্রিক সেন্সরগুলি পিস্টন বা স্লাইডারের ব্লকিং সংকেত সনাক্ত করে অবস্থান অর্জন করে, সিলিন্ডারের শরীরের সাথে কোনও যোগাযোগের প্রয়োজন হয় না, এগুলিকে ক্ষয়কারী বা উচ্চ-তাপমাত্রার পরিবেশের জন্য উপযুক্ত করে তোলে। যাইহোক, এটি নিশ্চিত করা প্রয়োজন যে সনাক্তকরণ এলাকায় কোন শক্তিশালী আলোর হস্তক্ষেপ নেই।
4. স্পিড কন্ট্রোল: কাজের অবস্থার প্রয়োজনীয়তা মেলে
সিলিন্ডারের গতি প্রধানত এয়ার ইনটেক থ্রটলিং বা এক্সজস্ট থ্রটলিং দ্বারা নিয়ন্ত্রিত হয় এবং এই দুটি পদ্ধতির প্রয়োগের পরিস্থিতি এবং সমন্বয় যুক্তি উল্লেখযোগ্যভাবে আলাদা:
এয়ার ইনটেক থ্রটলিং এর মধ্যে সিলিন্ডারের এয়ার ইনলেটে একটি থ্রোটল ভালভ ইনস্টল করা জড়িত যাতে সেবনের প্রবাহকে সীমাবদ্ধ করে পিস্টন রডের এক্সটেনশন বা প্রত্যাহার গতি নিয়ন্ত্রণ করা যায়। এই পদ্ধতিতে সহজ সামঞ্জস্যের সুবিধা রয়েছে এবং গতি স্থিতিশীলতার জন্য কম প্রয়োজনীয়তার সাথে পরিস্থিতির জন্য উপযুক্ত (যেমন, সাধারণ উপাদান পুশিং)। যাইহোক, যখন লোড পরিবর্তন হয়, গতি উল্লেখযোগ্যভাবে ওঠানামা করে (ওঠানামা পরিসীমা ±20% পর্যন্ত)। উদাহরণস্বরূপ, যখন পুশ করা ওয়ার্কপিসের ওজন 10 কেজি থেকে 20 কেজি পর্যন্ত বৃদ্ধি পায়, তখন গতি 150 মিমি/সেকেন্ড থেকে 100 মিমি/সেকেন্ডের নিচে হতে পারে যদি এয়ার ইনটেক থ্রটলিং ব্যবহার করা হয়, যা উত্পাদন চক্রকে প্রভাবিত করে।
নিষ্কাশন থ্রটলিং এর মধ্যে সিলিন্ডারের নিষ্কাশন পোর্টে একটি থ্রোটল ভালভ ইনস্টল করা জড়িত যাতে নিষ্কাশন গতি নিয়ন্ত্রণ করে পরোক্ষভাবে গতির গতি সামঞ্জস্য করা যায়। যেহেতু নিষ্কাশন থ্রটলিং সিলিন্ডারের অভ্যন্তরে একটি নির্দিষ্ট পিছনের চাপ বজায় রাখে, এটি কার্যকরভাবে লোড পরিবর্তনের কারণে গতির ওঠানামাকে দমন করে (ওঠানামার পরিসর ±5% এর মধ্যে নিয়ন্ত্রণ করা যেতে পারে), এটি গতির স্থিতিশীলতার জন্য উচ্চ প্রয়োজনীয়তার পরিস্থিতিগুলির জন্য আরও উপযুক্ত করে তোলে (যেমন, নির্ভুল সমাবেশে আংশিক প্রান্তিককরণ)। প্রকৃত সামঞ্জস্যের সময়, নিষ্কাশন থ্রোটল ভালভের ইনস্টলেশন অবস্থানের দিকে মনোযোগ দিতে হবে: ডাবল-অ্যাক্টিং সিলিন্ডারের জন্য, রডলেস চেম্বার এবং রড চেম্বার উভয়ের নিষ্কাশন পোর্টে থ্রটল ভালভ ইনস্টল করা উচিত যাতে এক্সটেনশন এবং প্রত্যাহারের গতি স্বাধীনভাবে সামঞ্জস্য করা যায়।
উপরন্তু, সিলিন্ডারের গতি বায়ু সরবরাহ প্রবাহ হার এবং পাইপলাইনের ব্যাস দ্বারা প্রভাবিত হয়। পাইপলাইনের দৈর্ঘ্য 10 মিটারের বেশি হলে, অপর্যাপ্ত প্রবাহ হারের কারণে গতি হ্রাস এড়াতে পাইপলাইনের ব্যাস যথাযথভাবে বৃদ্ধি করা উচিত (যেমন, 8 মিমি থেকে 10 মিমি)। যদি অতি-উচ্চ-গতির গতি (>1m/s) প্রয়োজন হয়, একটি বড়-প্রবাহ সোলেনয়েড ভালভ (বোরের ব্যাস ≥15 মিমি) নির্বাচন করা উচিত, একটি ছোট পাইপলাইনের (≤5 মি) সাথে একত্রিত করে গ্যাস প্রবাহ প্রতিরোধ ক্ষমতা কমাতে হবে৷
5. আনুষঙ্গিক ম্যাচিং: মসৃণ সিস্টেম অপারেশন নিশ্চিত করা
আনুষাঙ্গিকগুলির যৌক্তিক নির্বাচন সরাসরি সিলিন্ডারের কার্যক্ষম স্থিতিশীলতা এবং পরিষেবা জীবনকে প্রভাবিত করে এবং পাইপলাইন, সোলেনয়েড ভালভ এবং সংযোগকারীগুলির মতো মূল জিনিসগুলিকে একের পর এক বিবেচনা করা আবশ্যক:
পাইপলাইনগুলির জন্য, কাজের চাপ এবং পরিবেষ্টিত তাপমাত্রার উপর ভিত্তি করে উপাদান নির্বাচন করা উচিত: পলিউরেথেন পাইপলাইনগুলি স্বাভাবিক-তাপমাত্রা, নিম্ন-চাপের পরিস্থিতিগুলির জন্য ব্যবহার করা যেতে পারে (চাপ ≤1MPa, তাপমাত্রা -5℃ থেকে 60℃) তাদের ভাল নমনীয়তা এবং হালকা ওজনের কারণে, ঘন ঘন বাঁকানো, রবোটিক এন্ডের রবোটিক আর্মের সাথে গতিশীল পরিস্থিতির জন্য উপযুক্ত করে তোলে। নাইলন পাইপলাইনগুলি তাদের উন্নত বার্ধক্য প্রতিরোধের কারণে মাঝারি-তাপমাত্রার পরিস্থিতিতে (তাপমাত্রা -20 ℃ থেকে 120 ℃) ব্যবহার করা উচিত। পলিটেট্রাফ্লুরোইথিলিন পাইপলাইনগুলি ক্ষয়কারী পরিবেশের জন্য উপযুক্ত কারণ তারা শক্তিশালী অ্যাসিড এবং ক্ষার সহ্য করতে পারে। পাইপলাইনের ব্যাস অবশ্যই সিলিন্ডার ইন্টারফেসের সাথে মেলে; সাধারণ সিলিন্ডার ইন্টারফেস স্পেসিফিকেশনের মধ্যে রয়েছে G1/8, G1/4, এবং G3/8, যথাক্রমে 6mm, 8mm এবং 10mm এর পাইপলাইনের ব্যাস। একটি ছোট আকারের পাইপলাইন ব্যাস ব্যবহার করার ফলে অপর্যাপ্ত প্রবাহ হার এবং সিলিন্ডারের গতি কমে যাবে।
সোলেনয়েড ভালভ হল সিলিন্ডারের গতিবিধি নিয়ন্ত্রণের মূল উপাদান এবং সিলিন্ডারের ধরন এবং গতির প্রয়োজনীয়তার উপর ভিত্তি করে নির্বাচন করা উচিত: একক-অভিনয় সিলিন্ডারের জন্য 2/3-ওয়ে সোলেনয়েড ভালভ (বায়ু গ্রহণ এবং নিষ্কাশন নিয়ন্ত্রণ) প্রয়োজন, যেখানে ডাবল-অ্যাক্টিং সিলিন্ডারগুলির জন্য 5/2-পথের সোলেনয়েড ভালভের প্রয়োজন হয় (রোবহীন এবং বায়ু নিয়ন্ত্রণের জন্য উভয়ই। চেম্বার)। সোলেনয়েড ভালভের ভোল্টেজের স্পেসিফিকেশন অবশ্যই যন্ত্রপাতি পাওয়ার সাপ্লাইয়ের সাথে মেলে (সাধারণ স্পেসিফিকেশন DC24V এবং AC220V অন্তর্ভুক্ত), এবং উচ্চ-ফ্রিকোয়েন্সি গতির প্রয়োজনীয়তা মেটাতে প্রতিক্রিয়া সময় ≤10ms হওয়া উচিত। উপরন্তু, ধুলো বা আর্দ্র পরিবেশে, অভ্যন্তরীণ উপাদানগুলির ক্ষতি রোধ করতে IP65 বা তার বেশি সুরক্ষা স্তর সহ সোলেনয়েড ভালভ নির্বাচন করা উচিত।
সিলিন্ডার এবং সোলেনয়েড ভালভের সাথে পাইপলাইনগুলিকে সংযোগ করতে সংযোগকারীগুলি ব্যবহার করা হয় এবং পাইপলাইনের ব্যাস এবং ইন্টারফেসের বৈশিষ্ট্যগুলির সাথে মেলে এমন মডেলগুলি নির্বাচন করা উচিত: দ্রুত-সংযোগ ফিটিংগুলি সহজ ইনস্টলেশনের জন্য অনুমতি দেয় এবং ঘন ঘন বিচ্ছিন্নকরণের প্রয়োজন হয় এমন পরিস্থিতিগুলির জন্য উপযুক্ত (যেমন, সরঞ্জাম চালু করার পর্যায়গুলি)৷ কম্প্রেশন ফিটিংগুলি আরও ভাল সিলিং কার্যকারিতা অফার করে এবং দীর্ঘমেয়াদী স্থিতিশীল ক্রিয়াকলাপ প্রয়োজন এমন পরিস্থিতিতে উপযুক্ত (যেমন, উত্পাদন লাইন সরঞ্জাম)। বড় কম্পন সহ পরিবেশে (যেমন, মেশিন টুলস), লকিং নাট সহ সংযোগকারীগুলি আলগা হওয়া এবং ফুটো হওয়া রোধ করতে ব্যবহার করা উচিত।
IV রক্ষণাবেক্ষণ টিপস: বায়ুসংক্রান্ত সিলিন্ডারের পরিষেবা জীবন কীভাবে বাড়ানো যায়?
বৈজ্ঞানিক রক্ষণাবেক্ষণ সিলিন্ডারের নির্ভরযোগ্যতা উল্লেখযোগ্যভাবে উন্নত করতে পারে এবং ব্যর্থতার ঘটনা কমাতে পারে। মূল চারটি বিষয়ের মধ্যে রয়েছে: বায়ু সরবরাহ পরিশোধন, সীল সুরক্ষা, নিয়মিত পরিদর্শন এবং ত্রুটি নির্ণয়। নীচে বিস্তারিত ব্যবহারিক পদ্ধতি রয়েছে:
1. বায়ু সরবরাহ পরিশোধন: অভ্যন্তরীণ পরিধান হ্রাস
সংকুচিত বাতাসে আর্দ্রতা, তেল এবং অমেধ্য সিলিন্ডারের অভ্যন্তরীণ পরিধান এবং সীল বার্ধক্যের প্রধান কারণ। দক্ষ পরিস্রাবণ অর্জনের জন্য একটি তিন-পর্যায়ের পরিশোধন ব্যবস্থা প্রয়োজন:
প্রাথমিক পরিস্রাবণ (প্রি-পরিস্রাবণ): বায়ু সংকোচকারীর আউটলেটে 5-10μm পরিস্রাবণ নির্ভুলতা সহ একটি প্রধান লাইন ফিল্টার ইনস্টল করা হয়, যা মূলত বায়ু থেকে বড় কণার অমেধ্য (যেমন, মরিচা, ধূলিকণা) অপসারণ করতে এবং তরল জল ও তেলের আলাদা অংশকে অপসারণ করতে ব্যবহৃত হয়। পানি নিষ্কাশনের জন্য ড্রেন ভালভ নিয়মিত (প্রতি 1-2 সপ্তাহে) খোলা উচিত। উচ্চ আর্দ্রতা সহ পরিবেশে (উদাহরণস্বরূপ, দক্ষিণাঞ্চলে বর্ষাকাল), ফিল্টারের ভিতরে জল জমা রোধ করার জন্য নিষ্কাশনের ফ্রিকোয়েন্সি বাড়ানো উচিত (প্রতিদিন 1-2 বার)।
মাধ্যমিক পরিস্রাবণ (নির্ভুল পরিস্রাবণ): সূক্ষ্ম অমেধ্য এবং তেলের কুয়াশাকে আরও অপসারণের জন্য 1-5μm এর পরিস্রাবণ নির্ভুলতার সাথে সিলিন্ডার এয়ার সাপ্লাই সার্কিটে একটি নির্ভুল ফিল্টার ইনস্টল করা হয়। নির্ভুল ফিল্টারের ফিল্টার উপাদান নিয়মিত প্রতিস্থাপন করা উচিত (প্রতি 3-6 মাস)। ধুলোময় পরিবেশে (যেমন, আকরিক প্রক্রিয়াকরণ কর্মশালা), প্রতিস্থাপন চক্র সংক্ষিপ্ত করা উচিত (প্রতি 1-2 মাসে)। প্রতিস্থাপন করার সময়, বায়ু সরবরাহ প্রথমে বন্ধ করা উচিত, এবং ফিল্টারের ভিতরের চাপকে উপশম করা উচিত যাতে অমেধ্যগুলি ডাউনস্ট্রিম সার্কিটে প্রবেশ করা থেকে রোধ করা যায়।
টারশিয়ারি পরিস্রাবণ (তেল কুয়াশা চিকিত্সা): তেল-মুক্ত তৈলাক্ত সিলিন্ডারের জন্য (কিছু খাদ্য এবং ওষুধ শিল্পের সরঞ্জামগুলিতে ব্যবহৃত), একটি তেল কুয়াশা বিভাজক 0.01μm এর পরিস্রাবণ নির্ভুলতা সহ বায়ু থেকে ট্রেস অয়েল কুয়াশা অপসারণের জন্য একটি তেল কুয়াশা বিভাজক ইনস্টল করা উচিত, যাতে বাতাসের তেলের উপাদান cylinder/0m.0m.0m.0.0.0.0.0.মি.মি. তেল কুয়াশা বিভাজক ফিল্টার উপাদান প্রতি 6-12 মাস প্রতিস্থাপিত করা উচিত, এবং একটি ডিফারেনশিয়াল চাপ গেজ ফিল্টার উপাদানের আটকানো অবস্থা নিরীক্ষণ করতে ব্যবহার করা উচিত। ডিফারেনশিয়াল চাপ 0.1MPa অতিক্রম করলে, ফিল্টার উপাদান অবিলম্বে প্রতিস্থাপন করা আবশ্যক।
উপরন্তু, চাপ কমানোর ভালভের চাপকে সিলিন্ডারের রেট করা কাজের চাপের সীমার মধ্যে স্থিরভাবে সামঞ্জস্য করা উচিত (সাধারণত 0.4-0.6MPa) যাতে অতিরিক্ত চাপ অপারেশনের কারণে সিলের ক্ষতি না হয়। যদি সরঞ্জামগুলি দীর্ঘ সময়ের জন্য (1 মাসের বেশি) নিষ্ক্রিয় থাকে, তবে বায়ু সরবরাহ বন্ধ করা উচিত এবং অভ্যন্তরীণ ক্ষয় রোধ করতে সিলিন্ডারের ভিতরে সংকুচিত বাতাসকে উপশম করা উচিত।
2. সীল সুরক্ষা: বাহ্যিক বিপদগুলিকে অবরুদ্ধ করা
গ্যাস লিকেজ প্রতিরোধ এবং সিলিন্ডারের স্বাভাবিক ক্রিয়াকলাপ নিশ্চিত করার জন্য সিলগুলি মূল উপাদান। আবেদনের দৃশ্যের উপর ভিত্তি করে লক্ষ্যযুক্ত সুরক্ষা ব্যবস্থা গ্রহণ করা উচিত:
দৈনিক পরিদর্শন: স্ক্র্যাচ বা ক্ষয় জন্য সিলিন্ডার পিস্টন রডের পৃষ্ঠ সাপ্তাহিক পরিদর্শন করা উচিত। যদি পিস্টন রড পৃষ্ঠে মরিচা দাগ বা স্ক্র্যাচ পাওয়া যায়, সেগুলিকে অবিলম্বে সূক্ষ্ম স্যান্ডপেপার (800-1000 গ্রিট) দিয়ে আলতোভাবে পালিশ করা উচিত এবং তারপরে বিশেষ গ্রীস (যেমন, লিথিয়াম-ভিত্তিক গ্রীস) প্রয়োগ করা উচিত যাতে সীলের ক্ষতি না হয়। একই সময়ে, সিলিন্ডারের শেষ ক্যাপ এবং সিলিন্ডার ব্যারেলের মধ্যে সংযোগে ফুটো আছে কিনা তা পরীক্ষা করুন। যদি ফুটো পাওয়া যায়, সংযোগকারী বোল্টগুলিকে আঁটসাঁট করুন (অতি শক্ত করার কারণে সিলিন্ডার ব্যারেল বিকৃতি এড়াতে টর্ককে অবশ্যই সিলিন্ডারের ম্যানুয়াল প্রয়োজনীয়তাগুলি মেনে চলতে হবে)। শক্ত করার পরেও যদি ফুটো হয়ে যায় তবে শেষ ক্যাপ গ্যাসকেটটি প্রতিস্থাপন করুন।
সীল প্রতিস্থাপন: যখন সিলিন্ডারের ফুটো বেড়ে যায় (10mL/মিনিটের বেশি), গতির গতি উল্লেখযোগ্যভাবে কমে যায়, বা পিস্টন রড জ্যাম হয়, তখন সীলগুলি অবিলম্বে প্রতিস্থাপন করা উচিত। প্রতিস্থাপনের আগে, সিলিন্ডারটি বিচ্ছিন্ন করা উচিত এবং সিলিন্ডার ব্যারেল এবং পিস্টনের মতো উপাদানগুলি পরিষ্কার করা উচিত (এনহাইড্রাস ইথানল বা কেরোসিন দিয়ে পরিষ্কার করা; ক্ষয়কারী দ্রাবকগুলি এড়ানো উচিত)। প্রতিস্থাপনের সময়, মূল মডেলের সাথে সামঞ্জস্যপূর্ণ সীলগুলি নির্বাচন করা উচিত (বস্তুর মিলের দিকে মনোযোগ দেওয়া উচিত, যেমন, উচ্চ-তাপমাত্রার পরিস্থিতিতে ফ্লুরোরাবার সীল) এবং ইনস্টলেশন প্রতিরোধ ক্ষমতা কমাতে এবং সীলের ক্ষতি এড়াতে ইনস্টলেশনের সময় সিলের পৃষ্ঠে অল্প পরিমাণ গ্রীস প্রয়োগ করা উচিত।
ধুলোবালি সুরক্ষা: ধুলোময় পরিবেশে (যেমন, কাঠের কাজের ওয়ার্কশপ, সিমেন্ট প্রসেসিং প্ল্যান্ট), সিলিন্ডারের অভ্যন্তরে ধুলো প্রবেশ করতে না দেওয়ার জন্য সিলিন্ডার পিস্টন রডের প্রসারিত প্রান্তে একটি ধুলোর আবরণ (যেমন, টেলিস্কোপিক ডাস্ট কভার, ফোল্ডেবল ডাস্ট কভার) ইনস্টল করা উচিত। ধুলো আবরণ নিয়মিত পরিদর্শন করা উচিত (প্রতি 2-4 সপ্তাহ); যদি ক্ষতি পাওয়া যায়, পিস্টন রডের মাধ্যমে সিলিন্ডারের ব্যারেলে ধুলো প্রবেশ করতে এবং অভ্যন্তরীণ পরিধানকে আরও বাড়িয়ে তুলতে এটি অবিলম্বে প্রতিস্থাপন করা উচিত।
3. নিয়মিত পরিদর্শন: সময়মত সমস্যা সমাধান
নিয়মিত পরিদর্শন সিলিন্ডার ব্যর্থতা প্রতিরোধের একটি গুরুত্বপূর্ণ উপায়। মাসিক, ত্রৈমাসিক এবং বার্ষিক পরিদর্শন ব্যবস্থা স্থাপন করা উচিত, পরিষ্কার পরিদর্শন আইটেম এবং মান সহ:
মাসিক পরিদর্শন: গতি মসৃণ কিনা, অস্বাভাবিক শব্দ আছে কিনা (যেমন, "হিসিং" ফুটো শব্দ, "ক্ল্যাকিং" যান্ত্রিক সংঘর্ষের শব্দ) এবং পিস্টন রডটি মসৃণভাবে চলে কিনা (কোন জ্যামিং বা ডিফলেশন নেই) সহ সিলিন্ডারের অপারেটিং অবস্থা পরীক্ষা করার উপর ফোকাস করুন। একই সময়ে, পিস্টনকে ম্যানুয়ালি ধাক্কা দিয়ে এবং চৌম্বকীয় সুইচটি পিস্টনের অবস্থান নির্ভুলভাবে সনাক্ত করতে পারে কিনা তা পর্যবেক্ষণ করে চৌম্বক সুইচের সনাক্তকরণের নির্ভুলতা পরীক্ষা করুন। সনাক্তকরণ ব্যর্থ হলে, চুম্বকীয় সুইচের ইনস্টলেশন অবস্থান সামঞ্জস্য করুন বা সুইচটি প্রতিস্থাপন করুন।
ত্রৈমাসিক পরিদর্শন: পিস্টন, পিস্টন রড এবং গাইড রিং সহ সিলিন্ডারের মূল উপাদানগুলিকে আলাদা করুন এবং পরিদর্শন করুন। পিস্টন পৃষ্ঠে পরিধান আছে কিনা তা পরীক্ষা করুন (পরিধানের পরিমাণ 0.1 মিমি অতিক্রম করলে পিস্টনটি প্রতিস্থাপন করা উচিত), পিস্টন রডের সোজাতা ত্রুটি (ত্রুটিটি 0.1 মিমি/মিটারের বেশি হলে পিস্টন রডটি ক্রমাঙ্কিত করা উচিত বা প্রতিস্থাপন করা উচিত), এবং গাইড রিংটির পরিধান (গাইড রিংটি 0.2 মিমি এর বেশি হলে পরিষ্কার করা উচিত)। উপরন্তু, সিলিন্ডার ব্যারেলের ভেতরের দেয়ালের পৃষ্ঠের রুক্ষতা পরীক্ষা করুন; যদি সুস্পষ্ট স্ক্র্যাচ বা মরিচা পাওয়া যায়, সিলিন্ডার ব্যারেল honing টুল দিয়ে মেরামত করা উচিত বা প্রতিস্থাপন করা উচিত।
বার্ষিক পরিদর্শন: থ্রাস্ট/পুল ফোর্স টেস্টিং সহ সিলিন্ডারের সামগ্রিক কর্মক্ষমতা পরীক্ষা করুন (একটি ডায়নামোমিটার দিয়ে প্রকৃত আউটপুট বল পরিমাপ করুন; রেট করা মান থেকে বিচ্যুতি 10% এর বেশি হলে, কারণ অনুসন্ধান করুন, যেমন সীল পরিধান বা অপর্যাপ্ত বায়ু সরবরাহের চাপ), ফুটো পরীক্ষা (সিলিন্ডার প্রতিস্থাপনের ক্ষেত্রে চাপ পরিমাপ করা হলে; স্ট্যান্ডার্ড মান অতিক্রম করে), এবং পরিষেবা জীবন পরীক্ষা (প্রকৃত কাজের অবস্থার অনুকরণ করুন এবং 100,000 এরও বেশি চক্রের জন্য ক্রমাগত কাজ করুন যাতে সিলিন্ডারে ব্যর্থতা আছে কিনা তা পর্যবেক্ষণ করা যায়)। একই সময়ে, দীর্ঘমেয়াদী কম্পনের কারণে শিথিল হওয়া রোধ করতে সিলিন্ডারের সংযোগকারী বোল্ট এবং সংযোগকারীগুলিকে সম্পূর্ণরূপে আঁটসাঁট করুন।
4. ত্রুটি নির্ণয়: দ্রুত অবস্থান এবং সমাধান
যখন একটি সিলিন্ডার ব্যর্থ হয়, তখন সমস্যা সমাধানের নীতি অনুসরণ করা উচিত "বাহ্যিক প্রথম, অভ্যন্তরীণ দ্বিতীয়; সাধারণ প্রথম, জটিল দ্বিতীয়"। নীচে সাধারণ ত্রুটিগুলি এবং তাদের সমাধানগুলি রয়েছে:
ফল্ট 1: সিলিন্ডার ধীরে ধীরে চলে বা একেবারেই না
সম্ভাব্য কারণ: ① অপর্যাপ্ত বায়ু সরবরাহের চাপ (অনুপযুক্ত চাপ হ্রাস ভালভ সমন্বয় বা এয়ার কম্প্রেসার ব্যর্থতা); ② অবরুদ্ধ বা কম আকারের পাইপলাইন (অমেধ্য দ্বারা অবরুদ্ধ পাইপলাইন বা পাইপলাইনের ব্যাস প্রয়োজনীয়তা পূরণ করে না); ③ সোলেনয়েড ভালভ ব্যর্থতা (কয়েল বার্নআউট বা ভালভ কোর জ্যামিং); ④ বার্ধক্যজনিত সীল (জীর্ণ পিস্টন সীলগুলির কারণে ফুটো হওয়া)।
সমাধান: ① বায়ু সরবরাহের চাপ পরীক্ষা করুন, চাপ হ্রাসকারী ভালভকে রেট করা চাপের সাথে সামঞ্জস্য করুন এবং এয়ার কম্প্রেসারটি ব্যর্থ হলে মেরামত করুন বা প্রতিস্থাপন করুন; ② পাইপলাইন বিচ্ছিন্ন করুন এবং সংকুচিত বায়ু দিয়ে অবরুদ্ধ অংশটি উড়িয়ে দিন; পাইপলাইনের ব্যাস অপর্যাপ্ত হলে পাইপলাইনটিকে বড় ব্যাসের সাথে প্রতিস্থাপন করুন; ③ সোলেনয়েড ভালভ কয়েলের ভোল্টেজ পরীক্ষা করুন, কয়েলটি পুড়ে গেলে তা প্রতিস্থাপন করুন এবং ভালভের কোরটি জ্যাম হয়ে গেলে তা বিচ্ছিন্ন করুন এবং পরিষ্কার করুন; ④ সিলিন্ডার বিচ্ছিন্ন করুন এবং বার্ধক্যযুক্ত সিলগুলি প্রতিস্থাপন করুন।
ফল্ট 2: গুরুতর সিলিন্ডার ফুটো
সম্ভাব্য কারণ: ① ক্ষতিগ্রস্ত শেষ ক্যাপ গ্যাসকেট (আলগা বোল্ট বা বার্ধক্যজনিত গ্যাসকেট); ② জীর্ণ পিস্টন রড সীল (পিস্টন রড পৃষ্ঠ বা বার্ধক্য সীল আঁচড়ানো); ③ ক্ষতিগ্রস্ত সিলিন্ডার ব্যারেল এবং পিস্টন সিল (জীর্ণ পিস্টন বা বার্ধক্য সীল); ④ আলগা সংযোগকারী (কম্পনের কারণে আলগা সংযোগ)।
সমাধান: ① শেষ ক্যাপ বোল্ট শক্ত করুন এবং যদি এটি বার্ধক্য হয় তবে গ্যাসকেটটি প্রতিস্থাপন করুন; ② স্ক্র্যাচ করা পিস্টন রড পৃষ্ঠ মেরামত করুন এবং পিস্টন রড সিল প্রতিস্থাপন করুন; ③ পিস্টন এবং পিস্টন সীল প্রতিস্থাপন; ④ সংযোগকারীগুলিকে শক্ত করুন এবং সেগুলি ক্ষতিগ্রস্ত হলে প্রতিস্থাপন করুন৷
ফল্ট 3: সিলিন্ডার অপারেশনের সময় অস্বাভাবিক শব্দ
সম্ভাব্য কারণ: ① পিস্টন রড বিচ্যুতি (অনুপযুক্ত ইনস্টলেশন বা জীর্ণ গাইড রিং); ② ব্যর্থ বাফারিং সিস্টেম (বাফার স্ক্রু বা জীর্ণ বাফার সীলগুলির অনুপযুক্ত সমন্বয়); ③ সিলিন্ডার ব্যারেলের ভিতরে অমেধ্য (অপ্যাপ্ত বায়ু সরবরাহ পরিশোধনের কারণে সিলিন্ডার ব্যারেলে প্রবেশ করা অমেধ্য); ④ সোলেনয়েড ভালভ কম্যুটেশন প্রভাব (দ্রুত সোলেনয়েড ভালভ প্রতিক্রিয়া গতি বা কোনও বাফারিং ডিভাইস নেই)।
সমাধান: ① সিলিন্ডার ইনস্টলেশনের অবস্থান ঠিক করুন এবং জীর্ণ গাইড রিংটি প্রতিস্থাপন করুন; ② বাফার স্ক্রুগুলি পুনরায় সামঞ্জস্য করুন এবং বাফার সিলগুলি পরিধান করা হলে প্রতিস্থাপন করুন; ③ সিলিন্ডার ব্যারেল পরিষ্কার করুন এবং বায়ু সরবরাহ পরিশোধন উন্নত করুন; ④ গ্যাস প্রবাহের হার কমাতে সোলেনয়েড ভালভ আউটলেটে একটি থ্রোটল ভালভ ইনস্টল করুন বা বাফারিং ফাংশন সহ একটি সোলেনয়েড ভালভ নির্বাচন করুন৷
ফল্ট 4: চৌম্বক সুইচ সনাক্তকরণ ব্যর্থতা
সম্ভাব্য কারণ: ① অনুপযুক্ত চৌম্বকীয় সুইচ ইনস্টলেশন অবস্থান (পিস্টনের চৌম্বকীয় বলয়ের সাথে সারিবদ্ধ নয়); ② চৌম্বক রিং ডিম্যাগনেটাইজেশন (চৌম্বক রিং চৌম্বকীয় শক্তি উচ্চ-ফ্রিকোয়েন্সি স্টার্ট-স্টপ বা উচ্চ-তাপমাত্রার পরিবেশের কারণে হ্রাস পেয়েছে); ③ চৌম্বক সুইচ ব্যর্থতা (কুণ্ডলী বার্নআউট বা সনাক্তকরণ উপাদান ক্ষতি); ④ হস্তক্ষেপের কারণ (শক্তিশালী চৌম্বক ক্ষেত্র বা কাছাকাছি উচ্চ-ফ্রিকোয়েন্সি সরঞ্জাম হস্তক্ষেপ)।
সমাধান: ① চৌম্বকীয় রিংয়ের সাথে প্রান্তিককরণ নিশ্চিত করতে চৌম্বক সুইচের ইনস্টলেশন অবস্থান সামঞ্জস্য করুন; ② চুম্বকীয় চৌম্বকীয় রিং প্রতিস্থাপন করুন; ③ চৌম্বক সুইচ প্রতিস্থাপন; ④ শক্তিশালী চৌম্বক ক্ষেত্র বা উচ্চ-ফ্রিকোয়েন্সি সরঞ্জাম থেকে দূরে রাখুন, বা একটি হস্তক্ষেপ বিরোধী চৌম্বক সুইচ নির্বাচন করুন।
V. সাধারণ অ্যাপ্লিকেশন পরিস্থিতির গভীর বিশ্লেষণ: কাজের অবস্থার উপর ভিত্তি করে ব্যবহারিক সমাধান
বিভিন্ন শিল্পে বায়ুসংক্রান্ত সিলিন্ডারের প্রয়োগের জন্য নির্দিষ্ট কাজের অবস্থার উপর ভিত্তি করে অপ্টিমাইজড ডিজাইন প্রয়োজন। সিলিন্ডারের নির্বাচন, ইনস্টলেশন, কমিশনিং এবং প্যারামিটার সেটিংস বিভিন্ন পরিস্থিতিতে উল্লেখযোগ্যভাবে পরিবর্তিত হয়। নীচে চারটি সাধারণ শিল্পের জন্য মূল অ্যাপ্লিকেশন পরামিতিগুলির একটি সংক্ষিপ্ত সারণী রয়েছে, যার পরে বিস্তারিত ব্যবহারিক সমাধান রয়েছে:
| শিল্প ক্ষেত্র | মূল প্রয়োজনীয়তা | প্রস্তাবিত সিলিন্ডার প্রকার | মূল পরামিতি প্রয়োজনীয়তা | ইনস্টলেশন ও রক্ষণাবেক্ষণ |
| ইলেকট্রনিক ম্যানুফ্যাকচারিং | উচ্চ নির্ভুলতা কম কম্পন | মিনিয়েচার গাইডেড, ক্লিনরুম সিলিন্ডার | বোর 12-25 মিমি, পুনরাবৃত্তি সঠিকতা ±0.02 মিমি, পরিচ্ছন্নতা ISO ক্লাস 5 | ইনস্টল করুন: লেজার সমান্তরাল ক্রমাঙ্কন (≤0.01mm/m), PTFE পাইপিং রক্ষণাবেক্ষণ: মাসিক পৃষ্ঠ পরিষ্কার, ত্রৈমাসিক সীল পরীক্ষা |
| স্বয়ংচালিত উত্পাদন | উচ্চ লোড দীর্ঘ সেবা জীবন | হেভি-ডিউটি, র্যাক-এন্ড-পিনিয়ন রোটারি | বোর 80-125 মিমি, টর্ক ≥50N·m, শক্তি ≥800MPa | ইনস্টল করুন: ডোয়েল পিন সংযোগ (ক্লিয়ারেন্স ≤0.03 মিমি), রিইনফোর্সড গাইড রক্ষণাবেক্ষণ: প্রতি-শিফট রড তৈলাক্তকরণ, সাপ্তাহিক বাফার পরিষ্কার করা |
| খাদ্য প্যাকেজিং | দূষণ-মুক্ত সহজ পরিষ্কার | স্টেইনলেস স্টীল, অ্যান্টি-স্টিক লেপা | বডি SUS316L, Ra ≤0.8μm, FDA সীল | ইনস্টল করুন: পণ্য পথ থেকে দূরে, ফুড-গ্রেড টিউবিং (ত্রৈমাসিক প্রতিস্থাপন) রক্ষণাবেক্ষণ: মাসিক মাইক্রোবিয়াল পরীক্ষা, আধা-বার্ষিক সম্মতি পরীক্ষা |
| রসদ ও গুদামজাতকরণ | উচ্চ গতি উচ্চ নির্ভরযোগ্যতা | উচ্চ-গতি, পাতলা সিলিন্ডার | বোরের ব্যাস 32-63 মিমি, গতি 30-50 চক্র/মিনিট, ক্লান্তি প্রতিরোধ ≥1 মিলিয়ন চক্র | ইনস্টল করুন: ভাসমান জয়েন্টগুলি (±3°), দ্রুত নিষ্কাশন ভালভ রক্ষণাবেক্ষণ: মাসিক লাইন পরিধান চেক, ত্রৈমাসিক সময় অপ্টিমাইজেশান |
1. ইলেকট্রনিক ম্যানুফ্যাকচারিং ইন্ডাস্ট্রি: যথার্থ সমাবেশ পরিস্থিতির জন্য সুনির্দিষ্ট নিয়ন্ত্রণ
মোবাইল ফোন মাদারবোর্ড ওয়েল্ডিং এবং চিপ প্যাকেজিংয়ের মতো নির্ভুল পরিস্থিতিতে, সিলিন্ডারগুলিকে "উচ্চ নির্ভুলতা কম কম্পন" এর মূল প্রয়োজনীয়তার সাথে মাইক্রোন-স্তরের অবস্থান এবং স্থিতিশীল গতি অর্জন করতে হবে:
নির্বাচন অভিযোজন: দ্বৈত-গাইড শ্যাফ্ট কাঠামো সহ ক্ষুদ্রাকৃতির নির্দেশিত সিলিন্ডার (যেমন, বোর ব্যাস 12 মিমি-25 মিমি) অগ্রাধিকার দিন, একক-শ্যাফ্ট সিলিন্ডারে উদ্ভূত লোডের কারণে অবস্থানগত বিচ্যুতি এড়াতে ±0.02 মিমি পুনরাবৃত্তি অবস্থান নির্ভুলতা অর্জন করুন। চিপ পরিচালনার জন্য, চিপ পিনের ধুলো দূষণ রোধ করতে কম-কণা-নিঃসরণের আবরণ সহ ক্লিনরুম-নির্দিষ্ট সিলিন্ডার (ISO ক্লাস 5 বা উচ্চতর) নির্বাচন করা উচিত।
ইনস্টলেশন এবং কমিশনিং: ইনস্টলেশনের সময়, সিলিন্ডার অক্ষ এবং ওয়ার্কবেঞ্চের (ত্রুটি ≤0.01 মিমি/মি) মধ্যে সমান্তরালতাকে ক্রমাঙ্কন করতে একটি লেজার অ্যালাইনমেন্ট টুল ব্যবহার করুন যাতে পাশ্বর্ীয় শক্তিগুলি নির্ভুলতা উপাদানগুলির ক্ষতি করে। গতির স্থিতিশীলতার উপর বায়ুপ্রবাহ স্পন্দনের প্রভাব কমাতে PTFE পাইপলাইন (অভ্যন্তরীণ ব্যাস 4mm-6mm) ব্যবহার করা উচিত; এদিকে, চাপের ওঠানামা দ্বারা সৃষ্ট ঢালাই বিচ্যুতি রোধ করে 0.3-0.4MPa-তে কাজের চাপ স্থিতিশীল করতে সিলিন্ডার এয়ার ইনলেটে একটি নির্ভুল চাপ নিয়ন্ত্রক (নির্ভুলতা ±0.005MPa) ইনস্টল করা উচিত।
পরামিতি অপ্টিমাইজেশান: গতি নিয়ন্ত্রণের জন্য নিষ্কাশন থ্রটলিং ব্যবহার করুন, একটি মাইক্রো থ্রোটল ভালভের মাধ্যমে গতি 30-50mm/s এ সামঞ্জস্য করুন এবং স্ট্রোকের শেষের প্রভাবের কারণে চিপ স্থানচ্যুতি এড়াতে নমনীয় বাফার প্যাড (হার্ডনেস 50-60 শোর এ) এর সাথে ম্যাচ করুন। ওয়েল্ডিং স্টেশনগুলিতে, রিয়েল টাইমে যোগাযোগের চাপ নিরীক্ষণ করতে সিলিন্ডার পিস্টন রডের শেষে একটি চাপ সেন্সর ইনস্টল করা যেতে পারে (সাধারণত 5-10N এ নিয়ন্ত্রিত), এবং চাপের ক্ষতি থেকে চিপটিকে রক্ষা করার জন্য চাপ অস্বাভাবিক হলে সিস্টেম অবিলম্বে বন্ধ হয়ে যাবে।
2. স্বয়ংচালিত উত্পাদন শিল্প: ভারী-লোড হ্যান্ডলিং পরিস্থিতির জন্য স্থিতিশীলতার নিশ্চয়তা
স্বয়ংচালিত বডি ওয়েল্ডিং এবং চ্যাসিস অ্যাসেম্বলির মতো পরিস্থিতিতে, সিলিন্ডারগুলিকে ভারী লোড (50-200 কেজি) সহ্য করতে হবে এবং "উচ্চ লোড দীর্ঘ পরিষেবা জীবন" এর মূল প্রয়োজনীয়তার সাথে ঘন ঘন কাজ করতে হবে:
নির্বাচন অভিযোজন: ক্রোম প্লেটিং (প্লেটিং পুরুত্ব 20-30μm) সহ 45# ইস্পাতের তৈরি পিস্টন রড সহ ভারী-শুল্ক সিলিন্ডার (বোরের ব্যাস 80mm-125mm) এবং ≥800MPa এর সংকোচনমূলক শক্তি নির্বাচন করুন যাতে পিস্টন রড দীর্ঘ লোডের নীচে নমন না হয়। বডি ফ্লিপিংয়ের জন্য (যেমন, 90° ফ্লিপিং এবং হ্যান্ডলিং), র্যাক-এন্ড-পিনিয়ন রোটারি সিলিন্ডার (টর্ক ≥50N·m) ইলেক্ট্রোম্যাগনেটিক ব্রেকগুলির সাথে মেলাতে হবে যাতে পাওয়ার বন্ধ হয়ে গেলে শরীরকে পিছলে যাওয়া থেকে রক্ষা করা যায়।
ইনস্টলেশন এবং কমিশনিং: ইনস্টলেশন বন্ধনীগুলি লোড-ভারবহন শক্তি নিশ্চিত করতে ≥10 মিমি পুরুত্বের সাথে Q235 ইস্পাত প্লেট থেকে ঢালাই করা উচিত; সিলিন্ডার এবং বন্ধনীর মধ্যে সংযোগে ডোয়েল পিন বোল্ট ব্যবহার করা উচিত (ফিট ক্লিয়ারেন্স ≤0.03 মিমি) আলগা বোল্টের কারণে গতি বিচ্যুতি এড়াতে। চ্যাসিস কনভেয়র লাইনে, রডলেস সিলিন্ডারগুলিকে চাঙ্গা গাইড রেল (লোড-ভারবহন ক্ষমতা ≥300kg) দিয়ে সজ্জিত করা উচিত এবং ওভারট্রাভেলের কারণে স্লাইডারটিকে শেষ ক্যাপকে প্রভাবিত করতে বাধা দেওয়ার জন্য গাইড রেলের উভয় প্রান্তে সীমা ব্লকগুলি ইনস্টল করা উচিত।
রক্ষণাবেক্ষণ অপ্টিমাইজেশান: প্রতি শিফটে (8 ঘন্টা) পিস্টন রড পৃষ্ঠের তৈলাক্তকরণের অবস্থা পরীক্ষা করুন, পরিধান কমাতে উচ্চ-তাপমাত্রার গ্রীস (তাপমাত্রা প্রতিরোধের -30℃ থেকে 150℃) প্রয়োগ করুন; বাফার চেম্বারের অমেধ্য পরিষ্কার করতে সিলিন্ডারের শেষ ক্যাপটি সাপ্তাহিকভাবে বিচ্ছিন্ন করুন এবং বাফার ব্যর্থতার কারণে প্রভাবের ক্ষতি এড়াতে বাফার বাফার সিলগুলি (সাধারণত পলিউরেথেন) প্রতিস্থাপন করুন।
3. ফুড প্যাকেজিং ইন্ডাস্ট্রি: হাইজেনিক পরিস্থিতির জন্য কমপ্লায়েন্স ডিজাইন
খাদ্য ভরাট এবং প্যাকেজিং সিলিংয়ের মতো পরিস্থিতিতে, সিলিন্ডারগুলিকে "দূষণ-মুক্ত সহজ পরিষ্কার" এর মূল প্রয়োজনীয়তার সাথে স্বাস্থ্যবিধি মান (যেমন, এফডিএ সার্টিফিকেশন) পূরণ করতে হবে:
নির্বাচন অভিযোজন: খাদ্য অবশিষ্টাংশ আনুগত্য প্রতিরোধ করার জন্য একটি পালিশ পৃষ্ঠ (রুক্ষতা Ra ≤0.8μm) সহ স্টেইনলেস স্টীল সিলিন্ডার (সিলিন্ডার ব্যারেল উপাদান SUS316L) নির্বাচন করুন; ক্ষতিকারক পদার্থের নিঃসরণ রোধ করতে খাদ্য-গ্রেডের ফ্লুরোরুবার (FDA 21 CFR পার্ট 177 মেনে) দিয়ে সিল তৈরি করা উচিত। সস ভর্তির জন্য, সসের অবশিষ্টাংশ কমাতে অ্যান্টি-স্টিক লেপযুক্ত সিলিন্ডার (যেমন, টেফলন আবরণ) নির্বাচন করা উচিত।
ইনস্টলেশন এবং কমিশনিং: সিলিন্ডারগুলি খাদ্য পরিবহনের পথ থেকে দূরে স্থাপন করা উচিত যাতে ফুটো সংকুচিত বায়ু দ্বারা খাদ্য দূষণ রোধ করা যায়; পাইপলাইনগুলিতে খাদ্য-গ্রেডের সিলিকন টিউব ব্যবহার করা উচিত (অভ্যন্তরীণ ব্যাস 8mm-10mm), বার্ধক্যজনিত কারণে কণা নিঃসরণ রোধ করতে ত্রৈমাসিক প্রতিস্থাপন করা উচিত। ফিলিং স্টেশনগুলিতে, সিলিন্ডার এবং ফিলিং ভালভের মধ্যে সংযোগ স্থাপনের জন্য দ্রুত-সংযোগ ফিটিং ব্যবহার করা উচিত যাতে বিচ্ছিন্ন করা এবং পরিষ্কার করা সহজ হয়; প্রতিটি পরিষ্কারের পরে, অবশিষ্ট আর্দ্রতার কারণে মরিচা প্রতিরোধ করতে সিলিন্ডারের অভ্যন্তর শুকানোর জন্য সংকুচিত বায়ু ব্যবহার করা উচিত।
কমপ্লায়েন্স টেস্টিং: মাসিক সিলিন্ডারের পৃষ্ঠে মাইক্রোবিয়াল পরীক্ষা পরিচালনা করুন (মোট ব্যাকটেরিয়ার সংখ্যা ≤10CFU/cm²); পরীক্ষা ব্যর্থ হলে, খাদ্য-গ্রেডের জীবাণুনাশক (যেমন, সোডিয়াম হাইপোক্লোরাইট দ্রবণ) দিয়ে ভিজিয়ে পরিষ্কার করুন, তারপর বিশুদ্ধ পানি দিয়ে ধুয়ে ফেলুন। খাদ্য যোগাযোগ উপাদান মান সঙ্গে সম্মতি নিশ্চিত করতে অর্ধ-বার্ষিক উপাদান সম্মতি পরীক্ষা পরিচালনা করার জন্য একটি তৃতীয় পক্ষের সংস্থাকে অর্পণ করুন।
4. লজিস্টিকস এবং গুদামজাতকরণ শিল্প: পরিস্থিতি বাছাই এবং পরিচালনার জন্য দক্ষ অপারেশন
এক্সপ্রেস বাছাই এবং শেল্ফ স্ট্যাকিংয়ের মতো পরিস্থিতিতে, "উচ্চ গতির উচ্চ নির্ভরযোগ্যতা" এর মূল প্রয়োজনীয়তার সাথে সিলিন্ডারগুলিকে উচ্চ-ফ্রিকোয়েন্সি গতি (প্রতি মিনিটে 30-50 চক্র) অর্জন করতে হবে:
নির্বাচন অভিযোজন: জড়তা শক্তি কমাতে লাইটওয়েট অ্যালুমিনিয়াম খাদ (ঘনত্ব 2.7g/cm³) দিয়ে তৈরি পিস্টন সহ উচ্চ-গতির সিলিন্ডার (বোরের ব্যাস 32mm-63mm) নির্বাচন করুন; উচ্চ-ফ্রিকোয়েন্সি গতির অধীনে মসৃণ অপারেশন নিশ্চিত করতে সীলগুলি কম-ঘর্ষণ পলিউরেথেন (ঘর্ষণ সহগ ≤0.1) দিয়ে তৈরি করা উচিত। কনভেয়র বাছাই করার জন্য, ইনস্টলেশনের স্থান বাঁচাতে পাতলা সিলিন্ডার (উচ্চতা ≤40 মিমি) নির্বাচন করা উচিত এবং দ্রুত নিষ্কাশনের সময় 50% কমাতে এবং গতির গতি উন্নত করার জন্য দ্রুত নিষ্কাশন ভালভগুলিকে মেলাতে হবে।
ইনস্টলেশন এবং কমিশনিং: সিলিন্ডার এবং বাছাই পদ্ধতির মধ্যে সংযোগটি ইনস্টলেশন ত্রুটিগুলির জন্য ক্ষতিপূরণের জন্য ভাসমান জয়েন্টগুলি ব্যবহার করা উচিত (±3° কৌণিক বিচ্যুতির অনুমতি দেয়) এবং পার্শ্বীয় শক্তির কারণে জ্যামিং এড়াতে হবে; পাইপলাইনগুলি উচ্চ-ফ্রিকোয়েন্সি বাঁকানোর কারণে ফেটে যাওয়া রোধ করতে ≥1 মিলিয়ন চক্রের ক্লান্তি প্রতিরোধের সাথে উচ্চ-চাপের পলিউরেথেন টিউব (কাজের চাপ ≤1.2MPa) ব্যবহার করা উচিত। স্ট্যাকিং স্টেশনগুলিতে, রিয়েল টাইমে পিস্টনের অবস্থান ফিড ব্যাক করার জন্য সিলিন্ডারে অবস্থান সেন্সর (প্রতিক্রিয়া সময় ≤1ms) ইনস্টল করা উচিত এবং সুনির্দিষ্ট স্ট্যাকিং নিশ্চিত করতে স্ট্যাকার কন্ট্রোল সিস্টেমের সাথে যোগাযোগ করা উচিত।
দক্ষতা অপ্টিমাইজেশান: পিএলসি প্রোগ্রামিংয়ের মাধ্যমে সিলিন্ডার মোশন সিকোয়েন্স অপ্টিমাইজ করুন। উদাহরণস্বরূপ, বাছাই করার পরিস্থিতিতে, গতি বিলম্ব কমাতে 0.1 সেকেন্ড আগে সিলিন্ডার এয়ার ইনলেট খুলুন; একই সময়ে, ওয়ার্কশপের শব্দ মান মেনে 70dB এর নিচে শব্দ নিয়ন্ত্রণ করার সময় গতি নিশ্চিত করতে সিলিন্ডার নিষ্কাশন পোর্টে মাফলার থ্রটল ভালভ ইনস্টল করুন।
VI. জরুরী সমস্যা সমাধানের দক্ষতা: দ্রুত উৎপাদন পুনরুদ্ধারের জন্য ব্যবহারিক পদ্ধতি
উত্পাদনের সময় হঠাৎ সিলিন্ডার ব্যর্থতা উত্পাদন লাইন ডাউনটাইম হতে পারে। জরুরী সমস্যা সমাধানের দক্ষতা আয়ত্ত করা ত্রুটি নির্ণয় এবং মেরামতের জন্য সময়কে উল্লেখযোগ্যভাবে ছোট করতে পারে। নীচে সাধারণ ত্রুটি এবং সংশ্লিষ্ট সমাধানগুলির সংক্ষিপ্তসার একটি টেবিল রয়েছে, তারপরে বিস্তারিত ক্রিয়াকলাপগুলি অনুসরণ করা হয়েছে:
| ফল্ট টাইপ | সাধারণ কারণ | জরুরী হ্যান্ডলিং ব্যবস্থা | ফলো-আপ চিকিৎসার সুপারিশ | সতর্কতা |
| এয়ার পোর্ট লিকেজ | আলগা জিনিসপত্র, ক্ষতিগ্রস্ত পাইপলাইন | ফিটিংস শক্ত করুন (15-20N·m) এবং টেফলন টেপ দিয়ে মোড়ানো; ক্ষতিগ্রস্ত পাইপলাইন কাটা এবং পুনরায় সংযোগ | বার্ধক্যজনিত পাইপলাইনগুলি প্রতিস্থাপন করুন, নিয়মিত ফিটিং নিবিড়তা পরীক্ষা করুন | টেফলন টেপ একই দিকে মোড়ানো থ্রেড ঘূর্ণন, পাইপলাইন সন্নিবেশ গভীরতা ≥10 মিমি |
| ক্যাপ লিকেজ শেষ করুন | আলগা বোল্ট, ক্ষতিগ্রস্ত সীল | তির্যকভাবে বোল্ট শক্ত করুন, পাতলা তামার শীট যোগ করুন; উচ্চ-তাপমাত্রা সিলান্ট প্রয়োগ করুন (30 মিনিটের মধ্যে নিরাময়) | সীল প্রতিস্থাপন, সিলিন্ডার ব্যারেল সীল খাঁজ পরিধান চেক | সিল্যান্ট অবশ্যই উচ্চ-তাপমাত্রা প্রতিরোধী হতে হবে, নিরাময়ের আগে বায়ু সরবরাহ নেই |
| পিস্টন রড জ্যামিং | জীর্ণ গাইড রিং, বেন্ট গাইড শ্যাফ্ট | লিথিয়াম-ভিত্তিক গ্রীস প্রয়োগ করুন এবং বারবার চাপ দিন; গাইড শ্যাফ্টগুলিকে সামান্য সোজা করুন (প্রতি সময়ে ≤0.1 মিমি) | গাইড রিংগুলি প্রতিস্থাপন করুন, গুরুতরভাবে বাঁকলে গাইড শ্যাফ্টগুলি প্রতিস্থাপন করুন | সোজা করার সময় অভিন্ন বল প্রয়োগ করুন, উপাদানগুলির অতিরিক্ত বল ক্ষতি এড়ান |
| পিস্টন স্টিকিং | সিলিন্ডার ব্যারেলের অমেধ্য, বিকৃত সীল | অ্যানহাইড্রাস ইথানল দিয়ে সিলিন্ডার ব্যারেল মুছুন, অস্থায়ীভাবে ব্যবহারের জন্য সিলগুলি বিপরীত করুন | পুঙ্খানুপুঙ্খভাবে পরিষ্কার সিলিন্ডার ব্যারেল, বিকৃত সীল প্রতিস্থাপন | ক্ষয়কারী দ্রাবক এড়িয়ে চলুন, পরিষ্কার করার পরে পুঙ্খানুপুঙ্খভাবে শুকিয়ে নিন |
| বায়ু সরবরাহে বাধা | এয়ার কম্প্রেসার ব্যর্থতা, অবরুদ্ধ পাইপলাইন | ব্যাকআপ এয়ার কম্প্রেসারে স্যুইচ করুন, অস্থায়ী সরবরাহের জন্য বোতলজাত বায়ু ব্যবহার করুন; বিপরীত শুদ্ধ পাইপলাইন | এয়ার কম্প্রেসার মেরামত করুন, ব্লক করা পাইপলাইন প্রতিস্থাপন করুন | বোতলজাত বায়ুর চাপ 0.5MPa এ সামঞ্জস্য করা হয়েছে, কর্মীদের থেকে দূরে সরিয়ে নিন |
| সোলেনয়েড ভালভ ব্যর্থতা | আটকে থাকা ভালভ কোর, পোড়া কয়েল | ভালভ কোর পরিষ্কার করুন, ব্যাকআপ সোলেনয়েড ভালভ দিয়ে প্রতিস্থাপন করুন; ম্যানুয়াল এয়ার ভালভের মাধ্যমে নিয়ন্ত্রণ | সোলেনয়েড ভালভ কয়েল মেরামত করুন, নিয়মিত ভালভ কোর পরিষ্কার করুন | ম্যানুয়াল নিয়ন্ত্রণের সময় নিবেদিত কর্মীদের তত্ত্বাবধান, অপব্যবহার এড়ান |
| চৌম্বক সুইচ ত্রুটিপূর্ণ | চৌম্বক রিং Demagnetization, সুইচ ব্যর্থতা | শক্তিশালী চৌম্বক শীট সংযুক্ত করুন, যান্ত্রিক স্টপার ইনস্টল করুন; পিএলসি বিলম্ব নিয়ন্ত্রণ | চৌম্বকীয় রিং এবং সুইচগুলি প্রতিস্থাপন করুন, সনাক্তকরণ অবস্থানগুলি ক্যালিব্রেট করুন | বিলম্বের সময় প্রকৃত গতির গতির সাথে মিলেছে, ওভারট্রাভেল এড়িয়ে চলুন |
1. হঠাৎ ফুটো ত্রুটি: অস্থায়ী সিলিং এবং দ্রুত প্রতিস্থাপন
যখন সিলিন্ডারগুলি এয়ার পোর্ট লিকেজ (যেমন, আলগা ফিটিং) বা শেষ ক্যাপ লিকেজ (যেমন, ক্ষতিগ্রস্ত সীল) অনুভব করে, যদি উত্পাদন সীমাবদ্ধতার কারণে অংশগুলি অবিলম্বে প্রতিস্থাপন করা না যায়, তাহলে উত্পাদন পুনরায় শুরু করার জন্য সাময়িক ব্যবস্থা নেওয়া যেতে পারে:
এয়ার পোর্ট লিকেজ ইমার্জেন্সি: ফিটিংগুলি আলগা হলে, একটি রেঞ্চ দিয়ে শক্ত করুন (ম্যানুয়ালে উল্লেখিত টর্ক, সাধারণত 15-20N·m)। যদি শক্ত করার পরেও ফুটো অব্যাহত থাকে তবে টেফলন টেপ (3-5টি বাঁক, থ্রেড ঘূর্ণনের মতো একই দিকে) মুড়িয়ে দিন এবং পুনরায় শক্ত করুন। পাইপলাইন ক্ষতিগ্রস্ত হলে, ক্ষতিগ্রস্ত অংশটি কেটে ফেলার জন্য দ্রুত-সংযুক্ত ফিটিং ব্যবহার করুন এবং অস্থায়ীভাবে বায়ু সরবরাহ পুনরুদ্ধার করতে পাইপলাইনটি পুনরায় সংযোগ করুন (সন্নিবেশের গভীরতা ≥10 মিমি নিশ্চিত করুন); উত্পাদন বিরতির সময় পুরো পাইপলাইন প্রতিস্থাপন করুন।
শেষ ক্যাপ লিকেজ ইমার্জেন্সি: যদি শেষ ক্যাপ বোল্টগুলি আলগা হয়, একটি তির্যক ক্রমানুসারে (টর্ক বিচ্যুতি ≤5%) শক্ত করতে একটি টর্ক রেঞ্চ ব্যবহার করুন৷ যদি ফুটো অব্যাহত থাকে, সিলিং বাড়ানোর জন্য শেষ ক্যাপ এবং সিলিন্ডার ব্যারেলের মধ্যে একটি পাতলা তামার পাত (পুরুত্ব 0.1-0.2 মিমি) রাখুন। যদি সিলগুলি ক্ষতিগ্রস্ত হয় এবং কোনও খুচরা যন্ত্রাংশ উপলব্ধ না থাকে, তাহলে সীল খাঁজে উচ্চ-তাপমাত্রার সিলান্ট (যেমন, সিলিকন সিল্যান্ট) প্রয়োগ করুন এবং সিল্যান্ট নিরাময়ের পরে অস্থায়ীভাবে ব্যবহার পুনরায় শুরু করুন (প্রায় 30 মিনিট); উত্পাদন বিরতির সময় অবিলম্বে সীল প্রতিস্থাপন.
2. মোশন জ্যামিং ফল্ট: অস্থায়ী তৈলাক্তকরণ এবং অপবিত্রতা পরিষ্কার করা
যখন সিলিন্ডারগুলি পিস্টন রড জ্যামিং অনুভব করে (যেমন, জীর্ণ গাইড রিং) বা পিস্টন স্টিকিং (যেমন, সিলিন্ডার ব্যারেলে অমেধ্য), অস্থায়ী চিকিত্সা গতি পুনরুদ্ধার করতে পারে এবং দীর্ঘায়িত উত্পাদন লাইন ডাউনটাইম এড়াতে পারে:
পিস্টন রড জ্যামিং জরুরী: প্রথমে, বায়ু সরবরাহ বন্ধ করুন এবং পিস্টন রডটিকে ম্যানুয়ালি ধাক্কা দিন। যদি উল্লেখযোগ্য প্রতিরোধ অনুভূত হয়, পিস্টন রড পৃষ্ঠে অল্প পরিমাণে লুব্রিকেটিং গ্রীস (যেমন, লিথিয়াম-ভিত্তিক গ্রীস) প্রয়োগ করুন এবং গাইড রিংগুলিকে লুব্রিকেট করার জন্য পিস্টন রডকে বারবার (10-20 বার) ধাক্কা দিন। জ্যামিং অব্যাহত থাকলে, গাইড শ্যাফ্ট বাঁকানো আছে কিনা তা পরীক্ষা করুন; যদি সামান্য বাঁকানো হয়, অস্থায়ীভাবে গতি পুনরুদ্ধার করতে ধীরে ধীরে (≤0.1 মিমি প্রতি সমন্বয়) সোজা করতে একটি সোজা করার সরঞ্জাম ব্যবহার করুন এবং পরে গাইড শ্যাফ্টটি প্রতিস্থাপন করুন।
পিস্টন স্টিকিং ইমার্জেন্সি: এয়ার সাপ্লাই বন্ধ করুন, সিলিন্ডারের এন্ড ক্যাপ ডিসঅ্যাসেম্বল করুন এবং ফ্ল্যাশলাইট দিয়ে সিলিন্ডার ব্যারেলের ভেতরের দেয়াল পরিদর্শন করুন। যদি অমেধ্য (যেমন, ধাতব শেভিং) পাওয়া যায়, তাহলে অ্যানহাইড্রাস ইথানলে ডুবানো নরম কাপড় দিয়ে ভিতরের দেয়ালটি মুছুন (সিলিন্ডারের ব্যারেলে আঁচড় দেওয়া এড়িয়ে চলুন)। একই সময়ে, পিস্টন সিল ক্ষতিগ্রস্ত হয়েছে কিনা তা পরীক্ষা করুন; যদি সীলগুলি বিকৃত হয় তবে সেগুলি সাময়িকভাবে বিপরীত করা যেতে পারে (শুধুমাত্র জরুরি ব্যবহারের জন্য; দীর্ঘমেয়াদী ব্যবহারের জন্য প্রতিস্থাপন প্রয়োজন), তারপর অস্থায়ীভাবে উত্পাদন পুনরায় শুরু করতে সিলিন্ডারটিকে পুনরায় একত্রিত করুন।
3. নো-মোশন ফল্টস: দ্রুত রোগ নির্ণয় এবং বিকল্প সমাধান
যখন সিলিন্ডারগুলি সম্পূর্ণ নড়াচড়া করতে ব্যর্থ হয় (উদাহরণস্বরূপ, সোলেনয়েড ভালভ ব্যর্থতা বা বায়ু সরবরাহে বাধা), দ্রুত ত্রুটি বিন্দু সনাক্ত করুন। যদি অবিলম্বে মেরামত সম্ভব না হয়, বিকল্প সমাধানগুলি উত্পাদন বজায় রাখতে ব্যবহার করা যেতে পারে:
এয়ার সাপ্লাই বিঘ্নিত জরুরী: এয়ার কম্প্রেসার বন্ধ আছে কিনা তা পরীক্ষা করুন। এয়ার কম্প্রেসার ব্যর্থ হলে, একটি ব্যাকআপ এয়ার কম্প্রেসারে (যদি উপলব্ধ থাকে) স্যুইচ করুন বা অস্থায়ী সরবরাহের জন্য বোতলজাত সংকুচিত বায়ু (চাপ 0.5MPa এ সামঞ্জস্য করা) ব্যবহার করুন৷ যদি পাইপলাইনগুলি অবরুদ্ধ থাকে, তবে বাধা দূর করতে এবং বায়ুপ্রবাহ পুনরুদ্ধার করতে কম্প্রেসড বাতাস দিয়ে বিপরীত দিকে (সিলিন্ডারের প্রান্ত থেকে সোলেনয়েড ভালভের প্রান্ত পর্যন্ত) পাইপলাইনটি পরিষ্কার করুন।
সোলেনয়েড ভালভের ব্যর্থতা জরুরী: সোলেনয়েড ভালভটি বিচ্ছিন্ন করুন এবং ভালভের কোর আটকে আছে কিনা তা পরীক্ষা করুন। আটকে থাকলে, অ্যানহাইড্রাস ইথানল দিয়ে ভালভ কোর পরিষ্কার করুন (ক্ষয়কারী দ্রাবক এড়িয়ে চলুন); যদি পুনরায় ইনস্টলেশনের পরেও ভালভ ব্যর্থ হয়, তাহলে সাময়িকভাবে এটিকে একটি ব্যাকআপ সোলেনয়েড ভালভ দিয়ে প্রতিস্থাপন করুন (সামঞ্জস্যপূর্ণ ভোল্টেজ এবং বোরের ব্যাস নিশ্চিত করুন)। যদি কোন ব্যাকআপ সোলেনয়েড ভালভ পাওয়া না যায়, ডাবল-অ্যাক্টিং সিলিন্ডারের জন্য, ম্যানুয়ালি একটি এয়ার ভালভ (যেমন, বল ভালভ) চালান যাতে বায়ু গ্রহণ এবং নিষ্কাশন নিয়ন্ত্রণ করা যায়, ত্রুটিটি সমাধান না হওয়া পর্যন্ত অস্থায়ীভাবে মৌলিক গতি বজায় রাখে।
4. চৌম্বক সুইচ ত্রুটিপূর্ণ জরুরী: অস্থায়ী সনাক্তকরণ এবং বিকল্প অবস্থান
যখন চৌম্বকীয় সুইচগুলি পিস্টনের অবস্থান সনাক্ত করতে ব্যর্থ হয় (যেমন, চৌম্বক রিং ডিম্যাগনেটাইজেশন বা সুইচ ব্যর্থতা), অস্থায়ী সনাক্তকরণ পদ্ধতিগুলি উত্পাদন সুরক্ষা নিশ্চিত করতে ব্যবহার করা যেতে পারে:
ম্যাগনেটিক রিং ডিম্যাগনেটাইজেশন ইমার্জেন্সি: চৌম্বক ক্ষেত্রের শক্তি বাড়াতে এবং অস্থায়ীভাবে চৌম্বকীয় সুইচের সনাক্তকরণ ফাংশন পুনরুদ্ধার করতে পিস্টনের সাথে সম্পর্কিত অবস্থানে একটি শক্তিশালী চৌম্বক শীট (যেমন, নিওডিয়ামিয়াম-আয়রন-বোরন চৌম্বকীয় শীট) সংযুক্ত করুন। যদি চৌম্বকীয় শীটটি অকার্যকর হয়, তাহলে সিলিন্ডার স্ট্রোকের শেষে একটি যান্ত্রিক স্টপার ইনস্টল করুন এবং পিস্টন ওভারট্রাভেল প্রভাব এড়িয়ে অবস্থান সনাক্তকরণের জন্য চৌম্বকীয় সুইচটি প্রতিস্থাপন করতে স্টপারের মাধ্যমে একটি সীমা সুইচ ট্রিগার করুন।
স্যুইচ ব্যর্থতা জরুরী: একটি ব্যাকআপ চৌম্বকীয় সুইচ দিয়ে প্রতিস্থাপন করুন (সামঞ্জস্যপূর্ণ মডেল নিশ্চিত করুন)। যদি কোনও ব্যাকআপ সুইচ উপলব্ধ না হয়, অস্থায়ীভাবে অবস্থান সনাক্তকরণ প্রতিস্থাপন করতে PLC প্রোগ্রামের মাধ্যমে বিলম্ব নিয়ন্ত্রণ সেট আপ করুন (সিলিন্ডার গতির সময়ের উপর ভিত্তি করে বিলম্ব সেট করুন, যেমন, এক্সটেনশনের জন্য 1 সেকেন্ড, প্রত্যাহারের জন্য 0.8 সেকেন্ড)। একই সময়ে, অস্বাভাবিক গতির কারণে সৃষ্ট সরঞ্জামের ক্ষতি রোধ করতে সাইটে নিরীক্ষণের জন্য কর্মীদের ব্যবস্থা করুন।
VII. বায়ুসংক্রান্ত সিলিন্ডার ইনস্টলেশন এবং কমিশনিংয়ের সাধারণ ভুল ধারণা: বিপদ এবং এড়ানোর পদ্ধতি
সিলিন্ডার ইনস্টলেশন এবং কমিশনিংয়ের সময় অনুপযুক্ত অপারেশনের ফলে পরিষেবা জীবন সংক্ষিপ্ত হতে পারে, ঘন ঘন অপারেশনাল ব্যর্থতা এবং এমনকি সরঞ্জামের নিরাপত্তার ঝুঁকিও হতে পারে। নিচে ছয়টি সাধারণ ভুল ধারণা দেওয়া হল, বিপদগুলিকে তুলে ধরার জন্য ব্যবহারিক ক্ষেত্রে বিশ্লেষণ করা হয়েছে এবং ব্যবহারিক পরিহারের সমাধান দেওয়া হয়েছে:
1. ইনস্টলেশনের সময় সমঅক্ষীয়তা উপেক্ষা করা, জোরপূর্বক সারিবদ্ধকরণ উদ্ভট লোড ক্ষতির কারণ
সাধারণ ভুল ধারণা: সিলিন্ডার ইনস্টলেশনের সময়, পিস্টন রড এবং লোডের মধ্যে সমঅক্ষীয়তা ক্রমাঙ্কিত হয় না; সিলিন্ডারটি সরাসরি বোল্ট দিয়ে স্থির করা হয়, বা সরঞ্জাম বন্ধনীর অপর্যাপ্ত নির্ভুলতার কারণে, সিলিন্ডারের অক্ষটি লোড গতির দিক থেকে বিচ্যুত হয় (0.5 মিমি/মিটারের বেশি)। উদাহরণস্বরূপ, একটি ইলেকট্রনিক্স কারখানায়, একটি চিপ-হ্যান্ডলিং সিলিন্ডার ইনস্টল করার সময় বন্ধনী ঢালাই বিচ্যুতি 1.2 মিমি/মি এর একটি সমক্ষীয়তা ত্রুটি সৃষ্টি করে। অপারেশনের 1 সপ্তাহ পরে, পিস্টন রডটি উল্লেখযোগ্যভাবে বাঁকানো হয়েছিল এবং সিলগুলি পরা এবং ফুটো হয়ে গিয়েছিল।
বিপত্তি বিশ্লেষণ: সমঅক্ষীয়তার বিচ্যুতি সিলিন্ডারকে পার্শ্বীয় বল সহ্য করে, পিস্টন রড এবং গাইড রিংয়ের মধ্যে ঘর্ষণ বৃদ্ধি করে। সীলগুলি অসমভাবে সংকুচিত হয়, যার ফলে স্বাভাবিক অবস্থার তুলনায় ফুটো 3-5 গুণ বৃদ্ধি পায়। গুরুতর ক্ষেত্রে, পিস্টন রড বেঁকে যেতে পারে এবং সিলিন্ডারের ব্যারেল স্ক্র্যাচ হতে পারে, যা পরিষেবা জীবন স্বাভাবিক স্তরের 1/3 কমিয়ে দেয়।
পরিহারের পদ্ধতি:
ইনস্টলেশনের আগে, সিলিন্ডারের অক্ষ এবং লোড গতির দিকটি ক্যালিব্রেট করার জন্য একটি লেজার কোঅ্যাক্সিয়ালিটি ডিটেক্টর ব্যবহার করুন, একটি বিচ্যুতি নিশ্চিত করুন ≤0.1mm/m। যদি ইকুইপমেন্ট ব্র্যাকেটের সূক্ষ্মতা অপর্যাপ্ত হয়, তাহলে সিলিন্ডার এবং ব্র্যাকেটের মধ্যে অ্যাডজাস্টমেন্ট শিমস (পুরুত্ব 0.1-0.5 মিমি) যোগ করুন এবং সমাক্ষ না হওয়া পর্যন্ত ধীরে ধীরে ফাইন-টিউন করুন।
লং-স্ট্রোক সিলিন্ডারের জন্য (>500mm), পিস্টন রডের শেষে পাশ্বর্ীয় শক্তি বিতরণ করতে একটি গাইড বিয়ারিং ইনস্টল করুন। লোডের সামান্য দোল থাকলে, গোলাকার বিয়ারিং সহ একটি ট্রুনিয়ন মাউন্টিং পদ্ধতি নির্বাচন করুন, যা ±5° এর কৌণিক ক্ষতিপূরণের অনুমতি দেয়।
2. পাইপলাইনগুলির এলোমেলো নির্বাচন, অমিল ব্যাস গতি কর্মক্ষমতা প্রভাবিত করে
সাধারণ ভুল ধারণা: এটা ধরে নেওয়া হয় যে পাইপলাইনগুলি শুধুমাত্র বায়ু সরবরাহের উদ্দেশ্যে কাজ করে, তাই নিম্ন আকারের বা অনুপযুক্ত উপাদান সহ পাইপলাইনগুলি এলোমেলোভাবে নির্বাচন করা হয়। উদাহরণস্বরূপ, একটি অটো পার্টস ফ্যাক্টরি একটি 80 মিমি বোর ব্যাসের সিলিন্ডারের 10 মিমি পাইপলাইনকে 6 মিমি একটি দিয়ে প্রতিস্থাপন করেছে, যার ফলে সিলিন্ডার এক্সটেনশনের গতি 200 মিমি/সেকেন্ড থেকে 80 মিমি/সেকেন্ডে নেমে গেছে, যা উৎপাদন চক্র পূরণ করতে ব্যর্থ হয়েছে। অন্য একটি কারখানা উচ্চ-তাপমাত্রার পরিবেশে সাধারণ পলিউরেথেন পাইপলাইন ব্যবহার করত (150℃), এবং পাইপলাইনগুলি নরম হয়ে যায় এবং 3 ঘন্টা পরে ফেটে যায়, যার ফলে বায়ু সরবরাহে বিঘ্ন ঘটে।
বিপত্তি বিশ্লেষণ: ছোট পাইপলাইনের ব্যাস অপর্যাপ্ত বায়ু প্রবাহের দিকে পরিচালিত করে, সিলিন্ডারের গতির গতি হ্রাস করে (প্রতিটি 1 মিমি ব্যাস হ্রাসের জন্য, গতি প্রায় 20%-30% কমে যায়)। একই সময়ে, এটি বায়ু প্রবাহের প্রতিরোধ ক্ষমতা বাড়ায়, সিলিন্ডারের দুই প্রান্তের মধ্যে চাপের পার্থক্যকে প্রসারিত করে এবং গতি জ্যামিং ঘটায়। অনুপযুক্ত উপকরণ পাইপলাইন বার্ধক্য এবং ফেটে যাওয়াকে ত্বরান্বিত করে এবং এমনকি পরিবেশকে দূষিত করার জন্য ক্ষতিকারক পদার্থও ছেড়ে দিতে পারে (যেমন, সাধারণ রাবার পাইপলাইনগুলি খাদ্য কর্মশালায় প্লাস্টিকাইজার ছেড়ে দেয়)।
পরিহারের পদ্ধতি:
সূত্রটি উল্লেখ করে সিলিন্ডার বোরের ব্যাস এবং গতির গতির প্রয়োজনীয়তার উপর ভিত্তি করে পাইপলাইনের ব্যাস নির্ধারণ করুন: পাইপলাইন ব্যাস (মিমি) ≈ সিলিন্ডার বোরের ব্যাস (মিমি) × 0.12 (যেমন, একটি 80 মিমি বোরের ব্যাস একটি 10 মিমি পাইপলাইনের ব্যাসের সাথে মিলে যায়)। যদি উচ্চ গতির প্রয়োজন হয় (>300mm/s), ব্যাস যথাযথভাবে বাড়ানো যেতে পারে (যেমন, একটি 80mm বোর ব্যাসের সিলিন্ডার একটি 12mm পাইপলাইন ব্যবহার করে)।
পরিবেষ্টিত তাপমাত্রা অনুযায়ী পাইপলাইন উপকরণ নির্বাচন করুন: স্বাভাবিক তাপমাত্রার জন্য পলিউরেথেন পাইপলাইন (-10℃ থেকে 60℃), মাঝারি তাপমাত্রার জন্য নাইলন পাইপলাইন (-20℃ থেকে 120℃), উচ্চ তাপমাত্রার জন্য পলিটেট্রাফ্লুরোইথিলিন পাইপলাইন (-30℃ থেকে 200℃), এবং স্টেইনলেস স্টিলের ঢেউতোলা পাইপ কোরোসিভ পরিবেশের জন্য।
3. অন্ধ চাপ সামঞ্জস্য, অতিরিক্ত চাপ অপারেশন বা অপর্যাপ্ত চাপ
সাধারণ ভ্রান্ত ধারণা: চালু করার সময়, গতির গতির অনুসরণে বায়ু সরবরাহের চাপ সিলিন্ডারের রেট করা চাপের উপরে সামঞ্জস্য করা হয় (যেমন, রেট 0.6MPa থেকে 0.8MPa এ সামঞ্জস্য করা); অথবা "শক্তি সঞ্চয়" এর জন্য চাপ 0.2MPa-এর নিচে হ্রাস করা হয়, যার ফলে লোড চাপতে অক্ষমতা হয়। উদাহরণস্বরূপ, একটি লজিস্টিক বাছাই লাইন সিলিন্ডারের চাপকে 0.9MPa এ সামঞ্জস্য করেছে এবং 1 মাস পরে, সিলিন্ডার ব্যারেলের ভিতরের দেয়ালের প্লাস্টিকের বিকৃতি পাওয়া গেছে, সিলগুলি সম্পূর্ণরূপে ব্যর্থ হয়েছে। অন্য একটি কারখানা চাপ কমিয়ে 0.15MPa করে, যার ফলে সিলিন্ডারটি 20 কেজি লোড ঠেলে দিতে অক্ষম হয় এবং সার্টারটি ঘন ঘন বন্ধ হয়ে যায়।
বিপত্তি বিশ্লেষণ: অতিরিক্ত চাপের কারণে সিলিন্ডারের অভ্যন্তরীণ চাপ ডিজাইনের ভারবহন সীমা ছাড়িয়ে যায়, যার ফলে সিলিন্ডারের ব্যারেল প্রসারণ এবং বিকৃতি ঘটে, শেষ ক্যাপ সিলের খাঁজের ক্ষতি হয় এবং ফুটোতে তীব্র বৃদ্ধি ঘটে। একই সময়ে, পিস্টন রড অত্যধিক খোঁচা বহন করে; যদি লোড আটকে থাকে, পিস্টন রড ভাঙার প্রবণতা রয়েছে। অপর্যাপ্ত চাপের ফলে সিলিন্ডার আউটপুট ফোর্স লোডের প্রয়োজনীয়তা পূরণ করতে ব্যর্থ হয়, যার ফলে গতি স্থবিরতা বা এমনকি "হামাগুড়ি" (অমসৃণ গতি) হয়, যা উত্পাদনের সঠিকতাকে প্রভাবিত করে।
পরিহারের পদ্ধতি:
কমিশন করার আগে, রেট করা কাজের চাপের পরিসর (সাধারণত 0.4-0.6MPa) নিশ্চিত করতে সিলিন্ডার ম্যানুয়ালটি পড়ুন এবং একটি নির্ভুল চাপ নিয়ন্ত্রকের মাধ্যমে রেট করা মানের 80%-90% চাপ সেট করুন (যেমন, 0.6MPa রেট করার জন্য 0.5MPa সেট করা)। অতিরিক্ত চাপের ক্ষতি এড়াতে এটি পর্যাপ্ত আউটপুট বল নিশ্চিত করে।
চাপ সামঞ্জস্য প্রয়োজন হলে, এটি লোড গণনার সাথে মিলিত হওয়া উচিত: প্রকৃত পরীক্ষার মাধ্যমে ন্যূনতম কার্যকর চাপ (সর্বনিম্ন চাপ যা লোডকে ধাক্কা দিতে পারে এবং স্থিতিশীল গতি নিশ্চিত করতে পারে) নির্ধারণ করুন এবং চূড়ান্ত চাপ সেট করতে এর উপর ভিত্তি করে একটি 10%-15% মার্জিন যোগ করুন। উদাহরণস্বরূপ, যদি 20 কেজি অনুভূমিক লোড পুশ করার জন্য ন্যূনতম কার্যকর চাপ 0.3MPa হতে পরীক্ষা করা হয়, চূড়ান্ত চাপ 0.33-0.35MPa সেট করা হয়।
4. অনুপযুক্ত বাফার সামঞ্জস্য, শেষ-অফ-স্ট্রোক প্রভাব বা অতিরিক্ত বাফারিং
সাধারণ ভুল ধারণা: বাফার সামঞ্জস্য করার সময়, হয় বাফার স্ক্রু সম্পূর্ণরূপে বন্ধ থাকে (কোনও বাফারিং নেই) বা সর্বোচ্চ (অতিরিক্ত বাফারিং) পর্যন্ত শক্ত করা হয়। উদাহরণস্বরূপ, একটি ইলেকট্রনিক্স ফ্যাক্টরি একটি চিপ অ্যাসেম্বলি সিলিন্ডার চালু করার সময় বাফারটি বন্ধ করে দেয়, যার ফলে পিস্টন রডে 50N এর শেষ-অফ-স্ট্রোক প্রভাব শক্তি তৈরি হয় এবং চিপগুলি প্রায়শই ফাটল। অন্য একটি কারখানা বাফারটিকে সর্বোচ্চ আঁটসাঁট করেছে, সিলিন্ডারের এক্সটেনশনের সময়কে 0.5 সেকেন্ড থেকে 2 সেকেন্ডে দীর্ঘায়িত করেছে, যা সমাবেশের দক্ষতাকে প্রভাবিত করেছে।
বিপত্তি বিশ্লেষণ: কোনো বাফারিংয়ের কারণে স্ট্রোকের শেষে সিলিন্ডারটি উচ্চ গতিতে শেষের ক্যাপে আঘাত করে না, যার প্রভাব স্বাভাবিকের চেয়ে 5-8 গুণ বেশি। এটি শুধুমাত্র অভ্যন্তরীণ উপাদানগুলির (যেমন, বাফার সীল, শেষ ক্যাপ) ক্ষতি করে না বরং সরঞ্জামের শরীরে কম্পন প্রেরণ করে, যা পার্শ্ববর্তী নির্ভুল উপাদানগুলির সঠিকতাকে প্রভাবিত করে (যেমন, সেন্সর, সার্ভো মোটর)। অত্যধিক বাফারিং বাফার চেম্বার থেকে বায়ু নিঃসরণকে বাধা দেয়, সিলিন্ডারের গতির গতি উল্লেখযোগ্যভাবে হ্রাস করে এবং এমনকি "স্থবিরতা" সৃষ্টি করে, যা উদ্দেশ্যমূলক গতির সম্পূর্ণতাকে বাধা দেয়।
পরিহারের পদ্ধতি:
প্রাথমিক সামঞ্জস্যের সময়, বাফার স্ক্রুটিকে সর্বাধিক শক্ত করুন, তারপরে এটি 1.5-2 বাঁক দিয়ে আলগা করুন; এই সময়ে, বাফার বল মাঝারি। তারপর স্ট্রোকের শেষের প্রভাব অনুভব করতে পিস্টন রডটিকে ম্যানুয়ালি চাপুন। প্রভাবটি স্পষ্ট হলে, বাফার স্ক্রুটি ধীরে ধীরে শক্ত করুন (প্রতিবার 1/4 টার্ন) যতক্ষণ না প্রভাবটি অদৃশ্য হয়ে যায় এবং গতি মসৃণ হয়।
উচ্চ-গতির সিলিন্ডার (স্পীড >500mm/s) বা ভারী-লোড সিলিন্ডারের জন্য (লোড >100kg), একটি বহিরাগত হাইড্রোলিক শক শোষক ব্যবহার করা উচিত। শক শোষকের স্যাঁতসেঁতে গাঁটটি সামঞ্জস্য করে, স্ট্রোকের শেষে সিলিন্ডারের গতি 500mm/s থেকে 50mm/s-এর নিচে কমানো যেতে পারে এবং প্রভাব বল 10N এর মধ্যে নিয়ন্ত্রণ করা যেতে পারে।
5. চৌম্বক সুইচ ইনস্টলেশন অবস্থান বিচ্যুতি, সনাক্তকরণ ব্যর্থতা
সাধারণ ভুল ধারণা: চৌম্বকীয় সুইচ ইনস্টল করার সময়, প্রকৃত পিস্টন স্ট্রোক অনুযায়ী সামঞ্জস্য না করে খালি চোখে অবস্থানটি বিচার করা হয়, অথবা সিলিন্ডারের প্রাচীরের ফাঁক 5 মিমি অতিক্রম করে। উদাহরণস্বরূপ, একটি প্যাকেজিং কারখানা সিলিন্ডার স্ট্রোকের মাঝখানে চৌম্বকীয় সুইচটি ইনস্টল করেছে, কিন্তু প্রকৃত পিস্টন লোড প্রতিরোধের কারণে সেই অবস্থানে পৌঁছাতে পারেনি, ফলে সুইচটি কখনই একটি সংকেত পায় না। অন্য একটি কারখানায় ইনস্টলেশনের সময় 8 মিমি ব্যবধান ছিল, এবং সুইচটি প্রায়শই "মিথ্যা সনাক্তকরণ" (পিস্টন না থাকলে একটি সংকেত ট্রিগার করে) অনুভব করে।
বিপত্তি বিশ্লেষণ: চৌম্বক সুইচ অবস্থান বিচ্যুতি সিলিন্ডার গতি সঠিক সনাক্তকরণ বাধা দেয়, এবং সরঞ্জাম নিয়ন্ত্রণ সিস্টেম সিলিন্ডার জায়গায় আছে কিনা তা নির্ধারণ করতে পারে না। এর ফলে "ভুল অপারেশন" হতে পারে (যেমন, ওয়ার্কপিসটিকে ক্ল্যাম্প না করে সরানো) বা "শাটডাউন" (সিলিন্ডারটি জায়গায় আছে কিন্তু সুইচটি এটি সনাক্ত করতে ব্যর্থ হয়), উত্পাদন দক্ষতা 30% এর বেশি হ্রাস করে। অত্যধিক ফাঁক সুইচ দ্বারা প্রাপ্ত চৌম্বক ক্ষেত্রের শক্তি হ্রাস করে, সনাক্তকরণের সংবেদনশীলতা হ্রাস করে এবং এর ফলে 20% পর্যন্ত মিথ্যা সনাক্তকরণ হার হয়, যা সরঞ্জামের স্থায়িত্বকে গুরুতরভাবে প্রভাবিত করে।
পরিহারের পদ্ধতি:
ইনস্টলেশনের আগে, পিস্টনটিকে ম্যানুয়ালি সেই অবস্থানে ঠেলে দিন যেটি সনাক্ত করা প্রয়োজন (যেমন, এক্সটেনশন শেষ, প্রত্যাহার শেষ), সিলিন্ডারের বাইরের দেয়ালে সংশ্লিষ্ট অবস্থান চিহ্নিত করুন, তারপর চিহ্নিত অবস্থানের বিপরীতে চৌম্বকীয় সুইচটি শক্তভাবে ইনস্টল করুন, সিলিন্ডার সুইচ এবং দেওয়ালের মধ্যে ≤1 মিমি ব্যবধান নিশ্চিত করুন।
ইনস্টলেশনের পরে, একটি গতিশীল পরীক্ষা পরিচালনা করুন: 100টি চক্রের জন্য ক্রমাগত সিলিন্ডারটি চালান এবং প্রতিবার সুইচটি সঠিকভাবে ট্রিগার হয় কিনা তা পর্যবেক্ষণ করুন। অনুপস্থিত সনাক্তকরণ ঘটলে, সনাক্তকরণ স্থিতিশীল না হওয়া পর্যন্ত সুইচের অবস্থানটি (প্রতিবার 0.5 মিমি সরানো) ঠিক করুন। অনুপস্থিত সনাক্তকরণ এখনও ঘটলে, পিস্টন চৌম্বকীয় রিংটি চুম্বকীয় হয়েছে কিনা তা পরীক্ষা করুন এবং প্রয়োজনে এটি প্রতিস্থাপন করুন।
6. কমিশন করার পরে চাপ ধরে রাখার পরীক্ষা এড়িয়ে যাওয়া, সম্ভাব্য ফুটো উপেক্ষা করা
সাধারণ ভুল ধারণা: সিলিন্ডার চালু হওয়ার পর, যতক্ষণ না গতি স্বাভাবিক থাকে ততক্ষণ সিলিন্ডার ব্যবহার করা হয় এবং কোনো চাপ ধরে রাখার পরীক্ষা করা হয় না, যার ফলে সম্ভাব্য ফুটো শনাক্ত করা যায় না। উদাহরণস্বরূপ, একটি ফার্মাসিউটিক্যাল কারখানা একটি ফিলিং সিলিন্ডার চালু করার পর চাপ ধরে রাখার পরীক্ষা করেনি; 3 দিন পরে, শেষ ক্যাপটির সামান্য ফুটো পাওয়া গেছে, এবং তরল ওষুধে সংকুচিত বাতাস মিশ্রিত হয়েছে, যার ফলে পণ্যের পুরো ব্যাচটি স্ক্র্যাপ করা হয়েছে। আরেকটি কারখানায় একটি রডবিহীন সিলিন্ডারে লুকানো ফুটো ছিল, যা 1 মাসের মধ্যে 20% বেশি সংকুচিত বায়ু গ্রহণ করে এবং শক্তি খরচ বৃদ্ধি করে।
বিপত্তি বিশ্লেষণ: সম্ভাব্য ফুটো (লিকেজ <5mL/মিনিট) অল্প সময়ের মধ্যে সনাক্ত করা কঠিন, কিন্তু দীর্ঘমেয়াদী অপারেশন বায়ু সরবরাহকে নষ্ট করে (প্রতিটি ফুটো হওয়া সিলিন্ডার বছরে প্রায় 500m³ সংকুচিত বায়ু গ্রহণ করে)। একই সময়ে, এটি পরিবেশকে দূষিত করে (যেমন, খাদ্য এবং ফার্মাসিউটিক্যাল শিল্পে ফাঁস হওয়া বাতাস পণ্যগুলিকে দূষিত করে)। যদি বৈদ্যুতিক উপাদানগুলির কাছে ফুটো ঘটে, তবে এটি বৈদ্যুতিক শর্ট সার্কিট এবং নিরাপত্তা দুর্ঘটনার কারণ হতে পারে।
পরিহারের পদ্ধতি:
কমিশন করার পরে, একটি চাপ ধরে রাখার পরীক্ষা পরিচালনা করুন: সিলিন্ডার এয়ার ইনলেট ভালভটি বন্ধ করুন, রেট করা চাপের 80% এ অভ্যন্তরীণ চাপ বজায় রাখুন, সিলিন্ডারের সমস্ত সিল করা অংশে (এন্ড ক্যাপস, এয়ার পোর্ট, সংযোগকারী) সাবান জল প্রয়োগ করুন এবং 10 মিনিটের জন্য পর্যবেক্ষণ করুন। যদি কোন বুদবুদ প্রদর্শিত না হয়, কোন ফুটো নেই; বুদবুদ প্রদর্শিত হলে, ফুটো অবস্থান চিহ্নিত করুন এবং এটি মেরামত করুন।
মূল অবস্থানে থাকা সিলিন্ডারগুলির জন্য (যেমন, অ্যাসেপটিক ফিলিং, নির্ভুল সমাবেশ), একটি চাপ ধরে রাখার পরীক্ষা মাসিক করা উচিত; সাধারণ অবস্থানে সিলিন্ডারের জন্য, পরীক্ষাটি ত্রৈমাসিকভাবে করা উচিত। সম্ভাব্য লিকেজ সমস্যাগুলিকে অবিলম্বে সনাক্ত এবং পরিচালনা করার জন্য পরীক্ষার রেকর্ড স্থাপন করুন।