

একটি প্যাকেজিং লাইন বিকেল 2:40 এ থামে। স্টেশন চারের পুশার সিলিন্ডারটি তার টিউব স্কোর করেছে, এবং রক্ষণাবেক্ষণ সুপারভাইজারকে সন্ধ্যার শিফটের আগে একটি প্রতিস্থাপনের প্রয়োজন। নেমপ্লেটটি পাঠযোগ্য নয়, তাই একমাত্র নির্ভরযোগ্য তথ্য একটি ক্যালিপার এবং একটি টেপ পরিমাপ থেকে আসে। অটোমেশন চালিত প্রতিটি কারখানায় সেই দৃশ্যের পুনরাবৃত্তি হয়, যে কারণে বায়ুসংক্রান্ত সিলিন্ডারের মাত্রা ক্রয় অর্ডার লেখার অনেক আগেই ব্যাপার। বোরের আকার নির্ধারণ করে যে অ্যাকচুয়েটর স্টেশনের প্রয়োজনীয় শক্তি তৈরি করতে পারে কিনা। স্ট্রোকের দৈর্ঘ্য নির্ধারণ করে যে গতি লক্ষ্য অবস্থানে পৌঁছেছে কিনা। রড ব্যাস সিদ্ধান্ত নেয় যে অ্যাকচুয়েটর বাঁকানো ছাড়াই লোড থেকে বাঁচতে পারে কিনা। যেকোন একটিকে ভুলভাবে বাছাই করুন এবং মেশিনটি ধীর চক্র, সীল ফাঁস বা বাঁকানো রড দিয়ে ত্রুটিটি ঘোষণা করবে। এই নির্দেশিকাটি নির্বাচন এবং প্রতিস্থাপনের সময় ব্যবহৃত মাত্রাগুলির সম্পূর্ণ সেট কভার করে, যার মধ্যে রয়েছে মান, বল সারণী, গণনার উদাহরণ, পরিমাপের পদক্ষেপ এবং অভিজ্ঞ প্রকৌশলীরা যে ভুলগুলি এড়াতে শেখে।
নীচের বিষয়বস্তু মেট্রিক নিয়মাবলী অনুসরণ করে যা বিশ্বব্যাপী স্বয়ংক্রিয়তাকে প্রাধান্য দেয়, এখানে কাজের উদাহরণ ব্যবহার করে 6 বার কাজের চাপ , এবং হাইলাইট করে যেখানে আপনি ব্র্যান্ডগুলির পাশাপাশি তুলনা করলে একটি ক্যাটালগ নম্বর আপনাকে বিভ্রান্ত করতে পারে।
তিনটি মাত্রা যা সবকিছু নিয়ন্ত্রণ করে
বোর, স্ট্রোক, এবং রড ব্যাস শুধু ক্যাটালগ এন্ট্রি নয়। তারা বলপ্রয়োগ, ভ্রমণ এবং স্থিতিশীলতার সাথে সংযুক্ত ইঞ্জিনিয়ারিং সীমাবদ্ধতা। বোর হল সিলিন্ডার টিউবের অভ্যন্তরীণ ব্যাস এবং পিস্টন এলাকাকে সংজ্ঞায়িত করে। সংকুচিত বায়ু যখন সেই অঞ্চলে চাপ দেয়, তখন ফলস্বরূপ বল সরাসরি এটির সমানুপাতিক হয়। স্ট্রোক হল পিস্টন এবং রড সমাবেশ সম্পূর্ণরূপে প্রত্যাহার করা থেকে সম্পূর্ণ প্রসারিত পর্যন্ত সর্বাধিক দূরত্ব। রডের ব্যাস নির্ধারণ করে যে রডটি বাকলিংয়ের আগে কতটা সংকোচনশীল লোড বহন করতে পারে, বিশেষ করে দীর্ঘ স্ট্রোকে, এবং এটি প্রত্যাহার স্ট্রোকের কার্যকর পিস্টন এলাকাকে সরাসরি হ্রাস করে।
একটি সাধারণ উদাহরণ দেখায় যে তিনটি কীভাবে যোগাযোগ করে। ক 6 বারে 32 মিমি বোরের সিলিন্ডার তাত্ত্বিক ধাক্কা বল প্রায় 482 N উৎপন্ন করে। একটি 12 মিমি রড যোগ করুন এবং প্রত্যাহার বল প্রায় 415 N-এ নেমে আসে কারণ রডটি পিস্টন এলাকার অংশ দখল করে। যদি একই সিলিন্ডারে 500 মিমি স্ট্রোক থাকে এবং এটি একটি অসমর্থিত লোডকে পাশে ঠেলে দেয়, তাহলে রডটি অবশ্যই যথেষ্ট পুরু হতে হবে বা বাঁকানো এড়াতে বাহ্যিকভাবে নির্দেশিত হতে হবে। একটি সিলিন্ডার ড্রয়িং-এর অন্য প্রতিটি ডাইমেনশন—মাউন্টিং স্টাইল, পোর্ট সাইজ, কুশনের দৈর্ঘ্য, সুইচ স্লট, সামগ্রিক দৈর্ঘ্য—এই তিনটি সংখ্যার পিছনে বসে কিন্তু এখনও নিয়ন্ত্রণ করে যে সিলিন্ডারটি মেশিনের খামের সাথে ফিট করে এবং বিদ্যমান এয়ার লাইনের সাথে সংযোগ করে কিনা।
বেশিরভাগ ডিজাইন পর্যালোচনায় ব্যবহৃত একটি ব্যবহারিক নিয়ম হল তিনটি মানকে ক্রমানুসারে লিখতে হবে বোর x স্ট্রোক x রড ব্যাস , তারপর মেশিনের গতি প্রোফাইল, লোড পাথ এবং মাউন্টিং বন্ধনীর বিরুদ্ধে তাদের যাচাই করুন। যে অভ্যাস ইনস্টলেশনের আগে সবচেয়ে অমিল ধরা.
স্ট্যান্ডার্ড বোর সাইজ এবং আইএসও পরিবার
আন্তর্জাতিক সিলিন্ডার নির্মাতারা একটি মেট্রিক বোর অগ্রগতি অনুসরণ করে যা অটোমেশনের প্রকৃত মান হয়ে উঠেছে: 8, 10, 16, 20, 25, 32, 40, 50, 63, 80, 100, 125, 140, 160, 200, 250 এবং 320 মিমি . 8 থেকে 320 মিমি এর মধ্যে, প্রতিটি ধাপে বোর এরিয়া মোটামুটিভাবে 25 শতাংশ বৃদ্ধি পায়, যা উপলব্ধ শক্তির অনুরূপ ধাপের সাথে মিলে যায়। তিনটি আইএসও পরিবার এই পরিসরের বেশিরভাগই কভার করে, এবং প্রতিটি বোর আলাদাভাবে প্যাকেজ করে।
ISO 6432 সিলিন্ডারগুলি একটি বৃত্তাকার মসৃণ টিউব ব্যবহার করে এবং 8 থেকে 25 মিমি পর্যন্ত ছোট বোরগুলিকে আবৃত করে৷ এগুলি হল সাধারণ "মিনি" সিলিন্ডার যা ক্ল্যাম্পিং, পিন সন্নিবেশ এবং হালকা স্যুইচিং অ্যাকশনের জন্য ব্যবহৃত হয়। ISO 15552 সিলিন্ডার টাই-রড বা এক্সট্রুড প্রোফাইল বডি ব্যবহার করে এবং 32 থেকে 320 মিমি বোরস কভার করে; তারা সাধারণ অটোমেশনের কর্মঘোড়া। আইএসও 21287 কমপ্যাক্ট সিলিন্ডার একটি ছোট বডিতে 20 থেকে 100 মিমি বোর ঢেকে রাখে, অনেক ছোট ইনস্টল করা উচ্চতার জন্য কিছু স্ট্রোক ক্ষমতা ট্রেড করে। আপনার মেশিনটি কোন পরিবারকে ঘিরে তৈরি হয়েছে তা বোঝা অপরিহার্য, কারণ গর্তের প্যাটার্ন, সামগ্রিক দৈর্ঘ্য এবং রড থ্রেড সবই পারিবারিক নিয়ম মেনে চলে।
| পরিবার | বোর পরিসীমা | বডি স্টাইল | সাধারণ ব্যবহার |
|---|---|---|---|
| ISO 6432 | 8 - 25 মিমি | গোলাকার মসৃণ টিউব | ছোট ফিক্সচার, ক্ল্যাম্পিং, পিন সন্নিবেশ |
| ISO 15552 | 32 - 320 মিমি | টাই-রড বা প্রোফাইল টিউব | সাধারণ অটোমেশন, উপাদান হ্যান্ডলিং, ঠেলাঠেলি এবং উত্তোলন |
| ISO 21287 | 20 - 100 মিমি | কমপ্যাক্ট এক্সট্রুড প্রোফাইল | স্থান-সীমাবদ্ধ স্টেশন, টুলিং, শর্ট-স্ট্রোক ক্ল্যাম্পিং |
 ISO 15552 অ্যাপ্লিকেশনের জন্য SC সিরিজের টাই-রড স্ট্যান্ডার্ড সিলিন্ডার এই টাই-রড সিলিন্ডারটি ISO 15552 খাম অনুসরণ করে, বিনিময়যোগ্য মাউন্টিং এবং পোর্ট পজিশন অফার করে। সামঞ্জস্যযোগ্য কুশনিং এবং উচ্চ-তাপমাত্রার সিল সহ 32 থেকে 100 মিমি বোর পর্যন্ত উপলব্ধ, এটি নির্ভরযোগ্য শক্তির প্রয়োজন সাধারণ অটোমেশন কাজগুলির জন্য উপযুক্ত। পণ্য দেখুন →
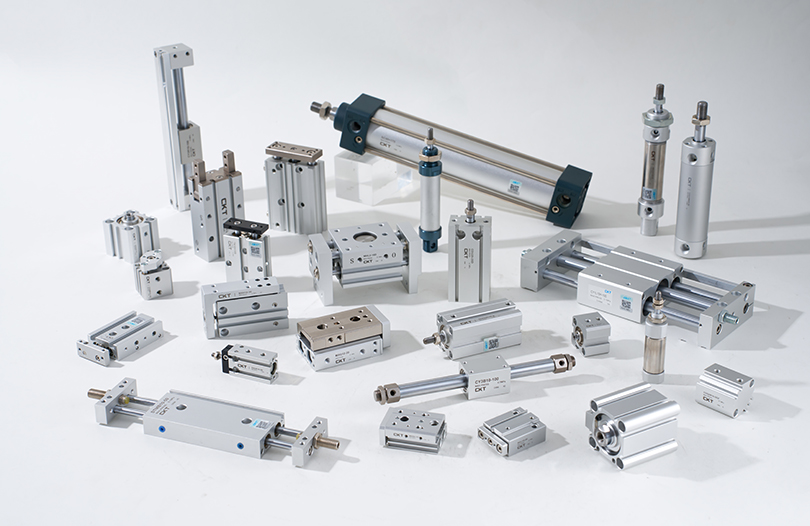
দ এসসি সিরিজের টাই-রড সিলিন্ডার ISO 15552 খাম অনুসরণ করুন, যাতে মাউন্টিং দূরত্ব, রড থ্রেড এবং পোর্ট অবস্থান একই মান ব্যবহার করে অন্যান্য নির্মাতাদের সাথে সারিবদ্ধ হয়। আপনি যদি বোরের মাপ জুড়ে সম্পূর্ণ স্পেসিফিকেশন তুলনা করতে চান, CKT এয়ার সিলিন্ডার পরিসীমা এই অগ্রগতির প্রতিটি সিরিজের জন্য কাঠামোগত অঙ্কন এবং মাউন্টিং মাত্রা তালিকাভুক্ত করে।
বোর সাইজিং: লোড থেকে পিছনের দিকে কাজ করুন
দ starting point for bore selection is always the load. The governing equation is F = P x A , যেখানে F হল প্রয়োজনীয় বল, P হল কাজের চাপ এবং A হল পিস্টন এলাকা। মেট্রিক ইউনিটে, যদি P N/cm² এ থাকে এবং A cm² এ থাকে, তাহলে বলটি নিউটনে বের হয়। 6 বারে, চাপ প্রায় 60 N/cm² (0.6 MPa)। একটি 50 মিমি বোরের একটি পিস্টন ক্ষেত্রফল 19.63 সেমি², তাই তাত্ত্বিক পুশ বল হল 19.63 x 60, বা প্রায় 1178 এন।
একটি সাধারণ উদাহরণ: একটি পিকিং ইউনিটকে অবশ্যই একটি ধাক্কা দিতে হবে অনুভূমিকভাবে 500 N লোড 6 বার একটি লাইন চাপ সঙ্গে. ন্যূনতম ক্ষেত্রফল হল 500 ভাগ 60, যা 8.33 cm² এর সমান। একটি 32 মিমি বোর 8.04 cm² সরবরাহ করে, যা সেই মানের থেকে সামান্য কম। সীল ঘর্ষণ, চাপের ড্রপ এবং ত্বরণ শক্তির জন্য স্বাভাবিক 25 থেকে 50 শতাংশ নিরাপত্তা মার্জিন যোগ করার পর, সঠিক পছন্দ হল পরবর্তী স্ট্যান্ডার্ড বোর: 40 মিমি, 12.57 সেমি² এর পিস্টন এলাকা সহ। এটি 75 শতাংশ দক্ষতায় 754 N তাত্ত্বিক বল এবং মোটামুটি 565 N ব্যবহারযোগ্য শক্তি দেয়, যা 500 N প্রয়োজনীয়তার উপরে একটি আরামদায়ক রিজার্ভ রেখে যায়।
| বোর (মিমি) | পিস্টন এলাকা (cm²) | 6 বারে বল (N) | প্রস্তাবিত কাজের লোড (N) |
|---|---|---|---|
| 16 | 2.01 | 121 | 60 - 90 |
| 20 | 3.14 | 188 | 95 - 140 |
| 25 | 4.91 | 295 | 150 - 220 |
| 32 | 8.04 | 482 | 240 - 360 |
| 40 | 12.57 | 754 | 375 - 565 |
| 50 | 19.63 | 1178 | 590 - 885 |
| 63 | 31.17 | 1870 | 935 - 1400 |
| 80 | 50.27 | 3016 | 1510 - 2260 |
| 100 | 78.54 | 4712 | 2360 - 3530 |
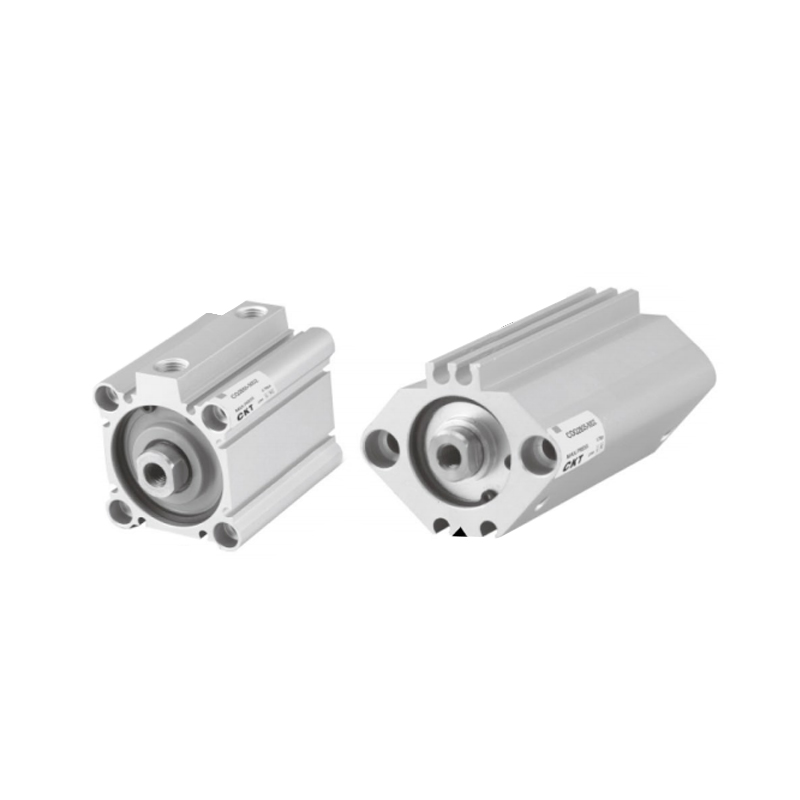 Recessed চৌম্বক সুইচ সহ CQ2 সিরিজ কমপ্যাক্ট পাতলা সিলিন্ডার একটি পাতলা-প্রোফাইল সিলিন্ডার যা একই বোর বল বজায় রেখে উল্লম্ব স্থান সংরক্ষণ করে। এর recessed চৌম্বকীয় সুইচ ক্ষতি প্রতিরোধ করে এবং জল, কুল্যান্ট এবং শক্তিশালী চৌম্বক ক্ষেত্র প্রতিরোধী, এটি আঁটসাঁট বা কঠোর পরিবেশের জন্য ব্যবহারিক করে তোলে। পণ্য দেখুন →
মেশিনে যেখানে উল্লম্ব স্থান আঁটসাঁট থাকে, একটি কমপ্যাক্ট পাতলা সিলিন্ডার যেমন CQ2 সিরিজ একই বোর আকার ব্যবহার করে কিন্তু অনেক ছোট বডি ব্যবহার করে, যা স্ট্রোক পরিসীমা এবং কুশনিং বিকল্পগুলিকে পরিবর্তন করে। বোর পরিবর্তিত না হওয়ায় বল গণনা অভিন্ন থাকে; শুধুমাত্র ইনস্টল করা খাম এবং সর্বাধিক উপলব্ধ স্ট্রোক পরিবর্তন. একটি স্ট্যান্ডার্ড বডির উপর একটি কমপ্যাক্ট বডি বেছে নেওয়ার আগে সর্বদা সেই সীমাগুলি যাচাই করুন৷
স্ট্রোক দৈর্ঘ্য: ট্রু ট্রাভেল প্লাস ক্লিয়ারেন্স
দ stroke is not simply the distance the machine needs to move. It is the distance between the hard stops at both ends of the motion. If a pusher must reach 300 mm past the front mounting face, but the load carrier itself requires 20 mm of clearance at the retracted position and another 15 mm at the extended position, the cylinder stroke must be at least 335 mm. Many field replacements fail because the stroke was chosen from the nominal travel specification without including end-of-stroke clearances, shock absorber mounting space, or the thickness of the attachment plate.
দীর্ঘ স্ট্রোক সীমাবদ্ধতার একটি পৃথক সেট প্রবর্তন করে। বেশিরভাগ বোরের জন্য একটি 250 মিমি স্ট্রোক সহজ। একই বোর সহ একটি 1000 মিমি স্ট্রোকের জন্য একটি বৃহত্তর রড, একটি দীর্ঘ কুশনিং জোন এবং প্রায় সর্বদা একটি বাহ্যিক নির্দেশিকা প্রয়োজন যাতে রডটি তার নিজের ওজন এবং লোডের নিচে ঝুলে না যায়। স্ট্যান্ডার্ড সিলিন্ডার প্রতিটি বোর এবং রড সংমিশ্রণের জন্য সর্বাধিক স্ট্রোকের তালিকা দেয়; যে মান অতিক্রম করা সাধারণত একটি কাস্টম বিল্ড বা একটি বড় আকারের রড বিকল্প বাধ্য করে। যখন একটি নকশা রড ব্যাসের আট থেকে দশ গুণ বেশি স্ট্রোকের জন্য আহ্বান করে, তখন একটি বেয়ার রডের পরিবর্তে একটি সমর্থন বিয়ারিং, একটি রৈখিক গাইড বা একটি স্লাইড টেবিলের জন্য পরিকল্পনা করুন।
- কুশনিং শেষ করুন: কুশন সিল লাগানোর আগে সামঞ্জস্যযোগ্য কুশনগুলির জন্য 15 থেকে 30 মিমি স্ট্রোকের প্রয়োজন হয়; সেই রিজার্ভ ছাড়াই, পিস্টনটি পূর্ণ গতিতে শেষ টুপিতে আঘাত করে।
- চৌম্বকীয় সুইচ: পিস্টনকে অবশ্যই সুইচ সেন্সিং জোনের মধ্য দিয়ে সম্পূর্ণভাবে ভ্রমণ করতে হবে; খুব ছোট একটি স্ট্রোক PLC-এর জন্য কোন নির্ভরযোগ্য সংকেত ছেড়ে দেয় না।
- কাপলার ক্লিয়ারেন্স: যদি একটি ভাসমান রড কাপলার ব্যবহার করা হয়, তবে এটির একপাশে অক্ষীয় ছাড়পত্র প্রয়োজন; এটি ভুলে যাওয়া নতুন ইনস্টলেশনে "নো স্ট্রোক" অভিযোগের একটি সাধারণ কারণ।
- ওভারসাইজিং স্ট্রোক: নমনীয়তা অর্জনের জন্য 50 মিমি অতিরিক্ত স্ট্রোক যোগ করা বাতাসের খরচ বাড়ায়, রডের বাঁকানো মুহূর্ত বৃদ্ধি করে এবং অতিরিক্ত ভ্রমণ দূরত্বের কারণে চক্রের সময়কে দীর্ঘায়িত করে।
রড ব্যাস: যেখানে ধাক্কা এবং টান সংখ্যা ভিন্ন হয়
দ rod diameter affects two separate things: the retract force and the buckling resistance. On the extend stroke, the full piston area sees the working pressure. On the retract stroke, the piston area is reduced by the cross-section of the rod, so the available force is always lower. For a 40 mm bore with a 16 mm rod, the push force is 754 N and the retract force is approximately 634 N at 6 bar. A thicker rod improves stability but costs more retract force. A thinner rod keeps the retract force high but limits the compressive load capacity at long strokes.
দ buckling relationship is worth memorizing because it explains most rod failures. Euler's buckling formula shows that the critical load scales with the রড ব্যাসের চতুর্থ শক্তি . রডের ব্যাস অর্ধেক করলে গ্রহণযোগ্য কম্প্রেসিভ লোড মূল মানের এক ষোল ভাগ কমে যায়। 16 মিমি রড সহ একটি 1000 মিমি স্ট্রোক যা 1200 N কম্প্রেশন পরিচালনা করে তা ব্যর্থ হতে পারে যদি রডটি বাহ্যিক নির্দেশিকা যোগ না করে 10 মিমি রডে অদলবদল করা হয়। উল্লম্ব প্রেস অ্যাপ্লিকেশনের জন্য, সর্বদা স্ট্রোকের বিরুদ্ধে রডের ব্যাস এবং লোডের দিক পরীক্ষা করুন; একটি সম্পূর্ণ যুক্তিসঙ্গত বোর নির্বাচন প্রায়ই একটি রড দ্বারা অকার্যকর হয় যা স্ট্রোকের জন্য খুব পাতলা।
রড পৃষ্ঠের গুণমানও মাত্রা কথোপকথনের অন্তর্গত। একটি রড যা আকারে নামমাত্র কিন্তু স্ক্র্যাচ, নিক বা ক্রোম পরিধান আছে তা দ্রুত রড সিলের মধ্য দিয়ে ফুটো হয়ে যাবে। প্রতিস্থাপনের আগে একটি ব্যবহৃত সিলিন্ডার পরিমাপ করার সময়, রডটিকে দুটি দিকে পরিমাপ করুন এবং রিডিংগুলি তুলনা করুন; 0.05 মিমি-এর বেশি ডিম্বাকৃতি পরিধান একটি নির্ভরযোগ্য চিহ্ন যে রড এবং সীল অত্যধিক সাইড লোডের অধীনে কাজ করছে।
মাউন্টিং মাত্রা: খামের সাথে মিল করুন, শুধু বোর নয়
মাউন্টিং শৈলীর কারণে একই বোর এবং স্ট্রোক সহ দুটি সিলিন্ডারের সম্পূর্ণ ভিন্ন ইনস্টলড মাত্রা থাকতে পারে। ISO 15552 সবচেয়ে সাধারণ মাউন্টিং বিকল্পগুলিকে সংজ্ঞায়িত করে: সামনের ফ্ল্যাঞ্জ, পিছনের ফ্ল্যাঞ্জ, পিছনের ক্লিভিস, পিছনের লগ, ফুট মাউন্ট এবং ট্রুনিয়ন। প্রতিটি মাউন্টিং শৈলী মোট দৈর্ঘ্য, বোল্ট প্যাটার্ন এবং গতি বা অ্যাক্সেসের জন্য সিলিন্ডারের চারপাশে প্রয়োজনীয় স্থান পরিবর্তন করে।
| মাউন্টিং কোড | মাউন্ট টাইপ | মাত্রিক প্রভাব | কখন ব্যবহার করতে হবে |
|---|---|---|---|
| MS1 | রিয়ার ক্লিভিস | ক্যাপ পিছনে ক্লিভিস দৈর্ঘ্য যোগ করে; সুইং ক্লিয়ারেন্স প্রয়োজন | পিভটিং বা দোদুল্যমান লোড পাথ |
| MP2 | ফুট মাউন্ট | কেন্দ্ররেখার নীচে মাউন্টিং পৃষ্ঠকে কমিয়ে দেয়; স্থিতিশীল ভিত্তি | নির্দিষ্ট উচ্চতা বন্ধনী সহ অনুভূমিক ধাক্কা |
| MF1 | ফ্রন্ট ফ্ল্যাঞ্জ | মাথা প্লেট উপর ফ্ল্যাঞ্জ; লোড-ভারবহন শেষ সমর্থন করে | টেনশন লোড, উল্লম্ব মাউন্টিং, কম্প্যাক্ট ফিক্সড বন্ধনী |
| MT4 | ট্রুনিওন | পিপা উপর trunnion পিন যোগ করে; শরীরের চারপাশে ক্লিয়ারেন্স প্রয়োজন | ডাম্পিং, কাত এবং ঘূর্ণায়মান গতি |
ক্রস-ব্র্যান্ড প্রতিস্থাপনের সময়, মডেল নম্বরটি কখনই যথেষ্ট নয়। সঠিক মাউন্টিং শৈলীর জন্য মাত্রা অঙ্কনের অনুরোধ করুন, তারপর সামগ্রিক দৈর্ঘ্য, বল্টু গর্তের দূরত্ব, রড থ্রেডের আকার এবং পোর্ট অবস্থানের তুলনা করুন। একটি প্রস্তুতকারকের একটি 40 মিমি বোরের সিলিন্ডার একই নামমাত্র আকারের অন্যটির চেয়ে 12 মিমি লম্বা হতে পারে, যা গার্ড, একটি সেন্সর বন্ধনী বা পরবর্তী স্টেশনের সাথে সংঘর্ষের জন্য যথেষ্ট। এটি রেট্রোফিট প্রকল্পের সময় পাওয়া সবচেয়ে ঘন ঘন মাত্রিক অমিল।
পোর্ট সাইজ এবং এয়ার ডিমান্ড: পুরো চেইনের মাত্রা
দ cylinder port size is the interface between the actuator and the valve, and it follows the bore range in a predictable pattern. Small bores use M5 or G1/8 threads, mid-range bores use G1/4, and large bores use G3/8 or G1/2. Choosing a port that is too small restricts the flow, slowing the cycle; choosing a port that is too large adds cost and makes the fittings bulky for no performance gain.
| বোর পরিসীমা (mm) | সাধারণ পোর্ট থ্রেড | প্রস্তাবিত টিউব OD | প্রস্তাবিত ভালভ আকার |
|---|---|---|---|
| 8 - 16 | M5 বা G1/8 | 4 - 6 মিমি | সরাসরি-অভিনয় ভালভ |
| 20 - 25 | G1/8 | 6 - 8 মিমি | পাইলট-চালিত ভালভ |
| 32 - 40 | G1/4 | 8 - 10 মিমি | 5/2 বা 5/3 ভালভ |
| 50 - 63 | G1/4 বা G3/8 | 10 - 12 মিমি | দ্রুত নিষ্কাশন সহ 5/2 ভালভ |
| 80 - 100 | G3/8 বা G1/2 | 12 - 16 মিমি | বড়-ক্ষমতা 5/2 ভালভ |
বায়ু খরচ হল আরেকটি মাত্রা-সম্পর্কিত গণনা যা আন্ডারসাইজড কম্প্রেসার এবং চাপ কমতে বাধা দেয়। প্রতি একক স্ট্রোকের ফ্রি-এয়ার ভলিউম প্রায় পিস্টন এলাকাকে স্ট্রোক দ্বারা গুণিত করে, কাজের চাপের কম্প্রেশন অনুপাত দ্বারা গুণিত হয়। ক জন্য 6 বারে 200 মিমি স্ট্রোকের সাথে 63 মিমি বোর , এক্সটেনশনটি প্রায় 4.3 লিটার মুক্ত বাতাস খরচ করে এবং প্রত্যাহারটি প্রায় 4.1 লিটার খরচ করে। 20 ডাবল সাইকেল প্রতি মিনিটে, যা ভালভ পাইলট খরচ এবং ফুটো যোগ করার আগে, একা সিলিন্ডারের মাধ্যমে মুক্ত বাতাসের চাহিদা প্রতি মিনিটে প্রায় 170 লিটার। বাস্তব বর্তনীতে এই সংখ্যাগুলিকে ব্যাখ্যা করার সময় কীভাবে সিলিন্ডারের অভ্যন্তরীণ বায়ু চাপকে ব্যবহারিক গতিতে রূপান্তরিত করে তার একটি ঘনিষ্ঠ দৃষ্টিভঙ্গি, এবং ব্যাখ্যাটি মাত্রা শীটের বাইরে চলে যায়।
একটি গতি নিয়ন্ত্রণ ভালভ সরাসরি সিলিন্ডার পোর্টে লাগানো সাধারণ অভ্যাস, কিন্তু সেই ফিটিং এর মাধ্যমে নিষ্কাশন প্রবাহ পিস্টনের সর্বোচ্চ গতিকে সীমাবদ্ধ করে। সাইকেল সময়ের জন্য যদি মাত্রাযুক্ত রডের গতি গুরুত্বপূর্ণ হয়, ফিটিং এবং ভালভের প্রবাহের রেটিং একসাথে পরীক্ষা করুন; সিলিন্ডার নিজেই কদাচিৎ সীমাবদ্ধতা.
নেমপ্লেট চলে গেলে একটি ইনস্টল করা সিলিন্ডার পরিমাপ করা
প্রতিস্থাপনের কাজ প্রায়শই একটি জীর্ণ সিলিন্ডার দিয়ে শুরু হয় যার মডেল ট্যাগ তেলের দাগযুক্ত বা পড়ার বাইরে স্ক্র্যাচ করা হয়। সেই অবস্থায় হার্ডওয়্যার থেকেই ডাইমেনশন সেট উদ্ধার করতে হবে। নীচের ক্রমটি বেশিরভাগ স্ট্যান্ডার্ড সিলিন্ডারে নির্ভরযোগ্য ফলাফল দেয়।
- রড থেকে স্ট্রোক পরিমাপ. সিলিন্ডারটি প্রসারিত করুন এবং রড বিয়ারিং ফেস থেকে রডের প্রান্ত পর্যন্ত উন্মুক্ত রডের দৈর্ঘ্য পরিমাপ করুন। এটি প্রত্যাহার করুন এবং আবার পরিমাপ করুন। দুটি পড়ার মধ্যে পার্থক্য হল স্ট্রোক। রডের প্রান্ত পরিষ্কার হলে এই পদ্ধতিটি প্রায় 0.5 মিমি পর্যন্ত সঠিক।
- ব্যাসের বাইরের টিউব থেকে বোর সনাক্ত করুন। গোলাকার সিলিন্ডারের জন্য, টিউব OD সাধারণত বোর প্লাস 3 থেকে 6 মিমি প্রাচীরের পুরুত্ব। দুটি দিক জুড়ে OD পরিমাপ করুন, তারপর সন্দেহজনক সিরিজের জন্য প্রস্তুতকারকের মাত্রা সারণীর সাথে মেলে। টাই-রড সিলিন্ডারে, টাই রডগুলির মধ্যে দূরত্ব টিউব OD-এর চেয়ে আরও নির্ভরযোগ্য বোর শনাক্তকারী।
- একটি ক্যালিপার দিয়ে রডের ব্যাস পরিমাপ করুন। দুটি লম্ব দিক এবং রডের প্রান্ত থেকে দুটি দূরত্বে রিডিং নিন। ছোট পড়া কার্যকর রড আকার; 0.05 মিমি-এর বেশি পার্থক্য পরিধান নির্দেশ করে।
- মাউন্ট মাত্রা রেকর্ড. মাউন্টিং হোলের মধ্যে দূরত্ব, গর্তের ব্যাস, ফ্ল্যাঞ্জের বেধ, রড সেন্টারলাইন থেকে মাউন্টিং পৃষ্ঠের দূরত্ব এবং রড প্রত্যাহার করা সহ সামগ্রিক দৈর্ঘ্য পরিমাপ করুন।
- পোর্ট থ্রেড সনাক্ত করুন. একটি থ্রেড পিচ গেজ বা টেস্ট ফিটিং ব্যবহার করুন। সাধারণ প্রার্থীরা হল M5, G1/8, G1/4, G3/8, এবং G1/2। একটি ফিটিং জোর করে না; একটি ক্ষতিগ্রস্ত পোর্ট একটি সিলিন্ডার বডি প্রতিস্থাপনে একটি সাধারণ প্রতিস্থাপনকে পরিণত করে।
- অংশ অর্ডার করার আগে অঙ্কন অর্ডার করুন। প্রার্থী মডেলের জন্য প্রস্তুতকারকের মাত্রা শীটের সাথে আপনার পরিমাপ করা মানগুলি তুলনা করুন। বোর, স্ট্রোক, রড এবং মাউন্টিং স্টাইল অবশ্যই সব মিলে যাবে; ইনস্টলেশন বন্ধ করার জন্য একটি একক অমিল যথেষ্ট।
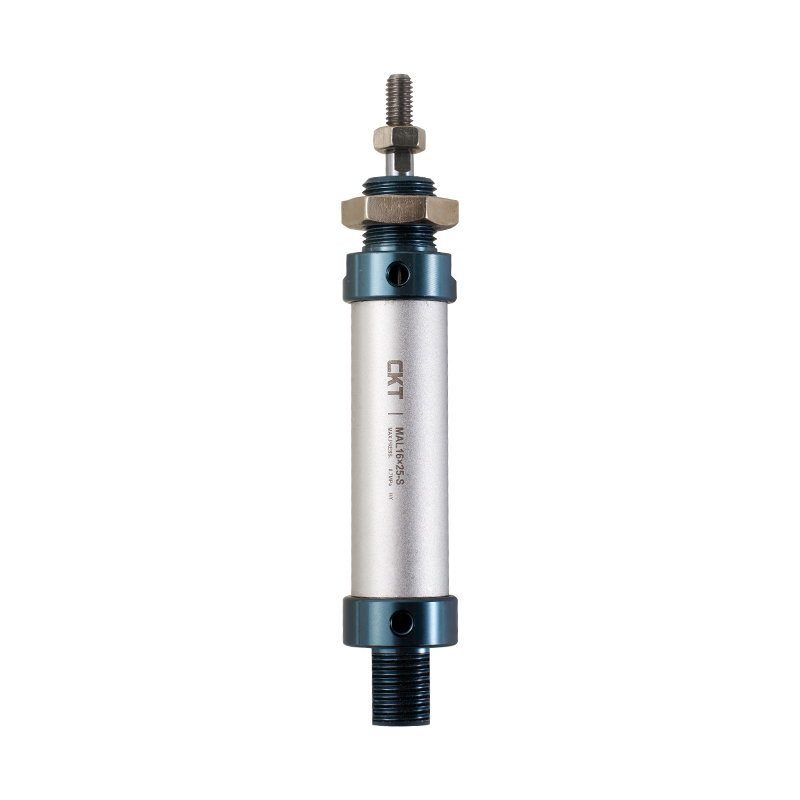 সাধারণ প্রতিস্থাপনের প্রয়োজনের জন্য MAL সিরিজ অ্যালুমিনিয়াম-অ্যালয় মিনি সিলিন্ডার থ্রেডেড এন্ড কভার এবং স্ব-তৈলাক্ত বিয়ারিং সহ একটি হালকা ওজনের অ্যালুমিনিয়াম রাউন্ড-টিউব সিলিন্ডার। 20 থেকে 40 মিমি বোরে পাওয়া যায়, এটি একটি সাধারণ ক্ষুদ্রাকৃতির সিলিন্ডার যা প্যাকেজিং এবং হ্যান্ডলিং সরঞ্জামে ব্যবহৃত হয়, যা ক্ষেত্রের পরিমাপ-ভিত্তিক প্রতিস্থাপনের জন্য আদর্শ। পণ্য দেখুন →
ছোট-বোর পরিসরে রক্ষণাবেক্ষণ প্রতিস্থাপনের জন্য, এমএএল সিরিজের অ্যালুমিনিয়াম-অ্যালয় মিনি সিলিন্ডার প্যাকেজিং এবং উপাদান-হ্যান্ডলিং সরঞ্জামগুলিতে পাওয়া সবচেয়ে সাধারণ ফ্রেমগুলির মধ্যে একটি। এর বডি ফ্ল্যাট-টু-ফ্ল্যাট ডাইমেনশন, পোর্ট থ্রেড এবং রড থ্রেড একটি নিয়মিত প্যাটার্ন অনুসরণ করে যা আসল মডেল ট্যাগটি চলে গেলে ক্ষেত্রের পরিমাপকে সহজ করে তোলে।
মাত্রিক ভুল যা শুধুমাত্র ইনস্টলেশনের পরে দেখা যায়
কিছু মাত্রা ত্রুটি কাগজে অদৃশ্য এবং মেশিনে স্পষ্ট। নীচের তালিকাটি কমিশনিং এবং রেট্রোফিট কাজের সময় সম্মুখীন হওয়া সবচেয়ে সাধারণগুলি সংগ্রহ করে।
- একটি তাত্ত্বিক উদ্বৃত্ত সঙ্গে undersized বোর. 6 বারে একটি 25 মিমি বোর তাত্ত্বিকভাবে 295 N সরবরাহ করে। যদি প্রকৃত চাহিদা পুরানো সিল সহ 280 N হয়, চাপ 15 শতাংশ কমে যায়, এবং দ্রুত-ত্বরিত ভর হয়, তাহলে উৎপাদনের হার বেড়ে গেলে সিলিন্ডারটি স্থবির হয়ে যাবে। অভিজ্ঞ দলগুলি নামমাত্র লোডের উপরে কমপক্ষে 30 শতাংশ ব্যবহারযোগ্য-বল মার্জিনে ডিজাইন করে।
- লুকানো খরচ সঙ্গে oversized বোর. একটি 100 মিমি বোর একই স্ট্রোকের জন্য 50 মিমি বোরের প্রায় চারগুণ বাতাস গ্রহণ করে। বড় সিলিন্ডারের জন্য আরও বড় পোর্ট, ভারী বন্ধনী এবং দীর্ঘ কুশনিং সময় প্রয়োজন। বড় নিরাপদ নয়; এটি চালানোর জন্য আরো ব্যয়বহুল।
- শেষ ক্লিয়ারেন্স ছাড়াই স্ট্রোক নির্বাচন করা হয়েছে। একটি সিলিন্ডার যা ঠিক নামমাত্র স্ট্রোকে ভ্রমণ করে তা মেশিনের ফ্রেমে আঘাত করবে বা পণ্যটি পূর্ণ গতিতে থামবে। সর্বদা উভয় প্রান্তে ছাড়পত্র যোগ করুন, এবং গতি 500 মিমি/সেকেন্ডের বেশি হলে কুশনিং ট্রাভেল যোগ করুন।
- মেট্রিক এবং ইম্পেরিয়াল মাত্রা মিশ্রিত। একটি 1/2 ইঞ্চি বোর হল 12.7 মিমি, 12 মিমি বা 16 মিমি নয়। যে রডগুলি 6 মিমি বনাম 1/4 ইঞ্চি (6.35 মিমি) চোখের মতো দেখতে কিন্তু লোডের মধ্যে আলাদাভাবে ব্যর্থ হয়। সর্বদা একটি সিস্টেমে পরিমাপ করুন এবং স্পষ্টভাবে রূপান্তর করুন।
- প্রত্যাহার বল উপেক্ষা করা. একটি সিলিন্ডার যেটি একটি 600 N লোডকে উল্লম্বভাবে ঠেলে দেয় তা প্রায়শই প্রসারিত হতে পারে, কিন্তু রডটি পুরু এবং কার্যকর প্রত্যাহার এলাকা ছোট হলে এটি একই লোড প্রত্যাহার করতে পারে না। প্রকৃত রড ব্যাস দিয়ে টানার দিকটি পরীক্ষা করুন, শুধু বোর নয়।
- সুইচ খাঁজ অবস্থান পরীক্ষা না. দ piston position at which a magnetic switch triggers depends on the distance between the switch groove and the end caps. A cylinder with the same bore but a different body profile can move the switch trigger point by several millimeters, which is enough to break a timing sequence.
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি বায়ুসংক্রান্ত সিলিন্ডার লেবেলে 32 x 100 এর অর্থ কী?
এর মানে 32 মিমি বোর এবং 100 মিমি স্ট্রোক . এটি হল সবচেয়ে সাধারণ উপায় যা নির্মাতারা নেমপ্লেটে দুটি প্রাথমিক মাত্রা সংক্ষিপ্ত করে। রড ব্যাস সাধারণত আলাদাভাবে তালিকাভুক্ত বা মডেল কোড অন্তর্ভুক্ত করা হয়.
একটি 50 মিমি বোরের সিলিন্ডার 6 বারে কত বল তৈরি করতে পারে?
দ theoretical push force is approximately 1178 N . অনুশীলনে, গতি, ফিটিং আকার এবং তৈলাক্ত অবস্থার উপর নির্ভর করে সীল ঘর্ষণ এবং লাইন চাপের ক্ষতিগুলি ব্যবহারযোগ্য বলকে মোটামুটি 600 থেকে 900 N পর্যন্ত কমিয়ে দেয়।
রডের ব্যাস কি পুশ বল পরিবর্তন করে?
না। ধাক্কা বল সম্পূর্ণ পিস্টন এলাকা থেকে গণনা করা হয়। রড ব্যাস শুধুমাত্র কার্যকর এলাকা হ্রাস স্ট্রোক প্রত্যাহার করা , যা টান বল কমিয়ে দেয়।
আমি কি একই বোর এবং স্ট্রোকের একটি ISO 21287 কমপ্যাক্ট সিলিন্ডার দিয়ে একটি ISO 15552 সিলিন্ডার প্রতিস্থাপন করতে পারি?
শুধুমাত্র যদি মাউন্টিং প্যাটার্ন, সামগ্রিক দৈর্ঘ্য, পোর্ট পজিশন এবং রড থ্রেড সামঞ্জস্যপূর্ণ হয়। একটি কমপ্যাক্ট বডি অনেক ছোট, কিন্তু গর্তের ব্যবধান এবং কুশনিং বিকল্পগুলি আলাদা। অর্ডার করার আগে সর্বদা মাত্রা অঙ্কন তুলনা.
যদি আমি প্রয়োজনের চেয়ে দীর্ঘ স্ট্রোক বেছে নিই তাহলে কি হবে?
দ cylinder will still work, but it consumes more air, extends the cycle time, increases the bending moment on the rod, and takes up more machine space. Long strokes also increase the risk of buckling when the load is unsupported.
এখনও ইনস্টল করা সিলিন্ডারে আমি কীভাবে পোর্টের আকার খুঁজে পাব?
একটি থ্রেড পিচ গেজ দিয়ে থ্রেডটি পরিমাপ করুন বা পরিচিত পরীক্ষা ফিটিং চেষ্টা করুন। সবচেয়ে সাধারণ বায়ুসংক্রান্ত পোর্ট হল M5, G1/8, G1/4, G3/8, এবং G1/2। থ্রেড সঠিকভাবে সনাক্ত করা ফিটিং ইনস্টলেশনের সময় সিলিন্ডার পোর্টের ক্ষতি প্রতিরোধ করে।
প্রদত্ত বোর আকারের জন্য সর্বাধিক স্ট্রোক কত?
প্রতিটি প্রস্তুতকারক প্রতিটি বোর এবং রড সংমিশ্রণের জন্য সর্বাধিক স্ট্রোক মান প্রকাশ করে। এই মানগুলির বাইরে, রড বাকলিং প্রতিরোধ এবং শরীরের স্থিতিশীলতা সীমিত কারণ হয়ে ওঠে। দীর্ঘ স্ট্রোকের জন্য, একটি বড় রড বা একটি বহিরাগত রৈখিক গাইড বাধ্যতামূলক।
আপনি অর্ডার করার আগে মূল Takeaways
মাত্রা অনুসারে একটি বায়ুসংক্রান্ত সিলিন্ডার নির্বাচন করা একটি পদ্ধতিগত অনুশীলন। বোর ঠিক করার জন্য বল প্রয়োজন এবং উপলব্ধ চাপ দিয়ে শুরু করুন। মেশিনের ভ্রমণ পথটিকে একটি স্ট্রোক নম্বরে রূপান্তর করুন যাতে ক্লিয়ারেন্স এবং কুশনিং অন্তর্ভুক্ত থাকে। প্রত্যাহার বল এবং বাকলিং ঝুঁকি উভয়ের বিরুদ্ধে রডের ব্যাস যাচাই করুন। তারপরে মাউন্টিং শৈলী, পোর্টের আকার এবং শারীরিক খামের সামগ্রিক দৈর্ঘ্য পরীক্ষা করুন। এই পাঁচটি চেক মাত্রিক সমস্যাগুলির 90 শতাংশেরও বেশি কভার করে যা ক্ষেত্রের ব্যর্থতার কারণ হয়।
চূড়ান্ত কর্তৃপক্ষ হিসাবে প্রস্তুতকারকের কাছ থেকে মাত্রা অঙ্কন রাখুন। ব্র্যান্ডের মধ্যে মডেল-টু-মডেল বৈচিত্র বাস্তব, এবং একটি মাউন্টিং বন্ধনীতে একটি মিলিমিটার পার্থক্য একটি উত্পাদন পুনঃসূচনা বিলম্বিত করার জন্য যথেষ্ট। পুরানো সিলিন্ডারে দুবার পরিমাপ করা সময় ভুল প্রতিস্থাপনের কারণে সৃষ্ট ডাউনটাইমের চেয়ে সর্বদা কম।