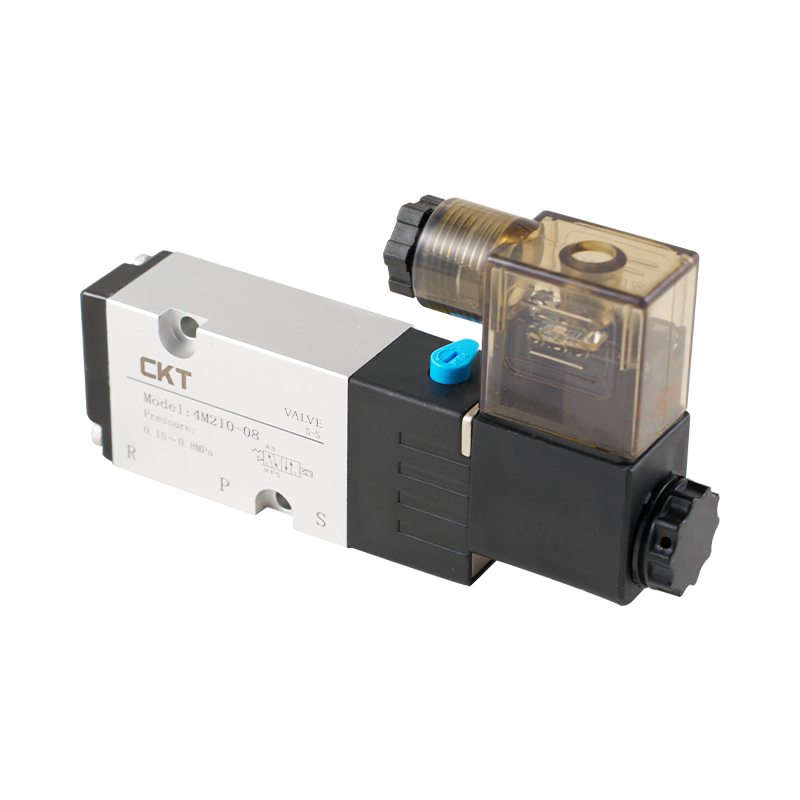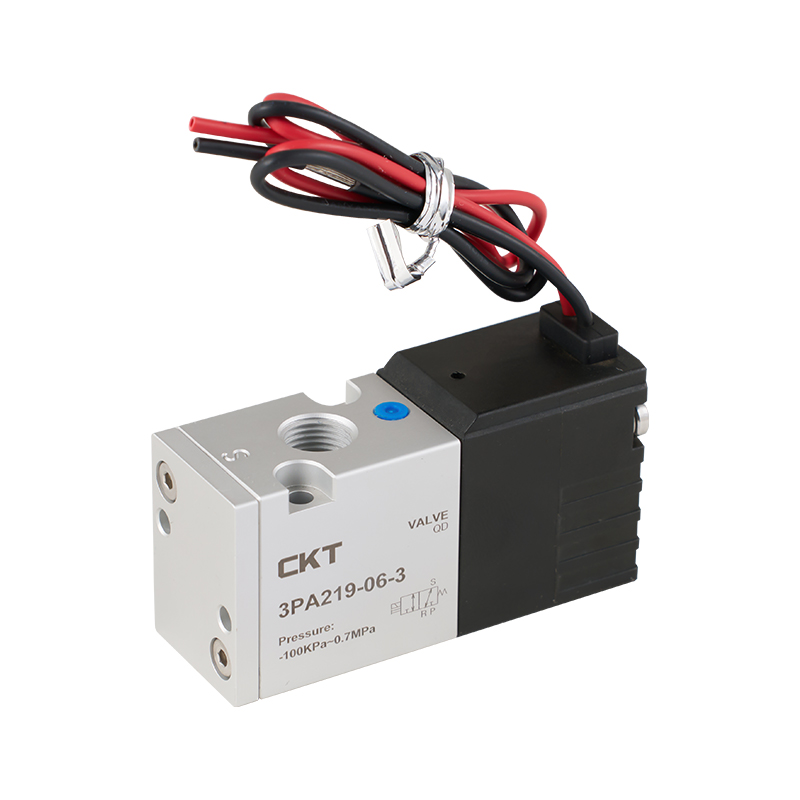


শিল্প ক্ষেত্রে যেমন পেট্রোকেমিক্যাল, জল চিকিত্সা, এবং শক্তি উৎপাদন, প্রক্রিয়া ভালভ তরলের প্রতিটি প্রবাহ নিয়ন্ত্রণ করে "রক্তবাহী জাহাজের ভালভ" এর মত কাজ করে। শিল্প তথ্য দেখায় যে একটি সম্পূর্ণ শিল্প উত্পাদন ব্যবস্থায়, প্রক্রিয়া ভালভের সংখ্যা শত শত বা এমনকি হাজারে পৌঁছাতে পারে। তাদের অপারেটিং স্থিতি সরাসরি উত্পাদন দক্ষতাকে প্রভাবিত করে (ভালভ ব্যর্থতা 30% এর বেশি উত্পাদন দক্ষতা হ্রাস করতে পারে) এবং সুরক্ষা (প্রায় 40% শিল্প নিরাপত্তা দুর্ঘটনা ভালভ ফুটো বা ব্যর্থতার সাথে সম্পর্কিত)। যাইহোক, বেশিরভাগ অনুশীলনকারীরা এখনও তাদের জটিল প্রযুক্তিগত যুক্তি এবং অপারেশন এবং রক্ষণাবেক্ষণের প্রয়োজনীয়তাগুলিকে উপেক্ষা করে শুধুমাত্র "সুইচিং টুল" হিসাবে উপলব্ধি করে। এই নিবন্ধটি সংজ্ঞা, প্রকার, নির্বাচন, ইনস্টলেশন, জরুরী হ্যান্ডলিং এবং দৈনিক পরিদর্শনের দৃষ্টিকোণ থেকে প্রক্রিয়া ভালভের মূল জ্ঞানকে ব্যাপকভাবে ভেঙে দেবে, যা শিল্প উত্পাদনের জন্য ব্যবহারিক নির্দেশিকা প্রদান করবে।
I. প্রক্রিয়া ভালভ ঠিক কি? শিল্প প্রক্রিয়ায় তারা কী ভূমিকা পালন করে?
প্রসেস ভালভগুলিকে সত্যিকার অর্থে বোঝার জন্য, আমাদের প্রথমে "সুইচ" এর এক-মাত্রিক বোঝার বাইরে যেতে হবে এবং তাদের তিনটি মাত্রা থেকে ব্যাখ্যা করতে হবে: কাজের নীতি, মূল ফাংশন এবং শিল্প মান। একটি পেশাদার সংজ্ঞা থেকে, প্রক্রিয়া ভালভগুলি বিশেষভাবে শিল্প প্রক্রিয়া নিয়ন্ত্রণের জন্য ডিজাইন করা তরল নিয়ন্ত্রণ ডিভাইস। গৃহস্থালীর ভালভের (যেমন ট্যাপ ভালভ) সাথে তুলনা করে, তারা শুধুমাত্র বেসিক অন-অফ ফাংশন উপলব্ধি করতে পারে না কিন্তু তরল প্রবাহ, চাপ এবং তাপমাত্রার মতো মূল পরামিতিগুলিকেও সঠিকভাবে নিয়ন্ত্রণ করতে পারে। তাদের শিল্প পরিস্থিতিতে জটিল কাজের অবস্থার সাথে মানিয়ে নিতে হবে, যেমন উচ্চ তাপমাত্রা, উচ্চ চাপ, শক্তিশালী জারা এবং উচ্চ সান্দ্রতা। তাদের মূল কাজের পদ্ধতি হল অভ্যন্তরীণ চলমান উপাদানগুলির (যেমন ভালভ কোর, গেট এবং বল) চলাচলের মাধ্যমে তরল চ্যানেলের কার্যকর ক্রস-বিভাগীয় এলাকা পরিবর্তন করা, যার ফলে তরল সংক্রমণ প্রক্রিয়াতে সক্রিয়ভাবে হস্তক্ষেপ করা।
শিল্প প্রক্রিয়াগুলিতে, প্রক্রিয়া ভালভগুলি "একাধিক ভূমিকা" পালন করে এবং প্রতিটি ভূমিকা সরাসরি উত্পাদনের স্থিতিশীলতা এবং সুরক্ষাকে প্রভাবিত করে:
সুনির্দিষ্ট "প্রবাহ নিয়ন্ত্রক": সূক্ষ্ম রাসায়নিক উত্পাদনে, একটি নির্দিষ্ট ফার্মাসিউটিক্যাল মধ্যবর্তী সংশ্লেষণের জন্য দুটি কাঁচামালের অনুপাতের কঠোর নিয়ন্ত্রণ প্রয়োজন (যেমন, কাঁচামাল A থেকে কাঁচামাল B এর অনুপাত 1:2.5 বজায় রাখতে হবে)। এই সময়ে, দুটি উচ্চ-নির্ভুল প্রক্রিয়া ভালভ যথাক্রমে দুটি কাঁচামালের ফিড প্রবাহ নিয়ন্ত্রণের জন্য প্রয়োজন। যদি ভালভ নিয়ন্ত্রণের যথার্থতা অপর্যাপ্ত হয়, এমনকি শুধুমাত্র 5% প্রবাহের বিচ্যুতিও অপর্যাপ্ত প্রতিক্রিয়ার দিকে পরিচালিত করতে পারে এবং অপর্যাপ্ততা উত্পাদন বৃদ্ধি করতে পারে, যা শুধুমাত্র পণ্যের বিশুদ্ধতাকে প্রভাবিত করে না (সম্ভবত 99.5% থেকে 95%-এর নিচে নেমে যায়) কিন্তু পরবর্তী পৃথকীকরণ এবং পরিশোধনের খরচও বাড়িয়ে দেয়। আরেকটি উদাহরণ হল খাদ্য প্রক্রিয়াকরণ শিল্পে রস ঘনত্ব প্রক্রিয়া; ঘনীভূত রসের প্রবাহ নিয়ন্ত্রণ করতে প্রক্রিয়া ভালভের প্রয়োজন হয় যাতে নির্বীজন সরঞ্জামে প্রবেশ করা ঘনীভূত রসের প্রবাহের হার স্থিতিশীল থাকে। অত্যধিক দ্রুত প্রবাহ হার বা সরঞ্জামের স্থানীয় অত্যধিক গরম এবং অতিরিক্ত ধীর প্রবাহ হারের কারণে রসের ক্ষয় হওয়ার কারণে এটি অসম্পূর্ণ জীবাণুমুক্তকরণ এড়ায়।
নির্ভরযোগ্য "নিরাপত্তা অভিভাবক": সাধারণ সুরক্ষা ভালভ ছাড়াও, প্রক্রিয়া ভালভ পরিবারে একাধিক "নিরাপত্তা সদস্য" রয়েছে। উদাহরণস্বরূপ, প্রাকৃতিক গ্যাস ট্রান্সমিশন পাইপলাইনে, একটি "ইমার্জেন্সি শাট-অফ ভালভ" (এক ধরনের প্রসেস ভালভ) ক্রমাগত পাইপলাইনের চাপ এবং প্রবাহ নিরীক্ষণ করে। যখন একটি পাইপলাইন ফেটে যাওয়া (হঠাৎ চাপ কমে যাওয়া) বা ফুটো (অস্বাভাবিক প্রবাহ) সনাক্ত করা হয়, তখন বিস্ফোরণ ঘটাতে প্রচুর পরিমাণে প্রাকৃতিক গ্যাসের লিকেজ প্রতিরোধ করতে এটি স্বয়ংক্রিয়ভাবে 0.5 সেকেন্ডের মধ্যে বন্ধ হয়ে যেতে পারে। রাসায়নিক উদ্যোগের চুল্লি সিস্টেমে, একটি "ওভারফ্লো ভালভ" ইনস্টল করা হয়। যখন চুল্লিতে পদার্থের তরল স্তর নিরাপদ উচ্চতা অতিক্রম করে, ওভারফ্লো ভালভ স্বয়ংক্রিয়ভাবে অতিরিক্ত উপাদানগুলিকে একটি ব্যাকআপ স্টোরেজ ট্যাঙ্কে স্রাব করতে খুলবে, উপাদান ওভারফ্লো দ্বারা সৃষ্ট আগুন বা ক্ষয় দুর্ঘটনা এড়াতে।
নমনীয় "প্রসেস সুইচার": আধুনিক শিল্প উৎপাদনের জন্য প্রায়ই "মাল্টি-প্রোডাক্ট, মাল্টি-ব্যাচ" নমনীয় উত্পাদনের প্রয়োজন হয় এবং প্রক্রিয়া স্যুইচিং উপলব্ধি করার জন্য প্রক্রিয়া ভালভ হল মূল উপাদান। একটি অটোমোবাইল পেইন্টিং ওয়ার্কশপকে উদাহরণ হিসাবে নিলে, বিভিন্ন রঙের পেইন্ট একই সেটের পাইপলাইনের মাধ্যমে স্প্রে বন্দুকটিতে পরিবহন করা প্রয়োজন। এই সময়ে, প্রক্রিয়া ভালভের একটি গ্রুপের সমন্বিত স্যুইচিংয়ের মাধ্যমে, "লাল পেইন্ট পাইপলাইন পরিচালনা → স্প্রে করার পরে পাইপলাইন পরিষ্কার করা → নীল রঙের পাইপলাইন পরিচালনা করার জন্য স্যুইচিং" প্রক্রিয়াটি উপলব্ধি করা যেতে পারে। প্রতিটি রঙের জন্য আলাদা পাইপলাইন রাখার দরকার নেই, যা সরঞ্জামের খরচ এবং ওয়ার্কশপের স্থান দখলকে ব্যাপকভাবে হ্রাস করে। পেট্রোকেমিক্যালের ডিস্টিলেশন টাওয়ার সিস্টেমে, বিভিন্ন ভগ্নাংশ যেমন পেট্রল, ডিজেল এবং কেরোসিন পাতিত আউট যথাক্রমে বিভিন্ন প্রক্রিয়া ভালভ স্যুইচ করে, ক্রমাগত এবং স্বয়ংক্রিয় উত্পাদন উপলব্ধি করে সংশ্লিষ্ট স্টোরেজ ট্যাঙ্কে প্রবর্তন করা যেতে পারে।
২. প্রক্রিয়া ভালভ সাধারণ ধরনের কি কি? তাদের প্রযোজ্য পরিস্থিতিতে পার্থক্য কি?
প্রসেস ভালভের প্রকারের শ্রেণীবিভাগ "স্বেচ্ছাচারী" নয় তবে শিল্প পরিস্থিতিতে তরল নিয়ন্ত্রণের জন্য বিভিন্ন প্রয়োজনীয়তার উপর ভিত্তি করে ডিজাইন করা হয়েছে (যেমন স্যুইচিং গতি, নিয়ন্ত্রণের সঠিকতা, সিল করার প্রয়োজনীয়তা এবং কাজের অবস্থার সাথে অভিযোজনযোগ্যতা)। সাধারণ প্রকারের মধ্যে কেবল গেট ভালভ, বল ভালভ, গ্লোব ভালভ এবং সুরক্ষা ভালভই নয় বরং প্রজাপতি ভালভ, চেক ভালভ, ডায়াফ্রাম ভালভ ইত্যাদিও অন্তর্ভুক্ত। প্রতিটি প্রকারের নিজস্ব কাঠামোগত নকশা এবং "এক্সক্লুসিভ" প্রয়োগের পরিস্থিতি রয়েছে। অন্ধভাবে মিশ্রিত করা এবং তাদের সাথে মিল করা সহজে সরঞ্জাম ব্যর্থতা হতে পারে.
1. গেট ভালভ: কেন এগুলি প্রায়শই "সম্পূর্ণ বন্ধ" বা "সম্পূর্ণ খোলা" পরিস্থিতিতে ব্যবহৃত হয়?
গেট ভালভের কাঠামোগত নকশা তাদের "শক্তি" এবং "দুর্বলতা" নির্ধারণ করে। তাদের মূল উপাদানগুলির মধ্যে একটি গেট (সাধারণত আয়তক্ষেত্রাকার বা কীলক আকৃতির), একটি ভালভ স্টেম এবং একটি ভালভ আসন অন্তর্ভুক্ত। অপারেশন চলাকালীন, ভালভ স্টেমের ঘূর্ণন গেটটিকে উল্লম্বভাবে উত্তোলনের জন্য চালিত করে। যখন গেটটি সম্পূর্ণভাবে উত্তোলন করা হয়, তখন তরল একটি সরল চ্যানেল বরাবর বাধাহীনভাবে প্রবাহিত হতে পারে, একটি অত্যন্ত কম প্রবাহ প্রতিরোধের সহগ (সাধারণত 0.1 এর কম), অন্যান্য ধরনের ভালভের তুলনায় অনেক কম। যখন গেটটি সম্পূর্ণভাবে নিচু করা হয়, তখন এটি সিলিং অর্জনের জন্য ভালভ সিটের সাথে ঘনিষ্ঠভাবে ফিট করে।
প্রযোজ্য পরিস্থিতির পরিপ্রেক্ষিতে, গেট ভালভের "সুবিধাপূর্ণ ক্ষেত্র" বড় ব্যাসের পাইপলাইনে কেন্দ্রীভূত হয় যেগুলিকে দীর্ঘ সময়ের জন্য অন-অফ স্থিতি বজায় রাখতে হবে এবং প্রবাহ নিয়ন্ত্রণের জন্য কোন প্রয়োজনীয়তা নেই:
ওয়াটারওয়ার্কসে প্রধান জল সঞ্চালন পাইপলাইন: শহুরে ওয়াটারওয়ার্কস থেকে শহুরে এলাকায় জল সরবরাহের জন্য প্রধান পাইপলাইনের ব্যাস সাধারণত 1 মিটারের বেশি হয় এবং এটিকে দিনে 24 ঘন্টা জল সরবরাহ করতে হয়। গেট ভালভের নিম্ন প্রবাহ প্রতিরোধের বৈশিষ্ট্য জল পাম্পের শক্তি খরচ কমাতে পারে (যদি প্রবাহ প্রতিরোধ ক্ষমতা খুব বেশি হয়, জলের চাপ বজায় রাখতে জল পাম্পকে অতিরিক্ত কাজ করতে হবে)। একই সময়ে, দীর্ঘমেয়াদী সম্পূর্ণরূপে খোলা অবস্থায়, গেট এবং ভালভ আসনের মধ্যে কোনও আপেক্ষিক ঘর্ষণ নেই এবং পরিষেবা জীবন 10 বছরেরও বেশি সময় ধরে পৌঁছতে পারে।
বড় পাওয়ার প্লান্টে স্টিম হেডার: তাপবিদ্যুৎ কেন্দ্রে, বয়লার দ্বারা উত্পন্ন উচ্চ-তাপমাত্রা এবং উচ্চ-চাপ বাষ্প (তাপমাত্রা 540°C পর্যন্ত, 16MPa পর্যন্ত চাপ) স্টিম হেডারের মাধ্যমে বিভিন্ন টারবাইনে বিতরণ করা হয়। স্টিম হেডারের ব্যাস সাধারণত 0.8-1.5 মিটার হয় এবং দীর্ঘ সময়ের জন্য সম্পূর্ণরূপে খোলা থাকা প্রয়োজন। উচ্চ-তাপমাত্রা এবং উচ্চ-চাপ প্রতিরোধের (ভালভের বডি উপাদান বেশিরভাগই ক্রোমিয়াম-মলিবডেনাম অ্যালয় স্টিল) এবং গেট ভালভগুলির নিম্ন প্রবাহ প্রতিরোধের সুবিধাগুলি এই দৃশ্যের সাথে পুরোপুরি অভিযোজিত।
যাইহোক, গেট ভালভের "দুর্বলতা"গুলিও খুব স্পষ্ট: প্রথমত, প্রবাহ নিয়ন্ত্রণ করার সময়, গেটটি অর্ধ-খোলা অবস্থায় থাকলে, তরলটি গেট সিল করার পৃষ্ঠে শক্তিশালী "থ্রটলিং ক্ষয়" ঘটাবে (প্রবাহের হার সম্পূর্ণরূপে খোলা অবস্থায় 3-5 গুণ হতে পারে), যা সিলিং পৃষ্ঠে একটি ছোট পরিধানের কারণ হবে এবং সিলিং সারফেসে একটি সংক্ষিপ্ত পরিধান হবে। দ্বিতীয়ত, যদি কণার অমেধ্য (যেমন ওয়েল্ডিং স্ল্যাগ পাইপলাইন ঢালাইয়ের সময় বাকী থাকে এবং তরলে পলি) গেট এবং ভালভ সিটের মধ্যে প্রবেশ করে, তাহলে গেটটি সম্পূর্ণরূপে বন্ধ করা যাবে না, সিলিং প্রভাবকে প্রভাবিত করে। অতএব, গেট ভালভগুলি অবশ্যই এমন পরিস্থিতিতে ব্যবহার করা উচিত নয় যেখানে ঘন ঘন প্রবাহ নিয়ন্ত্রণের প্রয়োজন হয় (যেমন রাসায়নিক শিল্পে চুল্লি খাওয়ানো) বা এমন পরিস্থিতিতে যেখানে তরল উচ্চ শক্ত উপাদান রয়েছে (যেমন খনিতে টেলিং পরিবহন)।
2. বল ভালভ: কেন তারা দ্রুত স্যুইচিং পরিস্থিতিতে প্রথম পছন্দ?
বল ভালভের কাঠামোগত নকশা "গতি এবং সিলিং" এর উপর দৃষ্টি নিবদ্ধ করে। তাদের ভালভ কোর হল একটি বল যার কেন্দ্রে একটি গর্ত রয়েছে (গর্তের ব্যাস পাইপলাইনের ভিতরের ব্যাসের সমান বা সামান্য ছোট)। সিলিং সিট (বেশিরভাগই পলিটেট্রাফ্লুরোইথিলিন বা ধাতু দিয়ে তৈরি) বলের উভয় পাশে ইনস্টল করা হয়। অপারেশন চলাকালীন, ভালভ স্টেম বলটিকে ঘোরাতে চালিত করে। যখন বল গর্ত পাইপলাইন অক্ষের সাথে সারিবদ্ধ হয়, ভালভ সম্পূর্ণরূপে খোলা হয়; 90° ঘোরার পরে, বলটি পাইপলাইনটিকে সম্পূর্ণরূপে অবরুদ্ধ করে এবং ভালভটি সম্পূর্ণরূপে বন্ধ হয়ে যায়।
এই কাঠামোটি বল ভালভকে তিনটি মূল সুবিধা প্রদান করে, যা দ্রুত পরিবর্তনের পরিস্থিতিতে তাদের "প্রথম পছন্দ" করে তোলে:
অত্যন্ত দ্রুত স্যুইচিং গতি: ঐতিহ্যগত গেট ভালভগুলি খুলতে বা বন্ধ করার জন্য ভালভের স্টেম একাধিকবার ঘোরাতে হয় (যেমন, 100 মিমি ব্যাসের একটি গেট ভালভকে 10-15 বার ঘোরানো প্রয়োজন), যখন বল ভালভগুলিকে শুধুমাত্র 90° ঘোরাতে হবে (প্রায় 1-2 সেকেন্ডের মধ্যে 0 থেকে 5 সেকেন্ডের মধ্যে কাজ করা যেতে পারে। বৈদ্যুতিক অপারেশনের জন্য), যা জরুরী পরিস্থিতিতে কার্যকরভাবে দুর্ঘটনার ঝুঁকি কমাতে পারে। উদাহরণস্বরূপ, একটি তেল স্টোরেজ ট্যাঙ্কের আউটলেট পাইপলাইনে, যদি স্টোরেজ ট্যাঙ্কের অস্বাভাবিক তরল স্তরের ড্রপ (সম্ভাব্য ফুটো) সনাক্ত করা হয়, তবে প্রচুর পরিমাণে অপরিশোধিত তেলের ফুটো এড়াতে বৈদ্যুতিক বল ভালভ তাত্ক্ষণিকভাবে বন্ধ হয়ে যেতে পারে। এলএনজি (তরলীকৃত প্রাকৃতিক গ্যাস) ট্রান্সমিশন পাইপলাইনে, বল ভালভের দ্রুত পরিবর্তনের বৈশিষ্ট্য নিশ্চিত করে যে যখন সিস্টেমের চাপ ওঠানামা করে, তখন তরলটি সময়মত কেটে ফেলা যায় যাতে হিমায়িত সরঞ্জাম বা কর্মীদের থেকে নিম্ন-তাপমাত্রার তরল ফুটো প্রতিরোধ করা যায়।
চমৎকার সিলিং পারফরম্যান্স: বল এবং সিলিং সিটের মধ্যে একটি লাইন যোগাযোগের সীল রয়েছে (কিছু উচ্চ-চাপ বল ভালভের জন্য পৃষ্ঠের যোগাযোগ), এবং সিলিং সীট উপাদানটির ভাল স্থিতিস্থাপকতা এবং পরিধান প্রতিরোধ ক্ষমতা রয়েছে, যা কার্যকরভাবে তরল চাপের পরিবর্তনের সাথে খাপ খাইয়ে নিতে পারে। এমনকি কম চাপের কাজের অবস্থার অধীনেও (যেমন, 0.1MPa), "শূন্য ফুটো" অর্জন করা যেতে পারে। তাই, বল ভালভগুলি উচ্চ সিলিং প্রয়োজনীয়তার পরিস্থিতিতে ব্যাপকভাবে ব্যবহৃত হয়, যেমন রাসায়নিক শিল্পে দ্রাবক ট্রান্সমিশন পাইপলাইন (দ্রাবকগুলি বেশিরভাগ দাহ্য, বিস্ফোরক বা বিষাক্ত পদার্থ, এবং ফুটো নিরাপত্তা দুর্ঘটনার কারণ হতে পারে) এবং ফার্মাসিউটিক্যাল শিল্পে তরল ওষুধ ট্রান্সমিশন পাইপলাইনগুলি (তরল ওষুধ বা বহিরাগত ওষুধ প্রবেশের জন্য অনুমোদিত নয়) ফাঁস করার ওষুধ)।
শক্তিশালী দূষণ প্রতিরোধ: বলের পৃষ্ঠটি মসৃণ এবং ঘূর্ণনের সময় একটি "স্ব-পরিষ্কার" প্রভাব রয়েছে। তরলের সূক্ষ্ম কণার অমেধ্য বলের পৃষ্ঠে লেগে থাকা সহজ নয়। অতএব, এমন পরিস্থিতিতে যেখানে তরলে অল্প পরিমাণে অমেধ্য থাকে (যেমন শহুরে গ্যাস ট্রান্সমিশন, যাতে ট্রেস ডাস্ট থাকতে পারে), বল ভালভের ব্যর্থতার হার গেট ভালভের তুলনায় অনেক কম।
যাইহোক, বল ভালভেরও তাদের সীমাবদ্ধতা রয়েছে: সাধারণ বল ভালভের (যেমন ভাসমান বল ভালভ) নিয়ন্ত্রণের সঠিকতা কম। যদি এমন পরিস্থিতিতে ব্যবহার করা হয় যার জন্য সুনির্দিষ্ট প্রবাহ নিয়ন্ত্রণের প্রয়োজন হয় (যেমন পরীক্ষাগার প্রতিক্রিয়া ডিভাইস), বড় প্রবাহ ওঠানামা ঘটবে। যদিও সামঞ্জস্যযোগ্য বল ভালভ (যেমন V-পোর্ট বল ভালভ) প্রবাহ নিয়ন্ত্রণ উপলব্ধি করতে পারে, তবে তাদের খরচ বেশি এবং উচ্চ-সান্দ্রতা তরল (যেমন অ্যাসফল্ট এবং সিরাপ) এর জন্য উপযুক্ত নয়, কারণ উচ্চ-সান্দ্রতা তরলগুলি বলের পৃষ্ঠের সাথে লেগে থাকবে, যা স্যুইচিং নমনীয়তাকে প্রভাবিত করবে।
3. গ্লোব ভালভ: প্রবাহ নিয়ন্ত্রণ পরিস্থিতিতে তাদের কী সুবিধা রয়েছে?
গ্লোব ভালভের কাঠামোগত নকশা "সুনির্দিষ্ট নিয়ন্ত্রণ" এর উপর দৃষ্টি নিবদ্ধ করে। তাদের ভালভ কোরটি ডিস্ক-আকৃতির (বা সুই-আকৃতির) এবং ভালভের আসনটি বৃত্তাকার। অপারেশন চলাকালীন, ভালভ স্টেম ভালভ কোরকে ভালভ সিটের অক্ষ বরাবর উপরে এবং নীচে সরাতে চালিত করে, ভালভ কোর এবং ভালভ সিটের মধ্যে ফাঁক পরিবর্তন করে তরল প্রবাহ নিয়ন্ত্রণ করে। বল ভালভ এবং গেট ভালভের সাথে তুলনা করে, গ্লোব ভালভের ফ্লো চ্যানেল "জেড"-আকৃতির, এবং সম্পূর্ণ খোলা অবস্থায় প্রবাহ প্রতিরোধ তুলনামূলকভাবে বড়। যাইহোক, এই "অসুবিধা" সুনির্দিষ্ট নিয়ন্ত্রণের জন্য একটি "সুবিধা" হয়ে ওঠে—যখন "Z"-আকৃতির প্রবাহ চ্যানেলে তরল প্রবাহিত হয়, তখন প্রবাহের হার আরও স্থিরভাবে পরিবর্তিত হয়, যা ভালভ কোরের সামান্য নড়াচড়ার মাধ্যমে প্রবাহ নিয়ন্ত্রণের জন্য সুবিধাজনক।
গ্লোব ভালভের সুনির্দিষ্ট নিয়ন্ত্রণ সুবিধা নিম্নলিখিত পরিস্থিতিতে সম্পূর্ণরূপে প্রতিফলিত হয়:
রাসায়নিক চুল্লির ফিড নিয়ন্ত্রণ: একটি নির্দিষ্ট পলিমার উপাদানের সংশ্লেষণে, একটি সূচনাকারী (যেমন পারক্সাইড) ধীরে ধীরে চুল্লিতে যোগ করা প্রয়োজন। মোট উপাদানের 0.1% এবং 0.5% এর মধ্যে সূচনাকারীর পরিমাণ অবশ্যই কঠোরভাবে নিয়ন্ত্রণ করতে হবে এবং সংযোজনের হার অবশ্যই অভিন্ন হতে হবে (অত্যধিক দ্রুত সংযোজন হিংসাত্মক প্রতিক্রিয়া এবং হঠাৎ তাপমাত্রা বৃদ্ধির কারণ হবে; অত্যধিক ধীর সংযোজন প্রতিক্রিয়ার সময়কে দীর্ঘায়িত করবে)। এই সময়ে, গ্লোব ভালভ কোরের সামান্য উত্তোলনের মাধ্যমে (যেমন, 0.1 মিমি একটি উত্তোলন পরিসর), স্থিতিশীল প্রতিক্রিয়া নিশ্চিত করতে ইনিশিয়েটরের প্রবাহের হার 0.5-1L/h এর মধ্যে নিয়ন্ত্রণ করা যেতে পারে।
পরীক্ষাগারে যথার্থ তরল সিস্টেম: পরিবেশগত পর্যবেক্ষণ পরীক্ষাগারগুলিতে, তরল সিস্টেমের মাধ্যমে সনাক্তকরণ যন্ত্রগুলিতে ট্রেস রিএজেন্টগুলি (যেমন 0.01mol/L ঘনত্ব সহ স্ট্যান্ডার্ড সমাধান) সঠিকভাবে পরিবহন করা প্রয়োজন। এই সময়ে, গ্লোব ভালভের নিয়ন্ত্রণের নির্ভুলতা ±0.01L/h পৌঁছতে পারে, যা বল ভালভের (±0.1L/h) তুলনায় অনেক বেশি, যা কার্যকরভাবে সনাক্তকরণ ডেটার নির্ভুলতা নিশ্চিত করতে পারে।
হিটিং সিস্টেমে তাপমাত্রা নিয়ন্ত্রণ: বড় অফিস ভবনগুলির কেন্দ্রীয় গরম করার সিস্টেমে, প্রতিটি ঘরে রেডিয়েটারের জলের খাঁড়িতে একটি ছোট গ্লোব ভালভ ইনস্টল করা হয়। গ্লোব ভালভের খোলার ডিগ্রী সামঞ্জস্য করে (যেমন, খোলার 1/4 বা 1/2), রেডিয়েটরে প্রবেশকারী গরম জলের প্রবাহের হার নিয়ন্ত্রণ করা যেতে পারে, যার ফলে বিভিন্ন এলাকার তাপমাত্রার চাহিদা মেটাতে ঘরের তাপমাত্রা (18°C থেকে 25°C পর্যন্ত) সামঞ্জস্য করা যায়।
যাইহোক, গ্লোব ভালভের "উচ্চ প্রবাহ প্রতিরোধের" অসুবিধাও তাদের প্রয়োগের পরিসরকে সীমিত করে: বড়-প্রবাহ পাইপলাইনে (যেমন 200 মিলিমিটারের বেশি ব্যাস সহ শীতল জলের পাইপলাইন), যদি গ্লোব ভালভ ব্যবহার করা হয়, তাহলে পাইপলাইনের চাপের ক্ষতি খুব বেশি হবে (সম্ভবত 0.5MPa-এর বেশি)। প্রবাহের হার বজায় রাখার জন্য অতিরিক্ত জল পাম্প শক্তি প্রয়োজন, যার ফলে শক্তি অপচয় হয়। একই সময়ে, ভালভ কোর এবং গ্লোব ভালভের ভালভ আসনের মধ্যে পৃষ্ঠের যোগাযোগ রয়েছে, যা দীর্ঘমেয়াদী ব্যবহারের পরে পরিধান করার প্রবণতা রয়েছে। সিলিং অংশগুলি (যেমন ভালভ কোর সিল) নিয়মিত প্রতিস্থাপন করা প্রয়োজন, যার ফলে তুলনামূলকভাবে উচ্চ রক্ষণাবেক্ষণ খরচ হয়।
4. নিরাপত্তা ভালভ: শিল্প ব্যবস্থার "নিরাপত্তা বাধা" - তাদের কাজের নীতি কি?
নিরাপত্তা ভালভ প্রক্রিয়া ভালভ মধ্যে "বিশেষ নিরাপত্তা" ধরনের হয়. তাদের ডিজাইনের উদ্দেশ্য হল শিল্প ব্যবস্থাগুলিকে বিস্ফোরণ, ফেটে যাওয়া এবং অন্যান্য দুর্ঘটনা থেকে রোধ করা যাতে অনুমোদিত সীমা ছাড়িয়ে যাওয়া চাপের কারণে। অতএব, তাদের কাজের নীতির দুটি বৈশিষ্ট্য রয়েছে: "স্বয়ংক্রিয়তা" এবং "নির্ভরযোগ্যতা।" সুরক্ষা ভালভের মূল উপাদানগুলির মধ্যে রয়েছে একটি ভালভ কোর, একটি ভালভ আসন, একটি স্প্রিং (বা ওজন), এবং একটি সামঞ্জস্যকারী বাদাম। মৌলিক কাজের প্রক্রিয়াটি নিম্নরূপ: স্বাভাবিক কাজের অবস্থার অধীনে, স্প্রিং এর চাপ (বা ওজন) ভালভ সিটের উপর ভালভের কোরকে শক্তভাবে চাপ দেয় এবং ভালভটি বন্ধ হয়ে যায়। যখন সিস্টেমের চাপ পূর্বনির্ধারিত মান (অর্থাৎ, নিরাপত্তা ভালভের "সেট চাপ") ছাড়িয়ে যায়, তখন তরল চাপ ভালভ কোরটি উত্তোলনের জন্য স্প্রিং (বা ওজন) এর চাপকে অতিক্রম করে এবং ভালভটি স্রাব পোর্টের মাধ্যমে অতিরিক্ত তরল নিষ্কাশনের জন্য খোলে। যখন সিস্টেমের চাপ "রিসেটিং প্রেশার" এ নেমে যায় (সাধারণত সেট চাপের চেয়ে 5%-10% কম), স্প্রিং এর চাপ (বা ওজন) ভালভের কোরটিকে আবার ভালভ সিটে আবার চাপ দেয়, ভালভ বন্ধ হয়ে যায় এবং সিস্টেমটি স্বাভাবিক অপারেশনে ফিরে আসে।
বিভিন্ন ড্রাইভিং পদ্ধতি অনুসারে, নিরাপত্তা ভালভগুলিকে স্প্রিং-টাইপ, ওজন-টাইপ, পাইলট-টাইপ ইত্যাদিতে ভাগ করা যেতে পারে এবং বিভিন্ন ধরণের বিভিন্ন প্রযোজ্য পরিস্থিতিতে রয়েছে:
স্প্রিং-টাইপ সেফটি ভালভ: তাদের একটি সাধারণ গঠন, ছোট আকার এবং ইনস্টল করা সহজ। তারা বেশিরভাগ শিল্প পরিস্থিতির জন্য উপযুক্ত (যেমন বয়লার, চাপ জাহাজ এবং চাপ পাইপলাইন)। উদাহরণস্বরূপ, স্টিম বয়লারগুলিতে, স্প্রিং-টাইপ সেফটি ভালভের সেট চাপ সাধারণত বয়লারের রেট করা চাপের 1.05-1.1 গুণে সেট করা হয় (যেমন, 10MPa রেটযুক্ত একটি বয়লারের জন্য, সেট চাপ 10.5MPa সেট করা হয়)। যখন বয়লারে বাষ্পের চাপ 10.5MPa-এর বেশি হয়, তখন নিরাপত্তা ভালভ স্বয়ংক্রিয়ভাবে চাপ ছেড়ে দেওয়ার জন্য খোলে, অতিরিক্ত চাপের কারণে বয়লারকে বিস্ফোরিত হতে বাধা দেয়।
ওয়েট-টাইপ সেফটি ভালভ: তারা ওজনের মাধ্যাকর্ষণ দ্বারা সিলিং উপলব্ধি করে, উচ্চ চাপ নিয়ন্ত্রণের নির্ভুলতা আছে, তবে আকারে বড় এবং ইনস্টলেশন কোণে কঠোর প্রয়োজনীয়তা রয়েছে (উল্লম্বভাবে ইনস্টল করা আবশ্যক)। এগুলি প্রধানত স্থির সরঞ্জামগুলির জন্য ব্যবহৃত হয় (যেমন বড় স্টোরেজ ট্যাঙ্ক এবং চুল্লি)। উদাহরণস্বরূপ, একটি তেল স্টোরেজ ট্যাঙ্কের উপরে, একটি ওজন-টাইপ নিরাপত্তা ভালভ ইনস্টল করা আছে। যখন উপাদানের উদ্বায়ীকরণের কারণে স্টোরেজ ট্যাঙ্কে চাপ বৃদ্ধি পায় এবং সেট চাপকে ছাড়িয়ে যায়, তখন নিরাপত্তা ভালভ উদ্বায়ী গ্যাসকে বায়ুমণ্ডলে (বা একটি পুনরুদ্ধার ব্যবস্থা) নিঃসরণ করতে খোলে, স্টোরেজ ট্যাঙ্কটিকে বিকৃত হতে বাধা দেয়।
পাইলট-টাইপ সেফটি ভালভ: এগুলি একটি প্রধান ভালভ এবং একটি পাইলট ভালভ নিয়ে গঠিত। পাইলট ভালভ সিস্টেমের চাপ নিরীক্ষণের জন্য দায়ী, এবং প্রধান ভালভ চাপ উপশমের জন্য দায়ী। তাদের সংবেদনশীল ক্রিয়া এবং ভাল সিলিং কার্যকারিতার বৈশিষ্ট্য রয়েছে এবং উচ্চ-চাপ এবং বড়-প্রবাহের পরিস্থিতির জন্য উপযুক্ত (যেমন বড় প্রাকৃতিক গ্যাস পাইপলাইন এবং তাপ বিদ্যুৎ কেন্দ্রের প্রধান বাষ্প পাইপলাইন)। উদাহরণস্বরূপ, দীর্ঘ-দূরত্বের প্রাকৃতিক গ্যাস পাইপলাইনে, পাইলট-টাইপ নিরাপত্তা ভালভের সেট চাপ পাইপলাইনের নকশা চাপের 1.08 গুণ সেট করা হয়। যখন পাইপলাইনের চাপ অস্বাভাবিকভাবে বেড়ে যায়, পাইলট ভালভটি প্রথমে খোলে এবং দ্রুত চাপের উপশম পেতে প্রধান ভালভটিকে নিয়ন্ত্রণ তেল সার্কিটের (বা গ্যাস সার্কিট) মাধ্যমে খোলার জন্য চাপ দেওয়া হয়।
এটি লক্ষ করা উচিত যে সুরক্ষা ভালভগুলির "সেট চাপ" অবশ্যই পেশাদারভাবে ক্রমাঙ্কিত এবং নিয়মিত যাচাই করা উচিত (অন্তত বছরে একবার)। সেট চাপ খুব বেশি হলে, এটি তার নিরাপত্তা সুরক্ষা ফাংশন হারাবে; সেট চাপ খুব কম হলে, এটি নিরাপত্তা ভালভ ঘন ঘন খোলার কারণ হবে, যার ফলে তরল বর্জ্য এবং সরঞ্জাম পরিধান হবে।
III. কিভাবে সঠিকভাবে প্রক্রিয়া ভালভ বজায় রাখা? কোন রক্ষণাবেক্ষণের বিবরণ তাদের পরিষেবা জীবন প্রসারিত করতে পারে?
প্রক্রিয়া ভালভের পরিষেবা জীবন শুধুমাত্র পণ্যের গুণমানের উপর নয় বরং দৈনন্দিন রক্ষণাবেক্ষণের "পরিশোধন" এর উপরও নির্ভর করে। শিল্প সরঞ্জাম রক্ষণাবেক্ষণ ডেটা পরিসংখ্যান অনুসারে, ভাল দৈনিক রক্ষণাবেক্ষণ সহ প্রক্রিয়া ভালভের পরিষেবা জীবন 30% -50% দ্বারা বাড়ানো যেতে পারে এবং ব্যর্থতার হার 60% এরও বেশি হ্রাস করা যেতে পারে। যাইহোক, অনেক উদ্যোগের রক্ষণাবেক্ষণ প্রক্রিয়ায় "প্রতিরোধের চেয়ে রক্ষণাবেক্ষণকে মূল্য দেওয়া" এর ভুল বোঝাবুঝি রয়েছে। তারা শুধুমাত্র তখনই রক্ষণাবেক্ষণ করে যখন ভালভের ফুটো বা জ্যামিংয়ের মতো সমস্যা থাকে, যা শুধুমাত্র রক্ষণাবেক্ষণের খরচ বাড়ায় না কিন্তু উৎপাদনের সময়সূচীকেও ব্যাহত করে। নীচে, আমরা তিনটি মূল মাত্রা থেকে প্রক্রিয়া ভালভের মূল রক্ষণাবেক্ষণের পয়েন্টগুলি বিশদভাবে বর্ণনা করি: পরিষ্কার, তৈলাক্তকরণ এবং ফুটো সনাক্তকরণ।
1. নিয়মিত পরিষ্কার করা: কেন অমেধ্যকে "ক্ষতিকর" ভালভ থেকে আটকাতে হবে?
শিল্পের তরলগুলিতে প্রায়শই বিভিন্ন অমেধ্য থাকে, যেমন তেলে পলি, বর্জ্য জলে ঝুলে থাকা কঠিন পদার্থ, বাষ্পে স্কেল এবং রাসায়নিক কাঁচামালে কঠিন কণা। যদি এই অমেধ্যগুলি দীর্ঘ সময়ের জন্য ভালভের ভিতরে জমে থাকে তবে তারা ভালভের উপাদানগুলির "প্রগতিশীল ক্ষতি" ঘটাবে:
সিলিং সারফেস পরা: অপরিষ্কার কণা ভালভ কোর এবং সিটের সিলিং পৃষ্ঠের মধ্যে এম্বেড করতে পারে, যার ফলে স্ক্র্যাচ এবং গর্ত তৈরি হয় যা সিলিং কার্যকারিতাকে ক্ষতিগ্রস্ত করে এবং ফুটো হতে পারে। উদাহরণস্বরূপ, একটি বর্জ্য জল শোধনাগারের স্লাজ পরিবহন পাইপলাইনে, স্লাজের মধ্যে বালির কণাগুলি তরলের সাথে প্রবাহিত হয় এবং গেট ভালভের গেট সিলিং পৃষ্ঠকে ক্রমাগত ক্ষয় করে। সময়মত পরিষ্কার না করলে, গেট ভালভের সীল 3-6 মাসের মধ্যে ব্যর্থ হবে, ফলে ফুটো হয়ে যাবে।
জ্যামিং মুভিং কম্পোনেন্টস: ভালভের স্টেম এবং কোরের চলমান ফাঁকগুলিতে অমেধ্য জমা হয়, যা ভালভের স্টেমকে উত্তোলন করা বা কোরটিকে ঘোরানো কঠিন করে তোলে। গুরুতর ক্ষেত্রে, ভালভ আটকে যেতে পারে এবং স্বাভাবিকভাবে খুলতে বা বন্ধ করতে অক্ষম হতে পারে। উদাহরণস্বরূপ, রাসায়নিক শিল্পের স্লারি পরিবহন পাইপলাইনে, স্লারিতে কঠিন কণাগুলি একটি বল ভালভের ভালভ স্টেম এবং শরীরের মধ্যে ফাঁককে মেনে চলে। নিয়মিত পরিষ্কার না করে, ভালভ স্টেম বলটিকে ঘোরাতে চালাতে পারে না, ভালভটিকে অকার্যকর করে তোলে।
ক্লগিং ফ্লো চ্যানেল: ছোট-ব্যাসের ভালভের জন্য (যেমন, 15 মিমি-এর কম ব্যাসযুক্ত গ্লোব ভালভ), তরলে থাকা অপরিষ্কার কণাগুলি ভালভের কোর এবং আসনের মধ্যে ফাঁক আটকাতে পারে, ভালভকে স্বাভাবিকভাবে প্রবাহ নিয়ন্ত্রণ করতে বাধা দেয়। ল্যাবরেটরি রিএজেন্ট পরিবহন পাইপলাইনে, উদাহরণস্বরূপ, রিএজেন্টগুলির ক্ষুদ্র অমেধ্য গ্লোব ভালভের মূল ফাঁককে ব্লক করতে পারে, যার ফলে বিকারক প্রবাহে হঠাৎ হ্রাস ঘটে এবং পরীক্ষাগুলি ব্যাহত হয়।
বিভিন্ন পরিস্থিতিতে পৃথকীকৃত পরিষ্কারের পদ্ধতি প্রয়োজন:
উচ্চ অপরিষ্কার সামগ্রী সহ পরিস্থিতি (যেমন, মাইন টেলিং পরিবহন, বর্জ্য জল চিকিত্সা): ভালভ ইনলেটের আগে একটি "ওয়াই-টাইপ ফিল্টার" বা "বাস্কেট ফিল্টার" ইনস্টল করুন। ফিল্টার স্ক্রীন অ্যাপারচার অপবিত্রতা কণার আকারের উপর ভিত্তি করে নির্বাচন করা উচিত (সাধারণত 0.1-1 মিমি)। সপ্তাহে একবার ফিল্টারটি পরিষ্কার করুন (অমেধ্য নিষ্কাশনের জন্য ফিল্টার ড্রেনটি খুলুন) এবং মাসে একবার স্ক্রীন পরিষ্কার করার জন্য ফিল্টারটি বিচ্ছিন্ন করুন (উচ্চ চাপের জল দিয়ে ধুয়ে ফেলুন বা রাসায়নিক পরিষ্কারের এজেন্টে ভিজিয়ে রাখুন)। অতিরিক্তভাবে, কোর, সিট এবং স্টেমের মতো উপাদানগুলিকে পুঙ্খানুপুঙ্খভাবে পরিষ্কার করতে প্রতি 3 মাসে ভালভটি আলাদা করুন: ধাতব উপাদানগুলির জন্য, পৃষ্ঠের অমেধ্য এবং মরিচা অপসারণ করতে একটি তারের ব্রাশ (বা স্যান্ডপেপার) ব্যবহার করুন, তারপর একটি নিরপেক্ষ ডিটারজেন্ট দিয়ে পরিষ্কার করুন (যেমন, পাতলা থালা সাবান); অ-ধাতু উপাদানগুলির জন্য (যেমন, PTFE সীল), শক্ত সরঞ্জাম দিয়ে পৃষ্ঠে আঁচড় এড়াতে একটি নরম কাপড় দিয়ে মুছুন।
পরিষ্কার তরল (যেমন, বাষ্প, বিশুদ্ধ জল, প্রাকৃতিক গ্যাস): ঘন ঘন ভালভ বিচ্ছিন্ন করা অপ্রয়োজনীয়, তবে ভালভের বাহ্যিক পৃষ্ঠটি প্রতি 6 মাস অন্তর পরিষ্কার করা উচিত (সংকুচিত বাতাস দিয়ে ধুলো উড়িয়ে দিন এবং একটি ভেজা কাপড় দিয়ে ভালভের শরীর মুছুন)। ভালভের নিষ্কাশন পোর্ট (যেমন, একটি নিরাপত্তা ভালভের নিষ্কাশন পোর্ট) ব্লক করা হয়েছে কিনা নিয়মিত পরীক্ষা করুন; যদি তাই হয়, একটি পাতলা তার (বা একটি ডেডিকেটেড ক্লিনিং পিন) দিয়ে এটি খুলে ফেলুন।
2. তৈলাক্তকরণ রক্ষণাবেক্ষণ: কোন উপাদানগুলির নিয়মিত লুব্রিকেশন প্রয়োজন?
চলন্ত উপাদান প্রক্রিয়া ভালভ (যেমন, ভালভ স্টেম, বিয়ারিং, গিয়ার ট্রান্সমিশন মেকানিজম) অপারেশন চলাকালীন ঘর্ষণ তৈরি করে। তৈলাক্তকরণ ছাড়া, উপাদান পরিধান ত্বরান্বিত হয়, অপারেশন প্রতিরোধ ক্ষমতা বৃদ্ধি পায় এবং এমনকি "খিঁচুনি" হতে পারে। অতএব, তৈলাক্তকরণ রক্ষণাবেক্ষণের মূল হল "সঠিক লুব্রিকেন্ট নির্বাচন করা, সঠিক লুব্রিকেশন পয়েন্টগুলি চিহ্নিত করা এবং তৈলাক্তকরণ চক্রকে নিয়ন্ত্রণ করা।"
(1) তৈলাক্তকরণের প্রয়োজনীয় উপাদানগুলি সনাক্ত করা
ভালভ স্টেম: ভালভ স্টেম হল একটি মূল উপাদান যা মূল এবং অপারেটিং মেকানিজমকে সংযুক্ত করে। এর পৃষ্ঠে সাধারণত থ্রেড থাকে (কোরটির সাথে সংযোগের জন্য) বা একটি মসৃণ পৃষ্ঠ (স্টাফিং বাক্সের সাথে মেলানোর জন্য)। ভালভ অপারেশনের সময়, স্টেমটি স্টাফিং বাক্সে প্যাকিংয়ের বিরুদ্ধে ঘষে। তৈলাক্তকরণ ছাড়াই, প্যাকিং পরিধান ত্বরান্বিত হয়, যা বাহ্যিক ফুটো হয়ে যায়। অতিরিক্তভাবে, ঘর্ষণের কারণে কান্ডের থ্রেডে মরিচা ধরলে, কান্ডটি উত্তোলন করা কঠিন হয়ে পড়ে, ভালভ অপারেশনকে প্রভাবিত করে।
বিয়ারিংস: বড়-ব্যাসের ভালভ (যেমন, গেট ভালভ এবং 300 মিমি-এর বেশি ব্যাসযুক্ত বল ভালভ) স্টেম এবং শরীরের মধ্যে বিয়ারিং (অধিকাংশ ঘূর্ণায়মান বা স্লাইডিং বিয়ারিং) দিয়ে সজ্জিত থাকে যাতে ঘূর্ণন প্রতিরোধ ক্ষমতা কম হয়। অপারেশন চলাকালীন, বিয়ারিং এর ভিতরের/বাহ্যিক রিং এবং ঘূর্ণায়মান উপাদানের (বা স্লাইডিং সারফেস) মধ্যে ঘর্ষণ ঘটে। অপর্যাপ্ত তৈলাক্তকরণের কারণে ভারবহন অত্যধিক গরম এবং পরিধানের কারণ হয় এবং গুরুতর ক্ষেত্রে, "বেয়ারিং খিঁচুনি", যা ভালভকে নিষ্ক্রিয় করে।
গিয়ার ট্রান্সমিশন মেকানিজম: বৈদ্যুতিক বা বায়ুসংক্রান্ত ভালভ অ্যাকুয়েটরগুলিতে সাধারণত গিয়ার ট্রান্সমিশন মেকানিজম (যেমন, স্পার গিয়ার, বেভেল গিয়ার) মোটর বা সিলিন্ডার থেকে ভালভ স্টেমে শক্তি প্রেরণ করা হয়। গিয়ার মেশিং পয়েন্টে তৈলাক্তকরণ ছাড়াই, দাঁতের পৃষ্ঠের পরিধান ত্বরান্বিত হয়, যার ফলে "দাঁত আঠালো" (উচ্চ তাপমাত্রায় ধাতব পৃষ্ঠের আনুগত্য) বা "দাঁত স্প্যালিং" হয়, যা পাওয়ার ট্রান্সমিশন দক্ষতাকে ব্যাহত করে এবং অ্যাকচুয়েটর ব্যর্থতার কারণ হতে পারে।
(2) কিভাবে সঠিক লুব্রিকেন্ট নির্বাচন করবেন?
লুব্রিকেন্ট নির্বাচন ভালভের অপারেটিং অবস্থার (তাপমাত্রা, চাপ, তরল বৈশিষ্ট্য) এবং উপাদান উপাদানগুলির সাথে সারিবদ্ধ হওয়া আবশ্যক। বিভিন্ন পরিস্থিতিতে লুব্রিকেন্ট ধরনের মধ্যে উল্লেখযোগ্য পার্থক্য বিদ্যমান:
উচ্চ-তাপমাত্রার অবস্থা (তাপমাত্রা > 200°C, যেমন, স্টিম পাইপলাইন, উচ্চ-তাপমাত্রা গরম তেলের পাইপলাইন): উচ্চ-তাপমাত্রা-প্রতিরোধী লুব্রিকেন্ট যেমন মলিবডেনাম ডিসালফাইড গ্রীস (350°C পর্যন্ত তাপমাত্রা প্রতিরোধী) এবং ক্যালসিয়াম সালফোনেট থেকে 5°C পর্যন্ত কমপ্লেক্স গ্রীস (5°C পর্যন্ত তাপমাত্রা প্রতিরোধী)। এই লুব্রিকেন্টগুলি উচ্চ তাপমাত্রায় পচে না বা বন্ধ হয়ে যায় না এবং উপাদানগুলির উপরিভাগে একটি স্থিতিশীল লুব্রিকেটিং ফিল্ম তৈরি করে। উদাহরণস্বরূপ, স্টিম হেডারে গেট ভালভের স্টেম এবং বিয়ারিংগুলিকে উচ্চ তাপমাত্রায় লুব্রিকেন্টের ব্যর্থতা রোধ করার জন্য মলিবডেনাম ডিসালফাইড গ্রীস দিয়ে প্রলিপ্ত করা উচিত।
নিম্ন-তাপমাত্রার অবস্থা (তাপমাত্রা < -20°C, যেমন, LNG পাইপলাইন, নিম্ন-তাপমাত্রার ইথিলিন গ্লাইকোল পাইপলাইন): নিম্ন-হিমাঙ্ক-বিন্দু লুব্রিকেন্ট যেমন PTFE-ভিত্তিক গ্রীস (হিমাঙ্ক বিন্দু <-60°C) এবং সিলিকন-ভিত্তিক গ্রীস (হিমাঙ্ক বিন্দু) <-40°C আবশ্যক। সাধারণ লুব্রিকেন্টগুলি কম তাপমাত্রায় শক্ত হয়ে যায় এবং লুব্রিসিটি হারায়, যখন এই লুব্রিকেন্টগুলি ভাল তরলতা বজায় রাখে। উদাহরণ স্বরূপ, এলএনজি পরিবহন পাইপলাইনে বল ভালভের স্টেম এবং সিলিং সীটকে PTFE-ভিত্তিক গ্রীস দিয়ে লেপে দেওয়া উচিত যাতে কম তাপমাত্রায় ভালভের স্বাভাবিক অপারেশন নিশ্চিত করা যায়।
ক্ষয়কারী অবস্থা (তরল হল অ্যাসিড, ক্ষার বা লবণের দ্রবণ, যেমন, রাসায়নিক শিল্পে অ্যাসিড-বেস পরিবহন পাইপলাইন): ক্ষয়-প্রতিরোধী লুব্রিকেন্ট যেমন ফ্লুরোকার্বন গ্রীস (শক্তিশালী অ্যাসিড এবং ক্ষার প্রতিরোধী) এবং PEEK (পলিথেরেথারকেটোন)-ভিত্তিক গ্রীস (ক্ষরণ প্রতিরোধী) রাসায়নিক প্রয়োজন। এই লুব্রিকেন্টগুলি তরল ক্ষয় প্রতিরোধ করে, লুব্রিকেন্ট এবং তরলের মধ্যে রাসায়নিক বিক্রিয়া প্রতিরোধ করে এবং উপাদানগুলির পৃষ্ঠকে ক্ষয় থেকে রক্ষা করে। উদাহরণস্বরূপ, হাইড্রোক্লোরিক অ্যাসিড পরিবহন পাইপলাইনে গ্লোব ভালভের স্টেমকে ফ্লুরোকার্বন গ্রীস দিয়ে প্রলেপ দেওয়া উচিত যাতে হাইড্রোক্লোরিক অ্যাসিড বাষ্প দ্বারা স্টেমের ক্ষয় এবং লুব্রিকেটিং ফিল্মের ক্ষতি রোধ করা যায়।
সাধারণ অবস্থা (তাপমাত্রা -20°C থেকে 200°C, তরল হল জল, বাতাস বা সাধারণ তেল পণ্য, যেমন, ট্যাপ ওয়াটার পাইপলাইন, হাইড্রোলিক অয়েল পাইপলাইন): সাধারণ-উদ্দেশ্য লুব্রিকেন্ট যেমন লিথিয়াম-ভিত্তিক গ্রীস (তাপমাত্রার জন্য উপযুক্ত -20°C থেকে 120°C তাপমাত্রার জন্য উপযুক্ত) -10°C থেকে 60°C) ব্যবহার করা যেতে পারে। এই লুব্রিকেন্টগুলি সাশ্রয়ী এবং বেশিরভাগ স্বাভাবিক কাজের অবস্থার তৈলাক্তকরণের চাহিদা পূরণ করে।
(3) তৈলাক্তকরণ চক্র এবং অপারেটিং পদ্ধতি
তৈলাক্তকরণ চক্রটি ভালভের ব্যবহারের ফ্রিকোয়েন্সি এবং অপারেটিং অবস্থার তীব্রতা দ্বারা নির্ধারিত হয়। "উচ্চ-ফ্রিকোয়েন্সি ব্যবহার এবং কঠোর অবস্থার জন্য ছোট চক্র" নীতিটি সাধারণত প্রযোজ্য:
উচ্চ-ফ্রিকোয়েন্সি ব্যবহার ভালভ (যেমন, বল ভালভ এবং গ্লোব ভালভ প্রতি ঘন্টায় 5 বারের বেশি সুইচ করা হয়েছে): মাসে একবার স্টেম এবং বিয়ারিংগুলিকে লুব্রিকেট করুন এবং প্রতি 2 মাসে একবার গিয়ার ট্রান্সমিশন মেকানিজম।
মাঝারি-ফ্রিকোয়েন্সি ব্যবহার ভালভ (যেমন, গেট ভালভ এবং চেক ভালভ প্রতিদিন প্রায় 10 বার স্যুইচ করা হয়): প্রতি 3 মাসে একবার স্টেম এবং বিয়ারিংগুলিকে লুব্রিকেট করুন এবং প্রতি 6 মাসে একবার গিয়ার ট্রান্সমিশন মেকানিজম।
কম ফ্রিকোয়েন্সি ব্যবহার ভালভ (যেমন, সুরক্ষা ভালভ এবং ওভারফ্লো ভালভ প্রতি মাসে 1-2 বার সুইচ করা হয়): প্রতি 6 মাসে একবার স্টেম এবং বিয়ারিংগুলিকে লুব্রিকেট করুন এবং বছরে একবার গিয়ার ট্রান্সমিশন মেকানিজম।
কঠোর অবস্থায় ভালভ (উচ্চ তাপমাত্রা, নিম্ন তাপমাত্রা, ক্ষয়কারী পরিবেশ): তৈলাক্তকরণ চক্রকে 50% ছোট করুন। উদাহরণস্বরূপ, উচ্চ-তাপমাত্রার অবস্থার ভালভগুলির জন্য 3 মাসের পরিবর্তে প্রতি 1.5 মাসে স্টেম লুব্রিকেশন প্রয়োজন।
তৈলাক্তকরণ অপারেশনগুলি "ক্লিনিং-লেপ-পরিদর্শন" প্রক্রিয়া অনুসরণ করে:
পরিষ্কার করা: তৈলাক্তকরণের আগে, একটি কাপড় দিয়ে উপাদান পৃষ্ঠ থেকে ধুলো এবং অমেধ্য মুছুন। যদি পুরানো লুব্রিকেন্টের অবশিষ্টাংশ (কঠিন বা ক্ষয়প্রাপ্ত) পৃষ্ঠে থেকে যায়, তবে পুরানো এবং নতুন লুব্রিকেন্টের মিশ্রণ প্রতিরোধ করতে একটি দ্রাবক (যেমন, পেট্রল, অ্যালকোহল) দিয়ে পরিষ্কার করুন, যা তৈলাক্তকরণের কার্যকারিতা নষ্ট করে।
আবরণ: উপাদান পৃষ্ঠতল সমানভাবে লুব্রিকেন্ট প্রয়োগ করুন. লুব্রিকেন্টের পরিমাণ মাঝারি হওয়া উচিত — স্টেম থ্রেডগুলিতে 0.5-1 মিমি পুরু স্তর প্রয়োগ করুন (শুধু থ্রেডগুলিকে ঢেকে রাখার জন্য যথেষ্ট), ভারবহনের অভ্যন্তরীণ স্থানের 1/3-1/2 পূরণ করুন (অতিরিক্ত লুব্রিকেন্ট ভারবহনকে অতিরিক্ত গরম করে) এবং একটি 0.2-0.3 মিমি পুরু স্তর প্রয়োগ করুন যাতে গিয়ারের মেশিং পয়েন্টের সারফেস কভার হয়।
পরিদর্শন: তৈলাক্তকরণের পরে, ম্যানুয়ালি বা বৈদ্যুতিকভাবে ভালভটি 1-2 বার পরিচালনা করুন অপারেশনটি মসৃণ কিনা তা পরীক্ষা করুন। বর্ধিত প্রতিরোধ বা অস্বাভাবিক শব্দ শনাক্ত হলে, লুব্রিকেন্ট সমানভাবে প্রয়োগ করা হয়েছে কিনা বা উপাদানগুলি জ্যাম করা হয়েছে কিনা তা পরীক্ষা করুন।
3. লিক সনাক্তকরণ: কিভাবে সময়মত ভালভ ফুটো সনাক্ত করতে হয়?
ভালভ ফুটো ব্যর্থতার সবচেয়ে সাধারণ প্রকার। সময়মত লিক সনাক্ত করতে ব্যর্থতা তরল বর্জ্য, পরিবেশ দূষণ এবং এমনকি নিরাপত্তা দুর্ঘটনার দিকে পরিচালিত করে (যেমন, দাহ্য এবং বিস্ফোরক তরল ফুটো হওয়ার কারণে বিস্ফোরণ)। অতএব, ফুটো শনাক্তকরণের জন্য "নিয়মিত সনাক্তকরণ" এবং "দৈনিক পরিদর্শন" এর সংমিশ্রণ প্রয়োজন, যাতে কোনও ফুটো ঝুঁকি নেই তা নিশ্চিত করার জন্য একাধিক পদ্ধতি ব্যবহার করে।
(1) বাহ্যিক ফুটো সনাক্তকরণ: বাহ্যিক ফুটোগুলি দৃশ্যত পরিদর্শন করা
বাহ্যিক ফুটো বলতে ভালভের স্টাফিং বক্স, ফ্ল্যাঞ্জ সংযোগ বা বাইরের দিকে শরীরের ত্রুটিগুলি থেকে তরল বের হওয়াকে বোঝায়। এটি সাধারণত তিনটি পদ্ধতি ব্যবহার করে সনাক্ত করা যেতে পারে: ভিজ্যুয়াল পরিদর্শন, সাবান জল পরীক্ষা এবং ফুটো সনাক্তকারী পরীক্ষা।
চাক্ষুষ পরিদর্শন: দৈনিক পরিদর্শনের সময়, ভালভের বাহ্যিক পৃষ্ঠে তরল চিহ্ন (যেমন, জলের ফোঁটা, তেলের দাগ, স্ফটিক) আছে কিনা তা পর্যবেক্ষণ করুন। উদাহরণস্বরূপ, যদি একটি কলের জলের পাইপলাইনের একটি গেট ভালভ স্টাফিং বাক্স থেকে লিক হয়, তাহলে ভালভের স্টেমের চারপাশে জলের ফোঁটা তৈরি হয়। যদি একটি রাসায়নিক পাইপলাইনে একটি বল ভালভ ফ্ল্যাঞ্জ সংযোগ থেকে লিক হয়, তবে ফ্ল্যাঞ্জ সিলিং পৃষ্ঠের চারপাশে স্ফটিক তৈরি হয় (কিছু রাসায়নিক তরল বাতাসের সংস্পর্শে আসলে স্ফটিক হয়ে যায়)। মনে রাখবেন যে ভিজ্যুয়াল পরিদর্শন গ্যাস ভালভের (যেমন, প্রাকৃতিক গ্যাস বল ভালভ) মধ্যে লিক সনাক্ত করার জন্য অকার্যকর, তাই অন্যান্য পদ্ধতির প্রয়োজন।
সাবান জল পরীক্ষা: গ্যাস ভালভ বা তরল ভালভের জন্য সন্দেহজনক লিক সহ, সম্ভাব্য লিক পয়েন্টগুলিতে সাবান জল (বা মিশ্রিত থালা সাবান) প্রয়োগ করুন (স্টাফিং বক্স, ফ্ল্যাঞ্জ সিলিং পৃষ্ঠ, ভালভ বডি ওয়েল্ড)। বুদবুদ তৈরি হলে, একটি ফুটো বিদ্যমান, এবং বুদবুদ গঠনের ফ্রিকোয়েন্সি ফুটো হার নির্দেশ করে। উদাহরণস্বরূপ, প্রাকৃতিক গ্যাস পাইপলাইন বল ভালভের ফ্ল্যাঞ্জ সংযোগ পরীক্ষা করার সময়, যদি সাবান জল প্রয়োগ করার পরে প্রতি সেকেন্ডে 5-10টি বুদবুদ তৈরি হয়, তাহলে ফুটো হওয়ার হার বেশি এবং জরুরি রক্ষণাবেক্ষণের প্রয়োজন হয়।
লিক ডিটেক্টর টেস্টিং: যেসব পরিস্থিতিতে উচ্চ নির্ভুলতার প্রয়োজন হয় (যেমন, ফার্মাসিউটিক্যাল শিল্পে তরল ওষুধের ভালভ, সেমিকন্ডাক্টর শিল্পে গ্যাস ভালভ), পেশাদার লিক ডিটেক্টর (যেমন, অতিস্বনক লিক ডিটেক্টর, হাইড্রোজেন লিক ডিটেক্টর) ব্যবহার করা হয়। অতিস্বনক লিক ডিটেক্টর ভালভ লিক দ্বারা উত্পন্ন অতিস্বনক সংকেত সনাক্ত করে (তরল ফুটো উচ্চ-ফ্রিকোয়েন্সি কম্পন তৈরি করে) এবং মাইক্রো-লিক সনাক্ত করতে পারে (লিকের হার <0.1mL/মিনিট)। হাইড্রোজেন লিক ডিটেক্টর হাইড্রোজেন ফুটো শনাক্ত করে (ভালভের মধ্যে অল্প পরিমাণ হাইড্রোজেন ইনজেকশন করা হয়; বাইরে হাইড্রোজেন শনাক্ত করা একটি ফুটো নির্দেশ করে) এবং কঠোর লিক হারের প্রয়োজনীয়তার জন্য উপযুক্ত।
(2) অভ্যন্তরীণ ফুটো সনাক্তকরণ: ভালভ কোর এবং আসনের মধ্যে লিক পরিদর্শন করা
অভ্যন্তরীণ ফুটো বলতে ভালভ কোর এবং আসনের মধ্যে তরল ফুটো হওয়াকে বোঝায় (ভালভ বন্ধ হওয়ার পরে তরল নীচের দিকে প্রবাহিত হতে থাকে)। যেহেতু ভালভের ভিতরে অভ্যন্তরীণ ফুটো ঘটে, তাই সরাসরি পর্যবেক্ষণ করা কঠিন এবং প্রবাহ সনাক্তকরণ, চাপ সনাক্তকরণ এবং তাপমাত্রা সনাক্তকরণ পদ্ধতি ব্যবহার করে বিচারের প্রয়োজন।
প্রবাহ সনাক্তকরণ: ভালভ বন্ধ করার পরে, ডাউনস্ট্রিম পাইপলাইনে একটি ফ্লোমিটার (যেমন, টারবাইন ফ্লোমিটার, ইলেক্ট্রোম্যাগনেটিক ফ্লোমিটার) ইনস্টল করুন। যদি ফ্লোমিটারটি প্রবাহ দেখায় (অনুমতিযোগ্য অভ্যন্তরীণ ফুটো হার সাধারণত রেট করা প্রবাহের <0.1% হয়), একটি অভ্যন্তরীণ ফুটো বিদ্যমান থাকে। উদাহরণস্বরূপ, একটি রাসায়নিক চুল্লির ফিড গ্লোব ভালভ বন্ধ করার পরে, যদি ডাউনস্ট্রিম ফ্লোমিটারটি 0.5L/h এর প্রবাহ হার দেখায় (রেট করা প্রবাহ 100L/h), অভ্যন্তরীণ ফুটো হার 0.5% ছুঁয়ে যায়, অনুমোদিত সীমা ছাড়িয়ে যায়, এবং ভালভের কোর এবং আসনটির রক্ষণাবেক্ষণের প্রয়োজন হয়৷
চাপ সনাক্তকরণ: ভালভ বন্ধ করার পরে, ডাউনস্ট্রিম পাইপলাইনে একটি চাপ গেজ ইনস্টল করুন এবং প্রাথমিক চাপ রেকর্ড করুন। যদি চাপ ক্রমাগত বাড়তে থাকে (অভ্যন্তরীণ ফাঁসের মাধ্যমে ডাউনস্ট্রিমে ফ্লুইড লিক হওয়ার ইঙ্গিত দেয়) বা ডাউনস্ট্রীম এক্সস্ট ভালভ বন্ধ করার পরে বজায় রাখতে ব্যর্থ হয় (অভ্যন্তরীণ লিকগুলির মাধ্যমে ডাউনস্ট্রিম তরল আবার উজানে বেরিয়ে যাওয়ার ইঙ্গিত দেয়), একটি অভ্যন্তরীণ ফুটো বিদ্যমান। উদাহরণস্বরূপ, একটি স্টিম পাইপলাইনে একটি গেট ভালভ বন্ধ করার পরে, ডাউনস্ট্রিম পাইপলাইনে প্রাথমিক চাপ 0MPa হয় এবং 1 ঘন্টা পরে 0.2MPa-তে বৃদ্ধি পায়, যা একটি অভ্যন্তরীণ ফুটো নির্দেশ করে এবং গেট সিল করার পৃষ্ঠটি পরিদর্শনের প্রয়োজন হয়৷
তাপমাত্রা সনাক্তকরণ: উচ্চ-তাপমাত্রা বা নিম্ন-তাপমাত্রার তরল পরিচালনাকারী ভালভগুলির জন্য, অভ্যন্তরীণ ফুটো নির্ধারণ করতে তাপমাত্রা সনাক্তকরণ ব্যবহার করা যেতে পারে। উদাহরণস্বরূপ, একটি বাষ্প পাইপলাইনে একটি গ্লোব ভালভ বন্ধ করার পরে, ডাউনস্ট্রিম পাইপলাইনের তাপমাত্রা ধীরে ধীরে হ্রাস করা উচিত। যদি তাপমাত্রা অপরিবর্তিত থাকে বা ধীরে ধীরে হ্রাস পায়, তবে উচ্চ-তাপমাত্রার বাষ্প অভ্যন্তরীণ লিকের মাধ্যমে নীচের দিকে ফুঁসছে। একটি এলএনজি পাইপলাইনে একটি বল ভালভ বন্ধ করার পরে, ডাউনস্ট্রিম পাইপলাইনের তাপমাত্রা ধীরে ধীরে বাড়তে হবে। যদি তাপমাত্রা কম থাকে (যেমন, -160 ডিগ্রি সেলসিয়াসের নিচে), নিম্ন-তাপমাত্রার এলএনজি অভ্যন্তরীণ লিকের মাধ্যমে নিচের দিকে ফুঁসছে।
(3) ফুটো চিকিত্সা: একটি ফুটো সনাক্ত করার পরে প্রতিক্রিয়া কিভাবে?
একবার একটি ফুটো সনাক্ত করা হলে, লিকের ধরন এবং হারের উপর ভিত্তি করে উপযুক্ত চিকিত্সা ব্যবস্থা নেওয়া হয়:
ছোটখাটো বাহ্যিক ফুটো (যেমন, সুস্পষ্ট ফোঁটা ছাড়াই স্টাফিং বাক্স থেকে সামান্য ছিদ্র): প্রথমে, স্টাফিং বক্সের গ্রন্থি বোল্টগুলিকে শক্ত করার চেষ্টা করুন (একদিকে অসম বলের কারণে স্টেমের বিকৃতি এড়াতে সমানভাবে শক্ত করুন)। শক্ত করার পরে যদি লিক বন্ধ হয়ে যায়, ভালভ ব্যবহার করা চালিয়ে যেতে পারে; যদি লিক অব্যাহত থাকে, প্যাকিং প্রতিস্থাপন করতে ভালভটি বন্ধ করুন (অপারেটিং অবস্থার জন্য উপযুক্ত প্যাকিং প্রকার নির্বাচন করুন)।
গুরুতর বাহ্যিক লিকস (যেমন, ফ্ল্যাঞ্জ সংযোগ থেকে উল্লেখযোগ্য ড্রপিং, ফাটল ভালভ বডি লিকেজ সৃষ্টি করে): অবিলম্বে ভালভটি বন্ধ করুন, ত্রুটিপূর্ণ ভালভের উর্ধ্বমুখী এবং নিচের দিকের আইসোলেশন ভালভগুলি বন্ধ করুন, পাইপলাইন থেকে তরল নিষ্কাশন করুন এবং তারপরে রক্ষণাবেক্ষণ করুন — ফ্ল্যাঞ্জের জন্য ফ্ল্যাংগ্যাক প্রতিস্থাপন করুন পৃষ্ঠে স্ক্র্যাচ আছে, পিষে মেরামত করুন; ফাটল ভালভ বডিগুলির জন্য ভালভটি প্রতিস্থাপন করুন (বারবার ক্র্যাকিং এড়াতে ভালভের বডি উপাদান অপারেটিং অবস্থার জন্য উপযুক্ত কিনা তা পরীক্ষা করুন)।
ক্ষুদ্র অভ্যন্তরীণ লিক (উৎপাদনকে প্রভাবিত না করে অভ্যন্তরীণ লিক রেট <0.1% রেট করা প্রবাহ): ভালভ সাময়িকভাবে ব্যবহার করা যেতে পারে, কিন্তু পরিদর্শন ফ্রিকোয়েন্সি সংক্ষিপ্ত করা উচিত (যেমন, দিনে একবার থেকে প্রতি 4 ঘন্টায় একবার) যাতে লিকের হার বাড়ে কিনা তা নিরীক্ষণ করতে। যদি লিকের হার ধীরে ধীরে বাড়তে থাকে, রক্ষণাবেক্ষণের জন্য ভালভটি বন্ধ করে দিন (যেমন, ভালভের কোর এবং সিল সিলিং পৃষ্ঠগুলিকে পিষুন, বা কোর এবং আসন প্রতিস্থাপন করুন)।
গুরুতর অভ্যন্তরীণ লিক (অভ্যন্তরীণ ফুটো হার > রেট করা প্রবাহের 0.5% বা উত্পাদন নিরাপত্তা প্রভাবিত): অবিলম্বে ভালভ বন্ধ করুন, কোর এবং আসন পরিধান পরিদর্শন করার জন্য এটি বিচ্ছিন্ন করুন। যদি সিলিং পৃষ্ঠের পরিধান সামান্য হয়, তাহলে এটিকে পিষে মেরামত করুন (ঘষিয়া তুলিয়া ফেলিতে সক্ষম পেস্ট ব্যবহার করুন এবং রুক্ষ নাকাল, সূক্ষ্ম নাকাল, এবং নির্ভুল নাকালের ধাপগুলি অনুসরণ করুন)। যদি সিলিং পৃষ্ঠের পরিধান গুরুতর হয় (স্ক্র্যাচ গভীরতা > 0.2 মিমি), কোর বা আসন প্রতিস্থাপন করুন।
IV প্রক্রিয়া ভালভ নির্বাচন করার সময় কি ভুলগুলি সহজেই করা হয়? কিভাবে তাদের এড়াতে?
প্রক্রিয়া ভালভ নির্বাচনের সময়, অনেক উদ্যোগ বা অনুশীলনকারী ভালভ সম্পর্কে অসম্পূর্ণ জ্ঞান, একটি একক নির্দেশকের উপর অতিরিক্ত জোর দেওয়া (যেমন, মূল্য, ব্যাস) বা অন্যান্য পরিস্থিতি থেকে নির্বাচন অভিজ্ঞতার অন্ধ প্রতিলিপির কারণে নির্বাচনী ভুলের মধ্যে পড়ে। এই ভুলগুলির ফলে ভালভগুলি অপারেটিং প্রয়োজনীয়তাগুলি পূরণ করতে পারে না, সরঞ্জাম প্রতিস্থাপনের খরচ বৃদ্ধি পায় এবং সম্ভাব্যভাবে উত্পাদন দুর্ঘটনা ঘটায়। অনুশীলনকারীদের সঠিকভাবে ভালভ নির্বাচন করতে সাহায্য করার জন্য নীচে তিনটি সাধারণ ভুল এবং সংশ্লিষ্ট এড়ানোর পদ্ধতি রয়েছে।
1. ভুল 1: শুধুমাত্র মূল্যের উপর ফোকাস করা এবং অপারেটিং অবস্থার সাথে ভালভ উপাদানের মিলকে উপেক্ষা করা
কিছু ক্রেতারা ভালভ নির্বাচন করার সময় দামকে অগ্রাধিকার দেয়, অপারেটিং অবস্থার (তরল বৈশিষ্ট্য, তাপমাত্রা, চাপ) সাথে ভালভ সামগ্রীর সামঞ্জস্য উপেক্ষা করে কম খরচের বিকল্পগুলি বেছে নেয়। এই "মূল্য-চালিত নির্বাচন" পদ্ধতিটি সংগ্রহের খরচ কমিয়ে দেয় বলে মনে হয় তবে বস্তুগত অমিলের কারণে দ্রুত ভালভের ক্ষতির দিকে পরিচালিত করে, পরবর্তী রক্ষণাবেক্ষণ এবং প্রতিস্থাপনের খরচ বৃদ্ধি পায় এবং এমনকি নিরাপত্তা দুর্ঘটনাও ঘটায়।
সাধারণ কেস
একটি রাসায়নিক এন্টারপ্রাইজ খরচ কমাতে 30% হাইড্রোক্লোরিক অ্যাসিড (তাপমাত্রা 25°C, চাপ 0.8MPa) পরিবহনকারী পাইপলাইনের জন্য সাধারণ কার্বন স্টিল বল ভালভ (ইউনিট মূল্য প্রায় 800 ইউয়ান) নির্বাচন করেছে৷ কার্বন ইস্পাত হাইড্রোক্লোরিক অ্যাসিড জারা প্রতিরোধ করতে পারে না, তাই ভালভ বডি 1 মাসের মধ্যে গুরুতর ক্ষয় গর্ত তৈরি করে, যার ফলে হাইড্রোক্লোরিক অ্যাসিড ফুটো হয়। এতে ওয়ার্কশপের মেঝে ও যন্ত্রপাতির ক্ষয় হয়। পরে, এন্টারপ্রাইজটিকে জারা-প্রতিরোধী 316L স্টেইনলেস স্টীল বল ভালভ (ইউনিট মূল্য প্রায় 3,000 ইউয়ান) দিয়ে ভালভ প্রতিস্থাপন করতে হয়েছিল এবং সরঞ্জামের ক্ষতির জন্য ক্ষতিপূরণ দিতে হয়েছিল, যার ফলে মোট খরচ প্রাথমিক সংগ্রহের সঞ্চয়ের চেয়ে অনেক বেশি।
পরিহার পদ্ধতি
ভালভ নির্বাচন করার সময় "উপাদানের উপযুক্ততা" কে অগ্রাধিকার দিন এবং অপারেটিং পরামিতিগুলির উপর ভিত্তি করে ভালভ বডি, কোর এবং সিল সামগ্রীগুলি সঠিকভাবে নির্বাচন করুন:
অপারেটিং পরামিতিগুলি পরিষ্কার করুন: তরলের প্রকার (ক্ষয়কারী, দাহ্য, বিস্ফোরক, বিষাক্ত), ঘনত্ব (যেমন, 30% হাইড্রোক্লোরিক্যাসিড, 98% সালফিউরিক অ্যাসিড), তাপমাত্রার পরিসর (যেমন, -10°C থেকে 80°C), এবং অপারেটিং চাপ, 5.5. 2.5 এমপিএ)। এই পরামিতিগুলি উপাদান নির্বাচনের মূল ভিত্তি।
মেটেরিয়াল প্রোপার্টিগুলি: তরল বৈশিষ্ট্যের উপর ভিত্তি করে ভালভ বডি উপাদান নির্বাচন করুন - ক্ষয়কারী তরলগুলির জন্য (অ্যাসিড, ক্ষার, লবণের সমাধান), স্টেইনলেস স্টীল (304, 316L), হ্যাস্টেলয় বা টাইটানিয়াম খাদকে অগ্রাধিকার দিন; উচ্চ-তাপমাত্রার তরল (>300°C), ক্রোম-মলিবডেনাম অ্যালয় স্টিল (15CrMo, 25CrMo) বেছে নিন; নিম্ন-তাপমাত্রার তরল (<-40°C), নিম্ন-তাপমাত্রার ইস্পাত নির্বাচন করুন (09MnNiD, 16MnD); সাধারণ তরল (জল, বায়ু, খনিজ তেল), কার্বন ইস্পাত (Q235, 20# ইস্পাত) গ্রহণযোগ্য।
উপাদান সার্টিফিকেশন যাচাই করুন: প্রকৃত ভালভ উপাদান উল্লিখিত স্পেসিফিকেশনের সাথে মেলে তা নিশ্চিত করতে ভালভ সরবরাহকারীদের কাছ থেকে উপাদান সার্টিফিকেশন নথি (যেমন, উপাদান পরীক্ষার রিপোর্ট, তৃতীয় পক্ষের পরিদর্শন শংসাপত্র) অনুরোধ করুন। সরবরাহকারীদের কর্নার কাটা এড়িয়ে চলুন (যেমন, 304 স্টেইনলেস স্টিলের পরিবর্তে 201 স্টেইনলেস স্টিল ব্যবহার করা)।
2. ভুল 2: অন্ধভাবে বড় ব্যাস অনুসরণ করা এবং প্রকৃত প্রবাহের প্রয়োজনীয়তা উপেক্ষা করা
কিছু অনুশীলনকারীরা বিশ্বাস করেন যে "বৃহত্তর ব্যাস মানে আরও পর্যাপ্ত প্রবাহ" এবং অন্ধভাবে পাইপলাইনের ব্যাসের চেয়ে বড় ভালভ নির্বাচন করে বা প্রকৃত প্রবাহ গণনা না করেই বড়-ব্যাসের ভালভ বেছে নেয়। এটি কেবল সংগ্রহের খরচই বাড়ায় না (বড়-ব্যাসের ভালভগুলি ছোট-ব্যাসেরগুলির চেয়ে অনেক বেশি ব্যয়বহুল) তবে ভালভ নিয়ন্ত্রণের সঠিকতাও হ্রাস করে এবং তরল ক্ষয়কে ত্বরান্বিত করে, ভালভের পরিষেবা জীবনকে ছোট করে।
সাধারণ কেস
একটি খাদ্য কারখানা "পর্যাপ্ত প্রবাহ নিশ্চিত করতে" একটি রস পরিবহন পাইপলাইনের (পাইপলাইনের ব্যাস 50 মিমি, প্রকৃত প্রবাহ 10m³/ঘ) জন্য একটি 80 মিমি-ব্যাসের গ্লোব ভালভ নির্বাচন করেছে৷ ব্যবহারের সময়, প্রবাহ নিয়ন্ত্রণ করতে গ্লোব ভালভকে একটি "ছোট খোলার" অবস্থায় থাকতে হয়েছিল (শুধুমাত্র 10%-20% খোলা)। এই মুহুর্তে, রস প্রবাহের হার 5m/s পৌঁছেছে (সাধারণ প্রবাহের হার 1-2m/s হওয়া উচিত)। উচ্চ-বেগযুক্ত তরল ভালভ কোর সিলিং পৃষ্ঠের মারাত্মক ক্ষয় ঘটায়, যার ফলে 3 মাসের মধ্যে গুরুতর অভ্যন্তরীণ ফুটো হয়ে যায়। ভালভটি আর সঠিকভাবে প্রবাহ নিয়ন্ত্রণ করতে পারেনি এবং 50 মিমি-ব্যাসের গ্লোব ভালভ দিয়ে প্রতিস্থাপন করতে হয়েছিল।
পরিহার পদ্ধতি
ভালভ নির্বাচন করার সময়, "ছোট প্রবাহের জন্য একটি বড় ভালভ ব্যবহার করা" এড়াতে প্রকৃত প্রবাহের প্রয়োজনীয়তা এবং ভালভের প্রবাহ বৈশিষ্ট্যগত বক্ররেখার উপর ভিত্তি করে উপযুক্ত ভালভের ব্যাস গণনা করুন:
প্রকৃত প্রবাহ গণনা করুন: উৎপাদন প্রক্রিয়ার প্রয়োজনীয়তার উপর ভিত্তি করে পাইপলাইনের সর্বাধিক, স্বাভাবিক এবং সর্বনিম্ন প্রবাহের হার নির্ধারণ করুন। সাধারণ প্রবাহের হার সাধারণত ব্যাস গণনার ভিত্তি হিসাবে ব্যবহৃত হয়। উদাহরণস্বরূপ, একটি রাসায়নিক চুল্লির ফিড পাইপলাইনের জন্য, সর্বাধিক প্রবাহের হার হল 15m³/ঘণ্টা, স্বাভাবিক প্রবাহের হার হল 10m³/ঘণ্টা, এবং সর্বনিম্ন প্রবাহের হার হল 5m³/h। ব্যাস গণনার জন্য 10m³/ঘণ্টা স্বাভাবিক প্রবাহ হার ব্যবহার করা উচিত।
রেফারেন্স ফ্লো চরিত্রগত বক্ররেখা: ভালভ সরবরাহকারীরা সাধারণত বিভিন্ন ব্যাসের ভালভের জন্য প্রবাহ বৈশিষ্ট্যযুক্ত বক্ররেখা প্রদান করে (ভালভ খোলার এবং প্রবাহের হারের মধ্যে সম্পর্ক দেখায়)। ব্যাস নির্বাচন করার সময়, নিশ্চিত করুন যে ভালভ খোলার স্বাভাবিক প্রবাহের হার 30% এবং 70%-এর মধ্যে হয় - 30% এর নিচে খোলার ফলে অতিরিক্ত প্রবাহ বেগের কারণে সীল পৃষ্ঠের পরিধান হতে পারে; 70% এর উপরে খোলার ফলে প্রবাহ ওঠানামা মোকাবেলা করার জন্য অপর্যাপ্ত সমন্বয় মার্জিন ছেড়ে যায়।
পাইপলাইনের ব্যাস মেলে: বিশেষ প্রয়োজনীয়তা না থাকলে (উদাঃ, অতিরিক্ত প্রবাহ সংরক্ষণের প্রয়োজন), ভালভের ব্যাস পাইপলাইনের ব্যাসের সাথে মেলে বা এক আকার ছোট হওয়া উচিত (যেমন, 50 মিমি-ব্যাসের পাইপলাইনের জন্য, একটি 40 মিমি বা 50 মিমি ভালভ নির্বাচন করা যেতে পারে) যাতে ওভারসাইজড ব্যাসের কারণে সৃষ্ট সমন্বয় সমস্যাগুলি এড়ানো যায়।
3. ভুল 3: সিলিং পারফরম্যান্স উপেক্ষা করা এবং শুধুমাত্র অন-অফ এবং রেগুলেশন ফাংশনগুলিতে ফোকাস করা
কিছু অনুশীলনকারীরা সিল করার কার্যকারিতার গুরুত্ব উপেক্ষা করে, নির্বাচনের সময় ভালভ অন-অফ বা প্রবাহ নিয়ন্ত্রণ করতে পারে কিনা সেদিকেই ফোকাস করে। বিশেষত দাহ্য, বিস্ফোরক, বিষাক্ত বা উচ্চ-মূল্যের তরল জড়িত পরিস্থিতিতে, অপর্যাপ্ত সিলিং কার্যকারিতা গুরুতর পরিণতির দিকে নিয়ে যেতে পারে।
সাধারণ কেস
একটি ফার্মাসিউটিক্যাল ফ্যাক্টরি অত্যন্ত বিষাক্ত তরল ওষুধ (ক্যান্সারের ওষুধ উৎপাদনে ব্যবহৃত, ব্যয়বহুল এবং বিষাক্ত) পরিবহনকারী পাইপলাইনের জন্য সাধারণ সিলিং কার্যকারিতা (লিকেজ ক্লাস ANSI ক্লাস IV, ছোট অভ্যন্তরীণ ফুটো করার অনুমতি) সহ একটি বল ভালভ নির্বাচন করেছে। ব্যবহারের সময়, বল ভালভের অভ্যন্তরীণ ফুটো হওয়ার ফলে অল্প পরিমাণে তরল ওষুধ ডাউনস্ট্রিম পাইপলাইনে ফাঁস হয়ে যায়, যার ফলে তরল ওষুধের বর্জ্যের কারণে শুধুমাত্র মাসিক প্রায় 50,000 ইউয়ানের ক্ষতি হয় না বরং উদ্বায়ী তরল ওষুধ থেকে কর্মশালার পরিবেশ দূষণও হয়। এমনকি কর্মচারীদের মধ্যে হালকা বিষক্রিয়ার লক্ষণ দেখা দিয়েছে। ANSI ক্লাস VI (শূন্য-লিকেজ) বল ভালভ দিয়ে ভালভ প্রতিস্থাপন করার পরেই সমস্যাটি সমাধান করা হয়েছিল।
পরিহার পদ্ধতি
নির্বাচনের সময়, তরলের বিপদের স্তর এবং মানের উপর ভিত্তি করে ভালভের সিল করার প্রয়োজনীয়তাগুলি স্পষ্ট করুন এবং তিনটি মাত্রা থেকে সিল করার কার্যকারিতা নিশ্চিত করুন: সিলিং ক্লাস, সিলিং কাঠামো এবং সিলিং উপাদান:
সিলিং ক্লাস নির্ধারণ করুন: শিল্পের মানগুলির উপর ভিত্তি করে সিলিং ক্লাস নির্বাচন করুন। সাধারণ সিলিং ক্লাস স্ট্যান্ডার্ডগুলির মধ্যে রয়েছে ANSI (আমেরিকান ন্যাশনাল স্ট্যান্ডার্ডস ইনস্টিটিউট) এবং ISO (আন্তর্জাতিক অর্গানাইজেশন ফর স্ট্যান্ডার্ডাইজেশন)। ANSI ক্লাস VI হল সর্বোচ্চ সিলিং ক্লাস (শূন্য ফুটো) এবং এটি দাহ্য, বিস্ফোরক, বিষাক্ত, বা উচ্চ-মূল্যের তরলগুলির জন্য উপযুক্ত; ANSI ক্লাস IV সাধারণ তরল (জল, বায়ু) জন্য উপযুক্ত।
উপযুক্ত সিলিং স্ট্রাকচার নির্বাচন করুন: সিল করার প্রয়োজনীয়তার উপর ভিত্তি করে সিলিং স্ট্রাকচার বেছে নিন—নরম সীল (সিল করার উপকরণ: রাবার, PTFE) ভাল সিলিং কার্যকারিতা প্রদান করে (ANSI ক্লাস VI পর্যন্ত) কিন্তু দুর্বল উচ্চ-তাপমাত্রা এবং উচ্চ-চাপ প্রতিরোধের (তাপমাত্রার জন্য উপযুক্ত <200°C, চাপ <2.5MPa); হার্ড সিল (সিল করার উপকরণ: ধাতু, যেমন, স্টেইনলেস স্টীল, সিমেন্টযুক্ত কার্বাইড) ভালো উচ্চ-তাপমাত্রা এবং উচ্চ-চাপ প্রতিরোধের (তাপমাত্রা>300°C, চাপ>10MPa-এর জন্য উপযুক্ত) কিন্তু সামান্য কম সিলিং কার্যক্ষমতা (সাধারণত ANSI ক্লাস IV, যা ANSI শ্রেণীতে উন্নত করা যেতে পারে)।
সিলিং কার্যকারিতা যাচাই করুন: সরবরাহকারীকে ভালভ সিলিং কার্যকারিতা পরীক্ষার রিপোর্ট প্রদান করার জন্য অনুরোধ করুন (যেমন, বুদবুদ পরীক্ষার রিপোর্ট, চাপ ক্ষয় পরীক্ষার রিপোর্ট)। যদি প্রয়োজন হয়, ভালভের সিলিং কার্যকারিতা প্রয়োজনীয়তা পূরণ করে তা নিশ্চিত করতে সাইটে সিলিং পরীক্ষা (যেমন, সাবান জল পরীক্ষা, ফুটো সনাক্তকারী পরীক্ষা) পরিচালনা করুন।
V. প্রক্রিয়া ভালভ ইনস্টলেশনের জন্য কী কী সতর্কতা রয়েছে? ভুল ইনস্টলেশনের কারণে কী সমস্যা হতে পারে?
প্রক্রিয়া ভালভের ইনস্টলেশন গুণমান সরাসরি তাদের পরবর্তী কর্মক্ষম স্থায়িত্ব প্রভাবিত করে। অনেক ভালভ ব্যর্থতা পণ্য থেকে নয় বরং অ-মানক ইনস্টলেশন অপারেশন থেকে উদ্ভূত হয়। ভুল ইনস্টলেশন ভালভ জ্যামিং, সীল ফুটো, সংক্ষিপ্ত পরিষেবা জীবন এবং এমনকি নিরাপত্তা দুর্ঘটনার কারণ হতে পারে। অতএব, ইনস্টলেশনের সময় মূল বিবরণগুলিতে ফোকাস করা অপরিহার্য।
1. প্রাক-ইনস্টলেশন প্রস্তুতি: প্রয়োজনীয় পরিদর্শন পদক্ষেপ
প্রাক-ইনস্টলেশন প্রস্তুতি অবশ্যই তিনটি মাত্রা কভার করতে হবে—"ভালভ নিজেই, পাইপলাইন পরিবেশ এবং সরঞ্জাম/উপাদান।" যেকোন লিঙ্কে বাদ দিলে লুকানো বিপদ হতে পারে:
ভালভ উপস্থিতি এবং উপাদান অখণ্ডতা পরিদর্শন (পরীক্ষা টিপস সহ):
ফাটল এবং বিকৃতির জন্য নিয়মিত পরীক্ষা-নিরীক্ষার বাইরে, সহায়ক পরীক্ষার জন্য বিশেষ সরঞ্জামগুলি ব্যবহার করুন—ভালভের দেহের প্রাচীরের বেধ পরীক্ষা করার জন্য একটি অতিস্বনক পুরুত্ব পরিমাপক ব্যবহার করুন (দেয়ালের পুরুত্বের বিচ্যুতিটি ডিজাইনের মানের ≤5% হওয়া উচিত; যেমন, 10 মিমি ডিজাইনের প্রাচীরের বেধের জন্য, প্রকৃত বেধটি 9 মিমি চাপ এড়াতে ≥ 9 মিমি চাপ এড়াতে হবে। অসম প্রাচীর বেধ; ভালভ কোর এবং সিটের মধ্যে ফিট গ্যাপ পরীক্ষা করতে একটি ফিলার গেজ ব্যবহার করুন (সাধারণ ভালভের জন্য ফাঁক ≤0.05 মিমি, নির্ভুল ভালভের জন্য ≤0.02 মিমি) সিলিং কার্যক্ষমতা নিশ্চিত করতে; বৈদ্যুতিক ভালভের জন্য, অ্যাকচুয়েটরের ওপেনিং/ক্লোজিং স্ট্রোকের একটি পাওয়ার-অন টেস্ট পরিচালনা করুন (স্ট্রোকের বিচ্যুতি ≤±1% হওয়া উচিত; যেমন, 50 মিমি রেট করা স্ট্রোকের জন্য, প্রকৃত স্ট্রোকটি 49.5-50.5 মিমি হওয়া উচিত) যাতে কম-এ ওপেন/ক্লোভিং থেকে ভুল স্ট্রোক হওয়া রোধ করা যায়। যদি ভালভ নেমপ্লেটের তথ্য (মডেল, চাপের শ্রেণী, উপাদান) নকশার অঙ্কনের সাথে মেলে না, তাহলে ভালভের ভুল ব্যবহার এড়াতে তার চেহারা অক্ষত থাকলেও সরবরাহকারীকে ভালভ ফেরত দিন।
পাইপলাইন প্রাক-চিকিত্সা পরিদর্শন (পরিস্থিতি-নির্দিষ্ট অপারেশন):
পাইপলাইন প্রাক-চিকিত্সা প্রয়োজনীয়তা তরল ধরনের দ্বারা পরিবর্তিত হয়:
পরিষ্কার তরল পরিবহনকারী পাইপলাইনগুলির জন্য (যেমন, বিশুদ্ধ জল, ফার্মাসিউটিক্যাল তরল ওষুধ), উচ্চ চাপের বিশুদ্ধ জল (0.8-1.2MPa) দিয়ে 1-2 ঘন্টার জন্য পাইপলাইনটি ফ্লাশ করুন, তারপরে এটিকে সংকুচিত বায়ু (0.5MPa) দিয়ে শুকিয়ে নিন যাতে কোনও অবশিষ্ট অমেধ্য নেই (সাদা কাগজের ফিলিংয়ে পাইপলাইনটি পরীক্ষা করার জন্য ফিললেটটি পরীক্ষা করে)
উচ্চ-তাপমাত্রার তরল পরিবহনকারী পাইপলাইনগুলির জন্য (যেমন, বাষ্প, উচ্চ-তাপমাত্রা গরম তেল), উচ্চ তাপমাত্রায় গ্রীস কার্বনাইজেশন রোধ করতে পাইপলাইনকে ডিগ্রীজ করুন (কার্বন টেট্রাক্লোরাইড বা ইথানল দিয়ে ভিতরের প্রাচীরটি মুছুন), যা ভালভ সিলিং পৃষ্ঠের সাথে লেগে থাকতে পারে এবং সিলিংকে প্রভাবিত করতে পারে;
ক্ষয়কারী তরল পরিবহনকারী পাইপলাইনগুলির জন্য (যেমন, হাইড্রোক্লোরিক অ্যাসিড, সালফিউরিক অ্যাসিড), অভ্যন্তরীণ প্রাচীরের অ্যান্টি-জারোশন স্তরের (যেমন, প্লাস্টিক-রেখাযুক্ত, রাবার-রেখাযুক্ত স্তর) অখণ্ডতা পরীক্ষা করুন এবং একটি স্পার্ক টেস্টার (15-30kV) ব্যবহার করুন যাতে অ্যান্টি-আর্মের ভোল্টেজ সনাক্ত করা যায়। পিনহোল বিদ্যমান এবং জারা-বিরোধী স্তরটি মেরামত করা দরকার)।
এদিকে, পাইপলাইন ফ্ল্যাঞ্জের সমান্তরাল বিচ্যুতি ≤0.1 মিমি/মি হওয়া উচিত। বিচ্যুতি খুব বড় হলে, ইনস্টলেশনের সময় জোরপূর্বক প্রান্তিককরণ এড়াতে সামঞ্জস্য করতে একটি ফ্ল্যাঞ্জ অ্যালাইনার ব্যবহার করুন।
ইন্সটলেশন টুলস এবং অক্জিলিয়ারী ম্যাটেরিয়ালস (নির্বাচন স্ট্যান্ডার্ড সহ):
টুল নির্বাচন সঠিকভাবে ভালভ প্রকারের সাথে মেলে:
ফ্ল্যাঞ্জ-সংযুক্ত ভালভের জন্য, একটি টর্ক রেঞ্চ প্রস্তুত করুন (নির্ভুলতা শ্রেণী ≥±3%; যেমন, একটি DN100, PN1.6MPa ফ্ল্যাঞ্জ ভালভ ইনস্টল করার জন্য, 0-300N·m পরিসীমা সহ একটি টর্ক রেঞ্চ নির্বাচন করুন) এবং কারের নির্দিষ্টকরণের মান পরীক্ষা করুন। 25°C এ বোল্ট, স্টেইনলেস স্টিলের বোল্টের জন্য রেট করা টর্ক 80-100N·m, ভালো নমনীয়তার কারণে, টর্ক 10%-15% কমিয়ে 72-85N·m করতে হবে);
ঢালাই করা ভালভের জন্য (যেমন, পাওয়ার প্ল্যান্টের জন্য উচ্চ-চাপের গেট ভালভ), একটি TIG ওয়েল্ডার প্রস্তুত করুন (বর্তমান সমন্বয় পরিসীমা 50-300A)। ওয়েল্ডিং রড অবশ্যই ভালভ বডি উপাদানের সাথে মিলবে (যেমন, ক্রোম-মলিবডেনাম অ্যালয় স্টিল ভালভ বডিগুলির জন্য E5015-G ওয়েল্ডিং রডগুলি ব্যবহার করুন৷ ঢালাই করার আগে, রডগুলিকে 350 ডিগ্রি সেলসিয়াসে শুকিয়ে নিন এবং ঢালাইয়ের সময় ছিদ্র রোধ করতে 1-2 ঘন্টা গরম রাখুন);
অক্জিলিয়ারী উপকরণের জন্য, গ্যাসকেটের উপকরণগুলি অবশ্যই কাজের অবস্থার সাথে কঠোরভাবে মেলে: তাপমাত্রার জন্য নমনীয় গ্রাফাইট কম্পোজিট গ্যাসকেট (চাপ প্রতিরোধের ≤4.0MPa) ব্যবহার করুন > 400°C, PTFE gaskets (অ্যাসিড এবং ক্ষার প্রতিরোধী কিন্তু তাপমাত্রা ≤200°C) ক্ষতবিহীন গ্যাসকেট এবং ক্ষতবিহীন গ্যাসকেটের জন্য। উচ্চ-চাপের অবস্থার (>10MPa) জন্য চমৎকার সিলিং কার্যক্ষমতা সহ ইস্পাত স্ট্রিপ এবং গ্রাফাইট স্ট্রিপ।
2. ইনস্টলেশন অপারেশন স্পেসিফিকেশন: বিশদ বিবরণ যা ইনস্টলেশনের গুণমান নির্ধারণ করে
ইনস্টলেশন প্রক্রিয়াটি অবশ্যই "সঠিক প্রান্তিককরণ, এমনকি জোর প্রয়োগ এবং চাপমুক্ত ইনস্টলেশন" এর নীতিগুলি অনুসরণ করতে হবে৷ প্রতিটি অপারেশন ধাপে স্পষ্ট প্রযুক্তিগত মান আছে:
ভালভ ইনস্টলেশনের দিক: কখনই বিপরীত ইনস্টল করবেন না (সহজে বিভ্রান্ত ভালভ সনাক্ত করার পদ্ধতি সহ):
প্রবাহ দিক তীর দ্বারা চিহ্নিত ভালভের বাইরে, কিছু ভালভ সহজেই ইনস্টলেশনের দিকগুলিকে বিভ্রান্ত করে এবং বিশেষ সনাক্তকরণের প্রয়োজন হয়:
ভালভ চেক করুন: লিফ্ট চেক ভালভ (ভালভ ডিস্ক উল্লম্বভাবে উত্তোলন) অবশ্যই অনুভূমিক পাইপলাইনে ইনস্টল করতে হবে যাতে ডিস্কটি উপরের দিকে থাকে; সুইং চেক ভালভ (ভালভ ডিস্কগুলি একটি শ্যাফ্টের চারপাশে ঘোরে) অনুভূমিক বা উল্লম্ব পাইপলাইনে ইনস্টল করা যেতে পারে, ডিস্কটি যে দিক থেকে প্রবাহ প্রবেশ করে তা দিয়ে;
থ্রোটল ভালভ: শঙ্কুযুক্ত বা সুই-আকৃতির কোরগুলির সাথে, এগুলিকে অবশ্যই "নিম্ন-ইন, উচ্চ-আউট" দিকে ইনস্টল করতে হবে (কোরটির নিচ থেকে তরল প্রবেশ করে এবং উপরে থেকে প্রস্থান করে)। বিপরীত ইনস্টলেশন 50% এর বেশি নিয়ন্ত্রণের নির্ভুলতা হ্রাস করে;
চাপ হ্রাসকারী ভালভ: পাইলট-চালিত চাপ হ্রাসকারী ভালভগুলিকে "উচ্চ-চাপ ইন, নিম্ন-চাপ আউট" দিকে ইনস্টল করতে হবে, আউটলেটের অতিরিক্ত চাপ রোধ করতে আউটলেটের পাশে একটি চাপ গেজ ইনস্টল করতে হবে (আউটলেট চাপের 1.5-2 গুণ)।
ইনস্টলেশনের পরে, পরে সহজ পরিদর্শন এবং রক্ষণাবেক্ষণের জন্য একটি মার্কার দিয়ে ভালভের বডিতে প্রবাহের দিকটি চিহ্নিত করুন।
পাইপলাইন এবং ভালভ সারিবদ্ধকরণ: জোরপূর্বক ইনস্টলেশন এড়িয়ে চলুন (বিচ্যুতি সমন্বয় টিপস সহ):
যখন পাইপলাইন এবং ভালভের মধ্যে অক্ষের বিচ্যুতি 0.5 মিমি/মি অতিক্রম করে, তখন পাইপলাইন সমর্থন অবস্থান পরিবর্তন করে সামঞ্জস্য করুন:
ছোট বিচ্যুতির জন্য (0.5-1mm/m), পাইপলাইন সমর্থনের ফিক্সিং বোল্টগুলি আলগা করুন এবং একটি কাকদণ্ড দিয়ে আস্তে আস্তে পাইপলাইনের অবস্থান সামঞ্জস্য করুন। প্রতি 100 মিমি দৈর্ঘ্য সামঞ্জস্যের জন্য, বিচ্যুতি 0.1 মিমি এর মধ্যে নিয়ন্ত্রণ করা উচিত;
বড় বিচ্যুতির জন্য (>1 মিমি/মি), সারিবদ্ধকরণের সঠিকতা নিশ্চিত করতে পাইপলাইনের স্তনবৃন্তটি প্রতিস্থাপন করুন (পাইপলাইনের একটি উপযুক্ত দৈর্ঘ্য কাটুন এবং পুনরায় ঢালাই করুন)।
ইনস্টলেশনের সময়, অক্ষের বিচ্যুতি সনাক্ত করতে এবং চাক্ষুষ বিচারের কারণে সৃষ্ট ত্রুটিগুলি এড়াতে একটি লেজার প্রান্তিককরণ সরঞ্জাম (নির্ভুলতা ±0.01mm/m) ব্যবহার করুন। এদিকে, ভালভের উভয় প্রান্তে পাইপলাইনগুলির জন্য একটি নির্দিষ্ট প্রসারণ ব্যবধান সংরক্ষণ করুন (যেমন, তাপমাত্রা > 100°C সহ পাইপলাইনের জন্য, প্রতি 10 মিটার দৈর্ঘ্যের জন্য একটি 10-15 মিমি ব্যবধান সংরক্ষণ করুন) যাতে ভালভের উপর অতিরিক্ত চাপ সৃষ্টি করা থেকে তাপমাত্রা পরিবর্তনের কারণে পাইপলাইনের প্রসারণ/সংকোচন রোধ করা যায়।
বোল্ট শক্ত করা: এমনকি বল প্রয়োগের মূল বিষয় (ধাপে ধাপে অপারেশন প্রক্রিয়া সহ):
সমান বল প্রয়োগ নিশ্চিত করতে ফ্ল্যাঞ্জ বোল্ট শক্ত করার জন্য তিনটি পদক্ষেপের প্রয়োজন:
প্রাথমিক আঁটসাঁট করা: একটি তির্যক অনুক্রমে রেট করা টর্কের 30% (যেমন, 100N·m রেট করা টর্কের জন্য, প্রাথমিক টর্ক হল 30N·m) একটি তির্যক অনুক্রমে বোল্টগুলিকে শক্ত করতে একটি টর্ক রেঞ্চ ব্যবহার করুন। এই মুহুর্তে, গ্যাসকেটটি সিলিং পৃষ্ঠের সাথে ফিট করতে শুরু করে;
মধ্যবর্তী আঁটসাঁট করা: 15-20 মিনিটের ব্যবধানের পরে (গ্যাসকেটটিকে সম্পূর্ণরূপে বিকৃত করার অনুমতি দেওয়ার জন্য), একই ক্রম অনুসারে বোল্টগুলিকে রেট করা টর্কের (70N·m) 70% এ শক্ত করুন। ফ্ল্যাঞ্জ গ্যাপ পরীক্ষা করতে একটি ফিলার গেজ ব্যবহার করুন (ব্যবধান ≤0.05 মিমি এবং সমানভাবে বিতরণ);
চূড়ান্ত শক্ত করা: আরও 15-20 মিনিট পরে, রেট করা টর্ক (100N·m) বোল্টগুলিকে শক্ত করুন। চূড়ান্ত আঁটসাঁট করার পরে, পরবর্তী টহলের সময় শিথিলতা পরিদর্শনের সুবিধার্থে বোল্টের অবস্থানগুলি চিহ্নিত করুন (বোল্টের উপর একটি সারিবদ্ধ রেখা আঁকুন এবং পেইন্ট দিয়ে ফ্ল্যাঞ্জ করুন)।
বড়-ব্যাসের ফ্ল্যাঞ্জের জন্য (>300 মিমি), অসম্পূর্ণ গ্যাসকেট সংকোচন এবং পরবর্তী ফুটো এড়াতে টাইটনিং চক্রের সংখ্যা (4-5 বার) বাড়ান।
3. ভুল ইনস্টলেশনের সাধারণ পরিণতি: সমস্যাগুলির জন্য সতর্ক থাকতে হবে (দুর্ঘটনার ক্ষেত্রে বিশ্লেষণ সহ)
ভুল ইনস্টলেশনের ফলাফলগুলি প্রায়ই "বিলম্বিত" হয় এবং ইনস্টলেশনের 1-3 মাস পরে প্রদর্শিত হতে পারে। প্রারম্ভিক সতর্কতা অপরিহার্য:
ভালভ জ্যামিং (কেস এবং সমাধান সহ):
একটি শোধনাগার পাইপলাইন এবং ভালভের মধ্যে 1.2 মিমি/মি একটি অক্ষ বিচ্যুতি সহ একটি DN200 গেট ভালভ ইনস্টল করেছে৷ জোরপূর্বক প্রান্তিককরণের কারণে ভালভ স্টেম নমন চাপ সহ্য করে। 2 মাস ব্যবহারের পরে, গেট ভালভ খোলার/বন্ধ করার সময় জ্যামিং অনুভব করে এবং কাজ করার জন্য একটি চিটার বার প্রয়োজন। বিচ্ছিন্নভাবে প্রকাশ করা হয়েছে যে ভালভের স্টেমটি বাঁকানো ছিল (বেন্ডিং ডিগ্রী 0.5 মিমি/মি) এবং ভালভের কোর এবং আসনটি অসমভাবে পরা ছিল। সমাধান: বাঁকানো ভালভ স্টেম প্রতিস্থাপন করুন, একটি ফ্ল্যাঞ্জ অ্যালাইনার দিয়ে পাইপলাইন সারিবদ্ধকরণের সঠিকতা সামঞ্জস্য করুন এবং পুনরায় ইনস্টল করুন। পুনরায় ইনস্টল করার পরে, গেট ভালভ আবার মসৃণভাবে পরিচালিত হয়।
প্রতিরোধ টিপ: ইনস্টলেশনের পরে, জ্যামিং পরীক্ষা করার জন্য ম্যানুয়ালি ভালভটি 3-5 বার পরিচালনা করুন। অস্বাভাবিক হলে, অবিলম্বে প্রান্তিককরণ নির্ভুলতা পরিদর্শন করুন।
সিলিং সারফেস লিকেজ (লিক কারণ তদন্ত পদক্ষেপ সহ):
একটি রাসায়নিক প্ল্যান্ট একটি DN150 গ্লোব ভালভ ইনস্টল করার পরে ফ্ল্যাঞ্জ সংযোগে ক্রমাগত ফুটো অনুভব করেছে। প্রাথমিকভাবে, এটি সামান্য ছিদ্র ছিল, কিন্তু 1 সপ্তাহ পরে ফুটো বেড়ে যায়। তদন্তের পদক্ষেপ: 1. টর্ক রেঞ্চ দিয়ে বোল্টগুলিকে পুনরায় শক্ত করুন এবং কিছু বোল্টে রেটযুক্ত টর্কের মাত্র 50% ছিল (ইনস্টলেশনের সময় অ-তির্যক শক্ত হওয়ার কারণে); 2. ফ্ল্যাঞ্জটি বিচ্ছিন্ন করুন এবং গ্যাসকেটে অসম ইন্ডেন্টেশন পাওয়া গেছে (একদিকে গভীর, অন্য দিকে অগভীর); 3. ফ্ল্যাঞ্জ সিলিং পৃষ্ঠটি পরিদর্শন করুন এবং অবশিষ্ট ঢালাই স্ল্যাগ পাওয়া গেছে (পাইপলাইন পরিষ্কার করা হয়নি)। সমাধান: সিলিং পৃষ্ঠ থেকে ওয়েল্ডিং স্ল্যাগ পরিষ্কার করুন, গ্যাসকেট প্রতিস্থাপন করুন এবং স্ট্যান্ডার্ড টর্ক অনুযায়ী ধাপে ধাপে বোল্টগুলিকে শক্ত করুন। ফাঁস সমস্যা সমাধান করা হয়েছে।
প্রতিরোধ টিপ: ইনস্টলেশনের পরপরই একটি চাপ পরীক্ষা পরিচালনা করুন (পরীক্ষার চাপ কাজের চাপের 1.2-1.5 গুণ, 30 মিনিটের জন্য ধরে রাখুন যাতে কোনও ফুটো না হয়।
ভালভ বডি ড্যামেজ (মেটেরিয়াল পারফরম্যান্স চেঞ্জ টেস্টিং সহ):
একটি পাওয়ার প্ল্যান্ট একটি উচ্চ-তাপমাত্রা, উচ্চ-চাপের গেট ভালভ (উপাদান 12Cr1MoVG) ঢালাইয়ের সময় শীতল করার ব্যবস্থা ছাড়াই ইনস্টল করেছে (ঢালাইয়ের তাপমাত্রা 800° সেন্টিগ্রেডের বেশি ছিল এবং ঢালাই-পরবর্তী কোনো তাপ চিকিত্সা করা হয়নি), ভালভের বডির ঢালাইয়ের জায়গায় আন্তঃগ্রানুলার ক্ষয় সৃষ্টি করে। 6 মাস ব্যবহারের পরে, ভালভ বডির ঢালাই করা জায়গায় একটি ফাটল দেখা দেয় এবং উচ্চ-চাপের বাষ্প ফুটো হয়ে যায়। পরীক্ষায় ঢালাই করা এলাকার কঠোরতা 180HB থেকে 120HB-এ নেমে এসেছে, যা উপাদানের শক্ততা উল্লেখযোগ্যভাবে হ্রাস করেছে। সমাধান: ক্ষতিগ্রস্থ ভালভ বডি প্রতিস্থাপন করুন, ঢালাইয়ের সময় জল ঠান্ডা ব্যবহার করুন (ঢালাইয়ের তাপমাত্রা ≤600°C নিয়ন্ত্রণ করুন), এবং আন্তঃগ্রানানুলার ক্ষয় এড়াতে ঢালাইয়ের পর 2 ঘন্টার জন্য 250°C এ স্ট্রেস রিলিফ ট্রিটমেন্ট করুন।
VI. বিভিন্ন কাজের পরিস্থিতিতে প্রক্রিয়া ভালভের ব্যর্থতাগুলি কীভাবে পরিচালনা করবেন?
প্রক্রিয়া ভালভ ব্যর্থতার জরুরী হ্যান্ডলিং অবশ্যই "প্রথমে নিরাপত্তা, দ্রুত বিচ্ছিন্নতা এবং ক্ষতি কমানোর" নীতিগুলি অনুসরণ করতে হবে। হ্যান্ডলিং পদ্ধতিগুলি কাজের অবস্থার দ্বারা উল্লেখযোগ্যভাবে পরিবর্তিত হয়, দৃশ্যকল্প-নির্দিষ্ট পরিকল্পনার প্রয়োজন হয়।
1. জ্বলনযোগ্য এবং বিস্ফোরক তরল পাইপলাইনে ভালভের ব্যর্থতা: বিচ্ছিন্ন বিপদের উত্সগুলিকে অগ্রাধিকার দিন (বিশদ অপারেশন প্রক্রিয়া সহ)
দাহ্য এবং বিস্ফোরক তরল পাইপলাইনে ভালভ ব্যর্থতার অনুপযুক্ত পরিচালনা বিস্ফোরণ ঘটাতে পারে। পদক্ষেপের কঠোর আনুগত্য অপরিহার্য:
লিকেজ ইমার্জেন্সি হ্যান্ডলিং (লিক রেট দ্বারা শ্রেণীবদ্ধ):
মাইনর লিকস (লিকের হার <5mL/মিনিট, কোন সুস্পষ্ট গ্যাস উদ্বায়ীকরণ নেই): অবিলম্বে ভালভের আপস্ট্রীম এবং ডাউনস্ট্রীম আইসোলেশন ভালভ বন্ধ করুন (স্ট্যাটিক স্পার্ক তৈরি না করার জন্য অপারেশনের সময় অ্যান্টি-স্ট্যাটিক গ্লাভস পরিধান করুন), অন-সাইট বিস্ফোরণ-প্রুফ এক্সহস্ট ফ্যান চালু করুন (এয়ার ভলিউম 0m³/0 মিলিমিটার সনাক্ত করুন) ফুটো ঘনত্ব (যেমন, প্রাকৃতিক গ্যাস লিকেজের ঘনত্ব অবশ্যই ≤0.5% LEL, অর্থাৎ, নিম্ন বিস্ফোরক সীমার 5% হতে হবে)। যদি ঘনত্ব একটি নিরাপদ পরিসরে নেমে যায়, একটি ডেডিকেটেড সিলান্ট (যেমন, বিস্ফোরণ-প্রমাণ PTFE সিলান্ট) দিয়ে অস্থায়ীভাবে লিক পয়েন্টটি সিল করুন এবং উত্পাদন বিরতির সময় পুঙ্খানুপুঙ্খ রক্ষণাবেক্ষণের সময়সূচী করুন;
মাঝারি লিক (লিকের হার 5-50mL/মিনিট, সুস্পষ্ট গ্যাস উদ্বায়ীকরণ): আইসোলেশন ভালভ বন্ধ করা এবং বায়ুচলাচল চালু করার পাশাপাশি, অননুমোদিত কর্মীদের প্রবেশ নিষিদ্ধ করার জন্য সাইটের চারপাশে একটি সতর্কতা জোন (ব্যাসার্ধ ≥10m) সেট করুন। ভালভ বিচ্ছিন্ন করতে বিস্ফোরণ-প্রমাণ সরঞ্জাম ব্যবহার করুন (টুল সংঘর্ষ থেকে স্পার্ক এড়াতে), সিলিং উপাদানগুলি প্রতিস্থাপন করুন এবং পুনরায় ইনস্টল করুন। ইনস্টলেশনের পরে, একটি বায়ুরোধী পরীক্ষা পরিচালনা করুন (পরীক্ষার চাপ কাজের চাপের 1.1 গুণ, 1 ঘন্টা ধরে রাখুন, ফুটো হওয়ার হার ≤0.1%/ঘন্টা);
গুরুতর লিক (লিকের হার>50mL/মিনিট, বা গ্যাসের ঘনত্ব নিম্ন বিস্ফোরক সীমার কাছাকাছি): অবিলম্বে জরুরী প্রতিক্রিয়া পরিকল্পনা সক্রিয় করুন, সমস্ত সাইটের কর্মীদের সরিয়ে দিন, সিস্টেমের প্রধান পাওয়ার সাপ্লাই বন্ধ করুন (বৈদ্যুতিক সরঞ্জাম থেকে স্ফুলিঙ্গ প্রতিরোধ করতে), প্ল্যান্টের ফায়ার স্প্রিংকলার সিস্টেম চালু করুন (এবং জরুরী টিমের সাথে যোগাযোগের তাপমাত্রা কমাতে) (যেমন, ফায়ার ডিপার্টমেন্ট, বিস্ফোরণ-প্রমাণ রক্ষণাবেক্ষণ দল) অন-সাইট পরিচালনার জন্য। স্বাধীনভাবে ভালভ বিচ্ছিন্ন করার চেষ্টা করবেন না।
ভালভ জ্যামিং ইমার্জেন্সি হ্যান্ডলিং (স্ট্যান্ডবাই পাইপলাইন স্যুইচিং টিপস সহ):
যদি ভালভ জ্যাম হয় এবং বন্ধ করতে না পারে, তাহলে 3 মিনিটের মধ্যে স্ট্যান্ডবাই পাইপলাইনে স্যুইচ করুন:
স্ট্যান্ডবাই পাইপলাইনের ইনলেট ভালভটি দ্রুত খুলুন (সম্পূর্ণ খোলা নিশ্চিত করতে হ্যান্ডহুইলটি ঘড়ির কাঁটার বিপরীতে 2-3 ঘোরান);
স্ট্যান্ডবাই পাইপলাইনের আউটলেট ভালভ ধীরে ধীরে খুলুন (হঠাৎ প্রবাহের পরিবর্তন থেকে পাইপলাইনের প্রভাব এড়াতে ডাউনস্ট্রিম ফ্লোমিটার নিরীক্ষণ করুন);
ত্রুটিপূর্ণ পাইপলাইনের ইনলেট ভালভটি বন্ধ করুন (যদি খাঁড়ি ভালভটিও জ্যাম হয়ে থাকে তবে মূল বিচ্ছিন্ন ভালভটি আরও আপস্ট্রিম বন্ধ করুন);
ত্রুটিপূর্ণ পাইপলাইনের ড্রেন ভালভটি খুলুন (অবশিষ্ট তরল নিষ্কাশন করতে এবং জমে-সম্পর্কিত বিপদগুলি প্রতিরোধ করতে ধীরে ধীরে খুলুন)।
স্যুইচ করার পরে, অবিচ্ছিন্ন উত্পাদন নিশ্চিত করতে স্ট্যান্ডবাই পাইপলাইনের চাপ এবং প্রবাহ স্বাভাবিক কিনা তা যাচাই করুন।
2. উচ্চ-তাপমাত্রা এবং উচ্চ-চাপের তরল পাইপলাইনে ভালভের ব্যর্থতা: পোড়া এবং সরঞ্জামের ক্ষতি প্রতিরোধ করুন (সুরক্ষা এবং চাপ উপশম মান সহ)
উচ্চ-তাপমাত্রা এবং উচ্চ-চাপের তরল (তাপমাত্রা >200°C, চাপ >1.6MPa) ফুটো হওয়ার কারণে পোড়া এবং পাইপলাইন ফেটে যেতে পারে। জরুরী ব্যবস্থাপনায় সুরক্ষা এবং চাপ উপশমকে অগ্রাধিকার দিতে হবে:
ভালভ লিকেজ ইমার্জেন্সি হ্যান্ডলিং (প্রতিরক্ষামূলক সরঞ্জাম এবং অস্থায়ী সিলিং পদ্ধতি সহ):
অপারেটরদের অবশ্যই সম্পূর্ণ উচ্চ-তাপমাত্রার প্রতিরক্ষামূলক গিয়ার পরতে হবে: তাপ-প্রতিরোধী গ্লাভস (তাপ-প্রতিরোধী ≥500°C, যেমন, অ্যারামিড গ্লাভস), তাপ-প্রতিরোধী মুখের ঢাল (ঢাল কাচের তাপমাত্রা প্রতিরোধী ≥800°C), এবং উচ্চ-তাপমাত্রার প্রতিরক্ষামূলক পোশাক, কম্পাঙ্কের পোশাক। প্রতিরোধের ≥600°C)। এই পদক্ষেপগুলি অনুসরণ করুন:
আপস্ট্রিম এবং ডাউনস্ট্রিম আইসোলেশন ভালভগুলি ধীরে ধীরে বন্ধ করুন (ওয়াটার হ্যামার এড়াতে প্রতি টার্নে 10-15 সেকেন্ডে বন্ধ করার গতি নিয়ন্ত্রণ করুন - জলের হাতুড়ির চাপ স্বাভাবিক চাপের 3-5 গুণে পৌঁছাতে পারে এবং পাইপলাইনগুলি ক্ষতি করতে পারে);
যদি ফাঁসটি ফ্ল্যাঞ্জ সংযোগে থাকে তবে অস্থায়ী সিলিংয়ের জন্য একটি ডেডিকেটেড ফ্ল্যাঞ্জ সিলিং ক্ল্যাম্প (একটি স্টেইনলেস স্টিল ফ্রেম এবং গ্রাফাইট গ্যাসকেটের সমন্বয়ে গঠিত, চাপ প্রতিরোধ ≤10MPa) ব্যবহার করুন: ফ্ল্যাঞ্জের চারপাশে ক্ল্যাম্পটি ফিট করুন, ফ্ল্যাংয়ের পৃষ্ঠের বিরুদ্ধে শক্তভাবে গ্যাসকেট চাপতে বোল্টগুলি সামঞ্জস্য করুন;
যদি ভালভের বডি ফাটল এবং লিক হয় (বড় ফুটো হার), অবিলম্বে সিস্টেম চাপ রিলিফ ভালভ খুলুন (হঠাৎ চাপ কমে যাওয়া থেকে সরঞ্জামের বিকৃতি এড়াতে চাপ ত্রাণের হার 0.1-0.2MPa/মিনিট নিয়ন্ত্রণ করুন)। একবার চাপ 0.1MPa-এর নিচে নেমে গেলে, প্রধান আইসোলেশন ভালভ বন্ধ করুন এবং ভালভ বডি প্রতিস্থাপন করুন।
পরিচালনার সময়, ভালভের শরীরের তাপমাত্রা নিরীক্ষণ করতে একটি ইনফ্রারেড থার্মোমিটার ব্যবহার করুন (অতিরিক্ত তাপ থেকে সুরক্ষামূলক গিয়ার ব্যর্থতা প্রতিরোধ করতে)। যদি তাপমাত্রা 600 ডিগ্রি সেলসিয়াস অতিক্রম করে, তবে অগ্রসর হওয়ার আগে ভালভ বডিটি প্রথমে (সংকুচিত বায়ু সহ) 300 ডিগ্রি সেলসিয়াসের নিচে ঠান্ডা করুন।
সেফটি ভালভ ফেইলিউর ইমার্জেন্সি হ্যান্ডলিং (ম্যানুয়াল প্রেসার রিলিফ এবং স্ট্যান্ডবাই ভালভ রিপ্লেসমেন্ট প্রসেস সহ):
নিরাপত্তা ভালভ ব্যর্থতা (খোলা বা বন্ধ করতে ব্যর্থতা) উচ্চ-চাপ সিস্টেমে একটি বড় বিপদ। এই হ্যান্ডলিং প্রক্রিয়া অনুসরণ করুন:
অবিলম্বে ম্যানুয়াল প্রেশার রিলিফ ভালভ খুলুন (ধীরে খুলতে হাতের চাকা ঘড়ির কাঁটার দিকে ঘোরান, সিস্টেমের চাপ প্রতি ঘন্টায় 0.5-1.0MPa কমাতে চাপ রিলিফ রেট নিয়ন্ত্রণ করুন), এবং চাপের পরিমাপক নিবিড়ভাবে নিরীক্ষণ করুন যাতে চাপ খুব কম না যায় এবং উত্পাদন ব্যাহত না হয়;
ত্রুটিপূর্ণ সুরক্ষা ভালভের আপস্ট্রিম এবং ডাউনস্ট্রিম আইসোলেশন ভালভগুলি বন্ধ করুন (যদি আইসোলেশন ভালভটি একটি গেট ভালভ হয় তবে হ্যান্ডহুইলটি সম্পূর্ণভাবে বন্ধ করতে ঘোরান এবং দুর্ঘটনাজনিত অপারেশন রোধ করতে এটি লক করুন);
ত্রুটিপূর্ণ সুরক্ষা ভালভটি বিচ্ছিন্ন করুন (ফ্ল্যাঞ্জ সিলিং পৃষ্ঠের ক্ষতি এড়াতে একটি উত্সর্গীকৃত রেঞ্চ ব্যবহার করুন) এবং একটি ক্যালিব্রেটেড স্ট্যান্ডবাই সুরক্ষা ভালভ ইনস্টল করুন (মূলের মতো একই সেট চাপ সহ);
স্ট্যান্ডবাই সেফটি ভালভের আপস্ট্রিম এবং ডাউনস্ট্রিম আইসোলেশন ভালভগুলি ধীরে ধীরে খুলুন, ম্যানুয়াল প্রেসার রিলিফ ভালভটি বন্ধ করুন এবং সিস্টেমের চাপ স্থিতিশীল কিনা তা যাচাই করুন (স্বাভাবিক ওঠানামা পরিসীমা ≤±0.05MPa);
ক্রমাঙ্কনের জন্য একটি পেশাদার প্রতিষ্ঠানে ত্রুটিপূর্ণ সুরক্ষা ভালভ পাঠান (বসন্তের শক্ততা এবং ভালভের কোর সিলিং পৃষ্ঠ পরিদর্শন করুন; ক্লান্ত স্প্রিংগুলি প্রতিস্থাপন করুন এবং জীর্ণ সিলিং পৃষ্ঠগুলিকে পিষুন) পুনঃব্যবহারের আগে।
3. ক্ষয়কারী তরল পাইপলাইনে ভালভের ব্যর্থতা: ক্ষয় ছড়িয়ে পড়া রোধ করুন (নিরপেক্ষকরণ এবং পরিষ্কারের মান সহ)
ক্ষয়কারী তরল ফুটো সরঞ্জামের ক্ষয় এবং মাটি দূষণের কারণ হতে পারে। জরুরী ব্যবস্থাপনায় সুরক্ষা, সংগ্রহ এবং নিরপেক্ষকরণকে অগ্রাধিকার দিতে হবে:
লিকেজ ইমার্জেন্সি হ্যান্ডলিং (প্রতিরক্ষামূলক সরঞ্জাম এবং নিরপেক্ষকরণ পদক্ষেপ সহ):
অপারেটরদের অবশ্যই জারা-প্রতিরোধী প্রতিরক্ষামূলক গিয়ার পরতে হবে: অ্যাসিড-প্রতিরোধী গ্লাভস (যেমন, নাইট্রিল রাবারের গ্লাভস, ঘনীভূত হাইড্রোক্লোরিক অ্যাসিড এবং সালফিউরিক অ্যাসিড প্রতিরোধী), ক্ষয়-প্রতিরোধী পোশাক (যেমন, পিভিসি পোশাক, বেশিরভাগ অ্যাসিড এবং অ্যালকালিস অ্যাসিডের প্রতিরোধী)। এই পদক্ষেপগুলি অনুসরণ করুন:
আপস্ট্রিম এবং ডাউনস্ট্রিম আইসোলেশন ভালভ বন্ধ করুন (ধাতুর সরঞ্জামের ক্ষয় এড়াতে প্লাস্টিকের রেঞ্চ ব্যবহার করুন);
একটি ক্ষয়-প্রতিরোধী পাত্রে ফাঁস হওয়া তরল সংগ্রহ করুন (যেমন, ≥50L ক্ষমতা সম্পন্ন একটি পলিথিন বালতি)। বালতিতে একটি নিরপেক্ষকারী এজেন্ট আগে থেকে যুক্ত করুন (যেমন, ফাঁস হওয়া হাইড্রোক্লোরিক অ্যাসিডকে pH 6-8 তে নিরপেক্ষ করতে সোডিয়াম কার্বনেট দ্রবণ যোগ করুন; সরাসরি নিঃসরণ রোধ করতে লিক হওয়া সোডিয়াম হাইড্রক্সাইডকে pH 6-8 তে নিরপেক্ষ করতে পাতলা হাইড্রোক্লোরিক অ্যাসিড যোগ করুন)
প্রচুর পরিমাণে জল দিয়ে ফুটো জায়গাটি ধুয়ে ফেলুন (ভলিউম ≥10L/m², ধুয়ে ফেলুন সময় ≥5 মিনিট)। একটি ডেডিকেটেড ক্ষয়-প্রতিরোধী বর্জ্য জল শোধনাগার ট্যাঙ্কে ধুয়ে ফেলুন, সরাসরি নর্দমাগুলিতে নয়;
ত্রুটিপূর্ণ ভালভটি বিচ্ছিন্ন করুন (অবশিষ্ট ক্ষয় অপসারণের জন্য ভালভের পৃষ্ঠটি জল দিয়ে ধুয়ে ফেলুন), ভালভের কোর এবং আসনের ক্ষয় পরীক্ষা করুন (যেমন, যদি পিটিং দেখা দেয় তবে স্টেইনলেস স্টিলের কোরগুলি হ্যাস্টেলয় কোর দিয়ে প্রতিস্থাপন করুন), ক্ষতিগ্রস্ত উপাদানগুলি প্রতিস্থাপন করুন এবং পুনরায় ইনস্টল করুন। ইনস্টলেশনের পরে, একটি বায়ুরোধী পরীক্ষা পরিচালনা করুন (নাইট্রোজেন সহ, পরীক্ষার চাপ কাজের চাপের 1.2 গুণ, কোন ফুটো ছাড়াই 30 মিনিট ধরে রাখুন)।
VII. প্রক্রিয়া ভালভের দৈনিক পরিদর্শনের সময় কি ফোকাস করা উচিত? এই পরিদর্শন চেকলিস্ট হাতে রাখুন
প্রতিদিনের পরিদর্শনগুলি অবশ্যই "বিস্তৃত এবং পুঙ্খানুপুঙ্খ" হতে হবে, "ভিজ্যুয়াল পরিদর্শন, টুল টেস্টিং এবং অপারেশন যাচাইকরণ" একত্রিত করে বিপদগুলি অবিলম্বে সনাক্ত করতে হবে। নীচে একটি বিশদ পরিদর্শন চেকলিস্ট রয়েছে, সম্পদ বরাদ্দ অপ্টিমাইজ করার জন্য ভালভের গুরুত্বের (গুরুত্বপূর্ণ বনাম সাধারণ ভালভ) উপর ভিত্তি করে ফ্রিকোয়েন্সি এবং গভীরতা সমন্বয় করা হয়েছে।
1. পরিদর্শন মান ভালভ গুরুত্ব দ্বারা শ্রেণীবদ্ধ
শিল্প ব্যবস্থায়, ভালভগুলিকে ক্রিটিক্যাল ভালভ (যেমন, রিঅ্যাক্টর ফিড ভালভ, স্টিম হেডার সেফটি ভালভ, দাহ্য তরল আইসোলেশন ভালভ) এবং সাধারণ ভালভ (যেমন, সাধারণ কুলিং ওয়াটার গেট ভালভ, ড্রেন ভালভ) এ শ্রেণীবদ্ধ করা হয়। তাদের পরিদর্শন প্রয়োজনীয়তা উল্লেখযোগ্যভাবে পৃথক:
ক্রিটিক্যাল ভালভ (পরিদর্শন ফ্রিকোয়েন্সি: প্রতিদিন একবার, কারো কারো জন্য 24-ঘন্টা পর্যবেক্ষণ):
মৌলিক চেকগুলি ছাড়াও, "উচ্চ-নির্ভুলতা পরীক্ষা" এবং "স্থিতি রেকর্ডিং" যোগ করুন:
ভালভ জুড়ে রিয়েল-টাইম চাপের পার্থক্য নিরীক্ষণ করতে চাপ ট্রান্সমিটার ব্যবহার করুন (যেমন, চুল্লি ফিড গ্লোব ভালভের জন্য, স্বাভাবিক চাপের পার্থক্য ≤0.2MPa হওয়া উচিত; হঠাৎ বৃদ্ধি সম্ভাব্য ভালভ কোর ব্লকেজ নির্দেশ করে) এবং ঘন্টায় চাপের ডেটা রেকর্ড করুন;
বৈদ্যুতিক ভালভের জন্য, অ্যাকচুয়েটর কারেন্ট এবং ভোল্টেজ পরীক্ষা করার জন্য একটি মাল্টিমিটার ব্যবহার করুন (যেমন, 10A রেট করা কারেন্টের জন্য, প্রকৃত কারেন্ট ওঠানামা হওয়া উচিত ≤±0.5A; অস্বাভাবিক কারেন্ট মোটর ব্যর্থতা বা ভালভ কোর জ্যামিং নির্দেশ করে);
প্রতি সপ্তাহে একবার একটি "অফলাইন পরীক্ষা" পরিচালনা করুন: আপস্ট্রিম এবং ডাউনস্ট্রিম আইসোলেশন ভালভগুলি বন্ধ করুন, ভালভের চাপ-পরীক্ষা করুন (কাজের চাপের 1.1 গুণ পরীক্ষা করুন, 1 ঘন্টা ধরে রাখুন), এবং সিলিং কার্যকারিতা পরিদর্শন করুন;
প্রতিটি পরিদর্শনের সময় চাপ, প্রবাহ এবং অপারেশন অনুভূতি নথিভুক্ত করার জন্য একটি "ভালভ স্বাস্থ্য রেকর্ড" স্থাপন করুন। ভালভ বার্ধক্য মূল্যায়ন করতে প্রবণতা বিশ্লেষণ ব্যবহার করুন (যেমন, সিলিং পৃষ্ঠের ফুটোতে 0.1mL/মিনিটের মাসিক বৃদ্ধি নির্দেশ করে যে বার্ধক্যজনিত সীলগুলি সক্রিয় প্রতিস্থাপনের প্রয়োজন)।
সাধারণ ভালভ (পরিদর্শন ফ্রিকোয়েন্সি: প্রতি সপ্তাহে একবার, প্রতি মাসে একবার গভীরভাবে পরিদর্শন):
অপ্রয়োজনীয় পরীক্ষার খরচ কমাতে "বেসিক ফাংশন ভেরিফিকেশন" এর উপর ফোকাস করুন:
সুস্পষ্ট ক্ষয় বা ফুটো জন্য ভালভ বডিটি দৃশ্যত পরিদর্শন করুন এবং অপারেশন হ্যান্ডেলটি অক্ষত আছে কিনা তা পরীক্ষা করুন;
জ্যামিং পরীক্ষা করার জন্য প্রতি মাসে একবার ভালভটি ম্যানুয়ালি পরিচালনা করুন (পুরো খোলা-বন্ধ চক্র)। যদি প্রতিরোধ উল্লেখযোগ্যভাবে বৃদ্ধি পায়, তৈলাক্তকরণ রক্ষণাবেক্ষণ সঞ্চালন;
প্রতি ত্রৈমাসিকে একবার শিথিলতার জন্য ফ্ল্যাঞ্জ বোল্টগুলি পরিদর্শন করুন (বোল্টগুলিকে আলতো করে ঘোরানোর জন্য একটি রেঞ্চ ব্যবহার করুন; বোল্টগুলি 1/4টির বেশি ঘুরলে রেটযুক্ত টর্কের 80% এ পুনরায় শক্ত করুন);
কদাচিৎ ব্যবহৃত ভালভগুলির জন্য (যেমন, ড্রেন ভালভ), প্রতি মাসে একবার (5-10 সেকেন্ডের জন্য) দীর্ঘক্ষণ নিষ্ক্রিয়তা থেকে ভালভের কোর জ্যামিং প্রতিরোধ করতে তাদের খুলুন।
2. পরিদর্শন রেকর্ড এবং সমস্যা হ্যান্ডলিং প্রক্রিয়া
পরিদর্শনগুলি "আনুষ্ঠানিকতা" নয়—প্রমিত রেকর্ডিং এবং ক্লোজড-লুপ হ্যান্ডলিং সময়মত বিপদ সমাধান নিশ্চিত করে:
মূল পরিদর্শন রেকর্ড আইটেম:
"ইলেক্ট্রনিক পেপার ব্যাকআপ" রেকর্ডিং ব্যবহার করুন, সহ:
মৌলিক তথ্য: পরিদর্শন সময়, পরিদর্শক, ভালভ নম্বর, অবস্থান, প্রকার এবং নির্দিষ্টকরণ;
স্ট্যাটাস ডেটা: চাপ (আপস্ট্রিম এবং ডাউনস্ট্রিম মান), তাপমাত্রা (ভালভের শরীরের পৃষ্ঠের তাপমাত্রা), ফুটো (উপস্থিতি/অনুপস্থিতি, ফুটো হার), এবং অপারেশন স্ট্যাটাস (মসৃণ/জ্যাম);
অস্বাভাবিকতা: অসঙ্গতির বিস্তারিত বিবরণ (যেমন, "ভালভ FV-001-এর ফ্ল্যাঞ্জ সংযোগে ড্রপিং, প্রতি 10 সেকেন্ডে 1 ড্রপ") এবং টীকাযুক্ত অবস্থান (অন-সাইট ফটো সহ)।
ম্যানেজারদের রিমোট রিভিউ এবং ট্রেসেবিলিটির জন্য রিয়েল টাইমে ইকুইপমেন্ট ম্যানেজমেন্ট সিস্টেমে রেকর্ড আপলোড করুন।
ক্লোজড-লুপ সমস্যা হ্যান্ডলিং প্রক্রিয়া:
সমস্যার তীব্রতার উপর ভিত্তি করে "শ্রেণীবদ্ধ হ্যান্ডলিং এবং সময়-সীমাবদ্ধ সংশোধন" প্রয়োগ করুন:
জরুরী সমস্যা (যেমন, গুরুতর ফুটো, জ্যামিং প্রতিরোধ অপারেশন):
অবিলম্বে সিস্টেম বন্ধ করুন এবং জরুরী পরিকল্পনা সক্রিয় করুন (জরুরী পরিচালনার জন্য বিভাগ VI পড়ুন);
রক্ষণাবেক্ষণ কর্মীদের 2 ঘন্টার মধ্যে একটি মেরামতের পরিকল্পনা তৈরি করতে এবং 24 ঘন্টার মধ্যে মেরামত সম্পূর্ণ করার জন্য অবহিত করুন;
পুনরায় ব্যবহার শুরু করার আগে মেরামতের পরে চাপ এবং ফাংশন পরীক্ষা পরিচালনা করুন;
মূল কারণগুলি সনাক্ত করতে একটি "ব্যর্থতা বিশ্লেষণ সভা" হোল্ড করুন (যেমন, ভুল ইনস্টলেশন, উপাদানের অমিল) এবং পুনরাবৃত্তি রোধ করুন।
সাধারণ সমস্যা (যেমন, ছোটখাটো ফুটো, অপারেশন প্রতিরোধের বৃদ্ধি):
নথির বিবরণ এবং একটি সংশোধন পরিকল্পনা তৈরি করুন (যেমন, "3 দিনের মধ্যে সম্পূর্ণ তৈলাক্তকরণ");
পরিদর্শকরা সংশোধন যাচাই এবং রেজোলিউশন নিশ্চিত;
যদি সমস্যাগুলি পুনরাবৃত্তি হয় (যেমন, 6 মাসে 3টি ফুটো), ভালভ প্রতিস্থাপনের মূল্যায়ন করুন (যেমন, উপাদান আপগ্রেড, প্রকার পরিবর্তন)।
সম্ভাব্য বিপদ (যেমন, বার্ধক্যজনিত সীল, ছোট ভালভের শরীরের ক্ষয়):
বিপদগুলিকে শ্রেণীবদ্ধ করুন (যেমন, কম ঝুঁকি: 3 মাস বাকি সীল জীবন; মাঝারি ঝুঁকি: 0.1 মিমি ক্ষয় গভীরতা দ্বি-সাপ্তাহিক পুনরায় পরিদর্শন প্রয়োজন);
রেজোলিউশন না হওয়া পর্যন্ত নিয়মিত পুনরায় পরিদর্শন সহ একটি "ঝুঁকির তালিকা"-তে বিপদগুলি ট্র্যাক করুন;
উৎপাদন ব্যাঘাত এড়াতে নির্ধারিত শাটডাউনের সময় কম-ঝুঁকির ঝুঁকির সমাধান করুন।
3. বিশেষ পরিস্থিতির জন্য পরিদর্শন সতর্কতা
নিরাপত্তা এবং নির্ভুলতা নিশ্চিত করতে চরম পরিবেশের জন্য পরিদর্শন পদ্ধতি সামঞ্জস্য করুন:
উচ্চ-তাপমাত্রার পরিবেশ (যেমন, বয়লারের কাছাকাছি, উচ্চ-তাপমাত্রা তেল পাইপলাইন):
উচ্চ-তাপমাত্রার প্রতিরক্ষামূলক গিয়ার পরুন এবং ভালভ বডির সাথে সরাসরি যোগাযোগ এড়ান;
ভালভের শরীরের পৃষ্ঠের তাপমাত্রা পরিমাপ করতে একটি ইনফ্রারেড থার্মোমিটার ব্যবহার করুন (তাপমাত্রার জন্য ≥1m নিরাপদ দূরত্ব বজায় রাখুন >300°C)। যদি তাপমাত্রা ডিজাইনের সীমা অতিক্রম করে (যেমন, 400°C-রেটেড ভালভের জন্য 420°C), সম্ভাব্য অভ্যন্তরীণ ফুটো তদন্ত করুন;
হিটস্ট্রোক প্রতিরোধ করতে উচ্চ-তাপমাত্রার সময় (যেমন, গ্রীষ্মের বিকেল) দীর্ঘ পরিদর্শন এড়িয়ে চলুন।
আর্দ্র/ক্ষয়কারী পরিবেশ (যেমন, বর্জ্য জল শোধনাগার, রাসায়নিক কর্মশালা):
ক্ষয়কারী তরলের সাথে স্লিপ বা ত্বকের সংস্পর্শ রোধ করতে ক্ষয়-প্রতিরোধী পোশাক এবং নন-স্লিপ জুতা পরুন;
লুকানো জায়গাগুলি (যেমন, ভালভের নীচে) ক্ষয় প্রবণ পরিদর্শন করতে একটি টর্চলাইট ব্যবহার করুন;
ব্যবহারের পরে সরঞ্জামগুলিতে মরিচা-বিরোধী তেল প্রয়োগ করুন এবং শুকনো জায়গায় সংরক্ষণ করুন।
উচ্চ-উচ্চতা অপারেশন (যেমন, পাইপ র্যাকে ভালভ):
একটি সম্পূর্ণ শরীরের নিরাপত্তা জোতা পরুন এবং স্থিতিশীল প্ল্যাটফর্মে দাঁড়ান (আবদ্ধ পাইপের উপর হাঁটা এড়িয়ে চলুন);
দূরবর্তী পরিদর্শনের জন্য দূরবীন বা ড্রোন ব্যবহার করুন (সংঘর্ষ এড়াতে 3-5 মিটার দূরত্ব বজায় রাখুন);
একজন অংশীদারের সাথে পরিদর্শন পরিচালনা করুন (একজন ব্যক্তি উচ্চতায় কাজ করছেন, একজন ব্যক্তি মাটিতে পর্যবেক্ষণ করছেন)।
4. পরিদর্শন সরঞ্জাম রক্ষণাবেক্ষণ এবং ক্রমাঙ্কন
টুল নির্ভুলতা সরাসরি পরিদর্শন ফলাফল প্রভাবিত করে. নিয়মিত রক্ষণাবেক্ষণ এবং ক্রমাঙ্কন টুল ত্রুটির কারণে ভুল ধারণা প্রতিরোধ করে:
| টুল টাইপ | উদাহরণ টুল | ক্রমাঙ্কন চক্র | ক্রমাঙ্কন স্ট্যান্ডার্ড/সরঞ্জাম | অনুমোদনযোগ্য ত্রুটি | দৈনিক রক্ষণাবেক্ষণ টিপস |
| চাপ পরীক্ষার সরঞ্জাম | রোজমাউন্ট 3051 প্রেসার ট্রান্সমিটার | 6 মাস | Druck DPI 610 ক্যালিব্রেটর (±0.025%) | ≤±0.1% | ব্যবহারের পরে পরিষ্কার ইন্টারফেস; কম্পন-মুক্ত এলাকায় সংরক্ষণ করুন |
| তাপমাত্রা পরীক্ষার সরঞ্জাম | Fluke 62MAX ইনফ্রারেড থার্মোমিটার | 6 মাস | আমেটেক ড্রাই ব্লক (±0.1°C) | ≤±2°C (200-600°C) | একটি শুকনো কাপড় দিয়ে লেন্স মুছা; তেল দূষণ এড়ান |
| বৈদ্যুতিক পরীক্ষার সরঞ্জাম | Fluke 117C মাল্টিমিটার | 12 মাস | তৃতীয় পক্ষের সার্টিফিকেশন | ≤±1.0% (ভোল্টেজ/কারেন্ট) | টেস্ট লিড থেকে ধুলো উড়িয়ে; হাতে অতিরিক্ত সীসা রাখা |
অষ্টম। প্রক্রিয়া ভালভের ডিকমিশনিং এবং প্রতিস্থাপন: কীভাবে বৈজ্ঞানিকভাবে প্রতিস্থাপনের সময় নির্ধারণ করবেন?
প্রসেস ভালভগুলিকে অবশ্যই ডিকমিশন করতে হবে এবং অবিলম্বে প্রতিস্থাপন করতে হবে যখন তারা তাদের পরিষেবা জীবনের শেষ পর্যায়ে পৌঁছে যায় বা "অতিব্যবহারের" থেকে সুরক্ষা ঝুঁকি এড়াতে উত্পাদন প্রয়োজনীয়তা পূরণ করতে ব্যর্থ হয়। যাইহোক, অনেক এন্টারপ্রাইজের বৈজ্ঞানিক বিচারের মান নেই, যার ফলে হয় অকাল প্রতিস্থাপন (সম্পদ নষ্ট করা) অথবা বিলম্বিত প্রতিস্থাপন (বিপত্তি সৃষ্টি)। নিম্নে ডিকমিশনিং মাপদণ্ড, প্রতিস্থাপন নির্বাচন নীতি এবং ইনস্টলেশন স্পেসিফিকেশন সম্পর্কে নির্দেশিকা রয়েছে।
1. ডিকমিশনিং মানদণ্ড: কখন ভালভ প্রতিস্থাপন করতে হবে?
পরিষেবা জীবন, কর্মক্ষমতা অবনতি, এবং নিরাপত্তা ঝুঁকির উপর ভিত্তি করে ডিকমিশনিংকে ব্যাপকভাবে মূল্যায়ন করুন। কোর ডিকমিশনিং সূচকগুলি ভালভের ধরন অনুসারে পরিবর্তিত হয়:
| ভালভ প্রকার | ডিজাইন লাইফ (বছর) | সার্ভিস লাইফ থ্রেশহোল্ড (বছর, ডিজাইন লাইফের 80%) | ক্রিটিক্যাল কম্পোনেন্ট ডিকমিশনিং স্ট্যান্ডার্ড | সেফটি রিস্ক ডিকমিশনিং স্ট্যান্ডার্ডস (দাহনীয়/বিষাক্ত তরল) |
| গেট/বল ভালভ | 8-12 | ৬.৪-৯.৬ | সীল পরিধান >0.5 মিমি; ভালভ স্টেম জারা>20% প্রাচীর বেধ | অভ্যন্তরীণ ফুটো >2x ANSI ক্লাস ষষ্ঠ মান; জরুরী শাটডাউন >3 সেকেন্ড |
| গ্লোব/সেফটি ভালভ | 6-10 | 4.8-8.0 | ভালভ সিট ফাটল >5 মিমি; নিরাপত্তা ভালভ সেট চাপ বিচ্যুতি >5% | 2 মেরামতের পরে 1 মাসের মধ্যে ফুটো পুনরাবৃত্তি; অপর্যাপ্ত চাপ উপশম |
| ডায়াফ্রাম ভালভ | 3-5 | 2.4-4.0 | ডায়াফ্রাম বার্ধক্য ফাটল; ভালভ শরীরের বিকৃতি >0.2 মিমি/মি | তরল ফুটো ঘটাচ্ছে ডায়াফ্রাম ক্ষতি; প্রবাহকে বিচ্ছিন্ন করতে ব্যর্থতা |
পরিষেবা জীবন অতিক্রম করেছে:
যদি একটি ভালভ টেবিলে "সার্ভিস লাইফ থ্রেশহোল্ড" অতিক্রম করে, একটি সম্পূর্ণ কর্মক্ষমতা পরীক্ষা (চাপ, সিলিং) পরিচালনা করুন যদিও কোনো সুস্পষ্ট ক্ষতি দৃশ্যমান না হয়। পরীক্ষা ব্যর্থ হলে বা কার্যকারিতা>30% অবনতি হলে ডিকমিশন (যেমন, প্রবাহ নিয়ন্ত্রণের নির্ভুলতা ±1% থেকে ±3% এ নেমে আসে)।
গুরুতরভাবে ক্ষতিগ্রস্ত গুরুতর উপাদান:
মেরামতের খরচ একটি নতুন ভালভের 50% এর বেশি হলে ডিকমিশন (যেমন, 0.6 মিমি সিল পরিধান সহ একটি গেট ভালভ যাতে নতুন ভালভের 60% খরচ হয়)।
অনিয়ন্ত্রিত নিরাপত্তা ঝুঁকি:
দাহ্য/বিষাক্ত তরল পাইপলাইনগুলিতে অবিলম্বে ডিকমিশন ভালভগুলি যদি টেবিলের "নিরাপত্তা ঝুঁকির মান" পূরণ করে (যেমন, একটি প্রাকৃতিক গ্যাস ইমার্জেন্সি শাট-অফ ভালভ বন্ধ হতে 4 সেকেন্ড সময় নেয়)।
2. প্রতিস্থাপন নির্বাচনের নীতিগুলি: কীভাবে একটি ভাল-ফিট ভালভ চয়ন করবেন?
"পুরানো মডেল অনুলিপি করা" এড়িয়ে চলুন - আপডেট হওয়া প্রক্রিয়া শর্ত এবং প্রযুক্তিগত অগ্রগতির উপর ভিত্তি করে ভালভ নির্বাচন করুন:
অপারেটিং শর্ত অভিযোজন:
পরিবর্তিত প্রক্রিয়াগুলির জন্য স্পেসিফিকেশন আপগ্রেড করুন (যেমন, 200°C থেকে 300°C তাপমাত্রা বৃদ্ধি করুন: ক্রোম-মলিবডেনাম অ্যালয় স্টিল ভালভ দিয়ে কার্বন স্টিলের গেট ভালভ প্রতিস্থাপন করুন; 1.6MPa থেকে 2.5MPa-তে চাপ বাড়ান: PN1.6 থেকে PN4.0 বল ভালভগুলিতে আপগ্রেড করুন)। তরল সম্পত্তি পরিবর্তনের উপর ভিত্তি করে উপকরণগুলি সামঞ্জস্য করুন (যেমন, জল থেকে সালফারযুক্ত বর্জ্য জলে স্যুইচ করা: ক্ষয় প্রতিরোধ ক্ষমতা বাড়াতে ডুপ্লেক্স স্টেইনলেস স্টীল 2205 ভালভ দিয়ে 304 স্টেইনলেস স্টিল ভালভ প্রতিস্থাপন করুন)।
শক্তি দক্ষতা এবং কর্মক্ষমতা উন্নতি:
কর্মক্ষম শক্তি খরচ কমাতে শক্তি-দক্ষ ভালভগুলিকে অগ্রাধিকার দিন: সাধারণ গ্লোব ভালভগুলিকে কম-প্রবাহ-প্রতিরোধের গ্লোব ভালভ দিয়ে প্রতিস্থাপন করুন (প্রবাহ প্রতিরোধের গুণাঙ্ক 5.0 থেকে 2.0 এ হ্রাস করা হয়েছে, জলের পাম্পের শক্তি খরচ 15%-20% কমানো হয়েছে); ম্যানুয়াল ভালভগুলিকে স্মার্ট পজিশনার দিয়ে সজ্জিত বৈদ্যুতিক ভালভ দিয়ে প্রতিস্থাপন করুন (নিয়ন্ত্রণের নির্ভুলতা ±5% থেকে ±0.5% পর্যন্ত উন্নত হয়েছে, শ্রম খরচ এবং সমন্বয় ত্রুটিগুলি হ্রাস করেছে)।
রক্ষণাবেক্ষণ খরচ হ্রাস:
দীর্ঘমেয়াদী অপারেশনাল খরচ কমাতে সহজ কাঠামো এবং সহজ রক্ষণাবেক্ষণ সহ ভালভ নির্বাচন করুন: প্যাকিং-মুক্ত বেলো গেট ভালভ দিয়ে ঘন ঘন প্যাকিং প্রতিস্থাপনের প্রয়োজন এমন গেট ভালভগুলি প্রতিস্থাপন করুন (প্যাকিং প্রতিস্থাপন চক্র 3 মাস থেকে 3 বছর পর্যন্ত বর্ধিত); পরিধান-প্রতিরোধী সিরামিক-সিল বল ভালভ দিয়ে পরিধানের প্রবণ হার্ড-সিল বল ভালভগুলি প্রতিস্থাপন করুন (সিলিং পৃষ্ঠের পরিষেবা জীবন 1 বছর থেকে 5 বছর বর্ধিত)।
3. প্রতিস্থাপন অপারেশন স্পেসিফিকেশন: নতুন ভালভ ইনস্টলেশন গুণমান কিভাবে নিশ্চিত করবেন?
নতুন ভালভ প্রতিস্থাপন একটি চার-পদক্ষেপের প্রক্রিয়া অনুসরণ করে-"অপসারণ-পরিষ্কার-ইন্সটলেশন-পরীক্ষা"-অনুচিত অপারেশন থেকে কর্মক্ষমতা সমস্যা এড়াতে:
পুরানো ভালভ অপসারণ:
আপস্ট্রিম এবং ডাউনস্ট্রিম আইসোলেশন ভালভ বন্ধ করুন এবং পাইপলাইন থেকে তরল নিষ্কাশন করুন (ড্রেন বা প্রেসার রিলিফ ভালভের মাধ্যমে)। ক্ষয়কারী বা দাহ্য তরলগুলির জন্য, অবশিষ্ট তরল ঘনত্ব ≤0.1% নিশ্চিত করতে কমপক্ষে 30 মিনিটের জন্য নিষ্ক্রিয় গ্যাস (যেমন, নাইট্রোজেন) দিয়ে পাইপলাইনটি পরিষ্কার করুন৷ ফ্ল্যাঞ্জ বোল্টগুলি সরানোর সময়, অসম বল থেকে ফ্ল্যাঞ্জের বিকৃতি এড়াতে "তির্যক, ধাপে ঢিলা" নীতি অনুসরণ করুন। পাইপলাইন ইন্টারফেসের সাথে সংঘর্ষ প্রতিরোধ করে পুরানো ভালভটি মসৃণভাবে তুলতে একটি ক্রেন বা ফর্কলিফ্ট ব্যবহার করুন।
পাইপলাইন পরিষ্কার এবং পরিদর্শন:
উচ্চ-চাপের জল (বা সংকুচিত বায়ু) দিয়ে পাইপলাইনের ইন্টারফেসগুলি অমেধ্য এবং অবশিষ্ট পুরানো গ্যাসকেটগুলি অপসারণ করতে। পাইপলাইনের অভ্যন্তরীণ ব্যাস নতুন ভালভের (বিচ্যুতি ≤±0.5 মিমি) সাথে মেলে তা যাচাই করতে একটি অভ্যন্তরীণ মাইক্রোমিটার ব্যবহার করুন৷ একটি সমতলতা পরীক্ষক (বিচ্যুতি ≤0.1 মিমি/মি) দিয়ে ফ্ল্যাঞ্জ সিলিং পৃষ্ঠের সমতলতা পরীক্ষা করুন; যদি স্ক্র্যাচ বা বিষণ্নতা থাকে তবে একটি গ্রাইন্ডার দিয়ে মেরামত করুন (নাকালের পরে পৃষ্ঠের রুক্ষতা Ra ≤0.8μm অর্জন করুন)।
নতুন ভালভ ইনস্টলেশন:
ইনস্টলেশনের আগে, যাচাই করুন যে নতুন ভালভের মডেল, স্পেসিফিকেশন এবং উপাদান নির্বাচনের প্রয়োজনীয়তার সাথে মেলে। অভ্যন্তরীণ উপাদানগুলির মসৃণ চলাচল নিশ্চিত করতে ভালভের খোলার / বন্ধ করার ক্রিয়াটি পরীক্ষা করুন। ইনস্টলেশনের সময়, নিশ্চিত করুন যে ভালভটি পাইপলাইন অক্ষের সাথে সারিবদ্ধ রয়েছে (বিচ্যুতি ≤0.5 মিমি/মি)। "তির্যক, ধাপে ধাপে শক্ত করা" নীতি অনুসরণ করে ফ্ল্যাঞ্জ বোল্টগুলিকে শক্ত করুন (টর্কের মানগুলির জন্য ভালভ ম্যানুয়াল পড়ুন; যেমন, DN100 এর জন্য 180-200N·m, PN4.0MPa ফ্ল্যাঞ্জ বোল্ট)। বৈদ্যুতিক ভালভের জন্য, অ্যাকচুয়েটর-স্টেম স্ট্রোক অ্যালাইনমেন্ট ক্যালিব্রেট করুন (সম্পূর্ণ খোলা অবস্থায় 100% অ্যাকচুয়েটর সংকেত এবং সম্পূর্ণ বন্ধে 0% নিশ্চিত করুন)।
ইনস্টলেশন পরবর্তী পরীক্ষা:
একটি চাপ পরীক্ষা পরিচালনা করুন (কাজের চাপের 1.2 গুণ পরীক্ষা করুন, কোন ফুটো ছাড়াই 30 মিনিট ধরে রাখুন), একটি সিলিং পরীক্ষা (কাজের চাপের 1.0 গুণে নাইট্রোজেনের সাথে অভ্যন্তরীণ লিক পরীক্ষা, ফুটো হারের সাথে 1 ঘন্টা ধরে রাখুন ≤1×10⁻⁶Pa·m³/s; বহিরাগত ফুটো পরীক্ষা, সাবানের পৃষ্ঠতলের উপর বাহ্যিক ফুটো পরীক্ষা এবং সাবানের উপরিভাগের 30 গুণ পরীক্ষা করুন। মসৃণ অপারেশন এবং সঠিক স্ট্রোক নিশ্চিত করতে ম্যানুয়াল/ইলেকট্রিক ওপেনিং-ক্লোজিং চক্র)। সমস্ত পরীক্ষায় উত্তীর্ণ হওয়ার পরে শুধুমাত্র ভালভটিকে পরিষেবাতে রাখুন এবং ভালভের স্বাস্থ্য রেকর্ড আপডেট করুন।
IX. উপসংহার: প্রক্রিয়া ভালভের জন্য একটি ফুল-লাইফ-সাইকেল ম্যানেজমেন্ট সিস্টেম তৈরি করা
প্রক্রিয়া ভালভের দক্ষ অপারেশন একটি একক লিঙ্ক অপ্টিমাইজ করার উপর নির্ভর করে না তবে একটি "নির্বাচন-ইন্সটলেশন-অপারেশন-রক্ষণাবেক্ষণ-ডিকমিশনিং" পূর্ণ-জীবনচক্র ব্যবস্থাপনা সিস্টেম তৈরি করা প্রয়োজন। "জন্মগত ত্রুটি" এড়ানোর জন্য সুনির্দিষ্ট নির্বাচন থেকে শুরু করে "কঠিন ভিত্তি" স্থাপনের জন্য প্রমিত ইনস্টলেশন, "পরিষেবা জীবন" বাড়ানোর জন্য সূক্ষ্ম রক্ষণাবেক্ষণ এবং "নিরাপদ প্রতিস্থাপন" অর্জনের জন্য বৈজ্ঞানিক ডিকমিশনিং, প্রতিটি লিঙ্ক অবশ্যই ঘনিষ্ঠভাবে সংযুক্ত এবং কঠোরভাবে নিয়ন্ত্রণ করতে হবে।
শিল্প প্রতিষ্ঠানের জন্য, পেশাদার প্রযুক্তিবিদদের (যেমন, ভালভ প্রকৌশলী, অপারেশন এবং রক্ষণাবেক্ষণ টেকনিশিয়ান) সহ একটি নিবেদিত ভালভ ম্যানেজমেন্ট টিম গঠন করা অপরিহার্য, ব্যাপক পরিচালন ব্যবস্থা বিকাশ করা (যেমন, পরিদর্শন পদ্ধতি, রক্ষণাবেক্ষণের মান, ডিকমিশনিং প্রক্রিয়া) এবং ডিজিটাল টুলস (যেমন, সরঞ্জামাদি নিরীক্ষণের জন্য বাস্তব নিয়ন্ত্রণ ব্যবস্থা অর্জনের জন্য)। ভালভ অবস্থা পর্যবেক্ষণ এবং প্রবণতা প্রারম্ভিক সতর্কতা. ইতিমধ্যে, অপারেটর এবং রক্ষণাবেক্ষণ কর্মীদের পেশাদার দক্ষতা উন্নত করার জন্য কর্মীদের প্রশিক্ষণকে শক্তিশালী করুন (যেমন, নিয়মিত ভালভ বিচ্ছিন্নকরণ এবং ত্রুটি নির্ণয়ের প্রশিক্ষণ, পদটি গ্রহণের আগে প্রয়োজনীয় যোগ্যতা সহ) মানবিক ত্রুটি থেকে ব্যর্থতা এড়াতে।
যদিও আকারে ছোট, প্রসেস ভালভগুলি স্থিতিশীল শিল্প সিস্টেম অপারেশন নিশ্চিত করার জন্য একটি "গুরুত্বপূর্ণ লিঙ্ক"। শুধুমাত্র বৈজ্ঞানিক ব্যবস্থাপনা চিন্তা, কঠোর পরিচালন মান, এবং ক্রমাগত প্রযুক্তিগত আপগ্রেডিং- এবং প্রতিটি বিশদে মনোযোগ দেওয়ার মাধ্যমে- এই "অদৃশ্য স্টুয়ার্ড" শিল্প উত্পাদনের নিরাপত্তা, দক্ষতা এবং শক্তির দক্ষতা রক্ষা করে সত্যিই তার ভূমিকা পালন করতে পারে৷