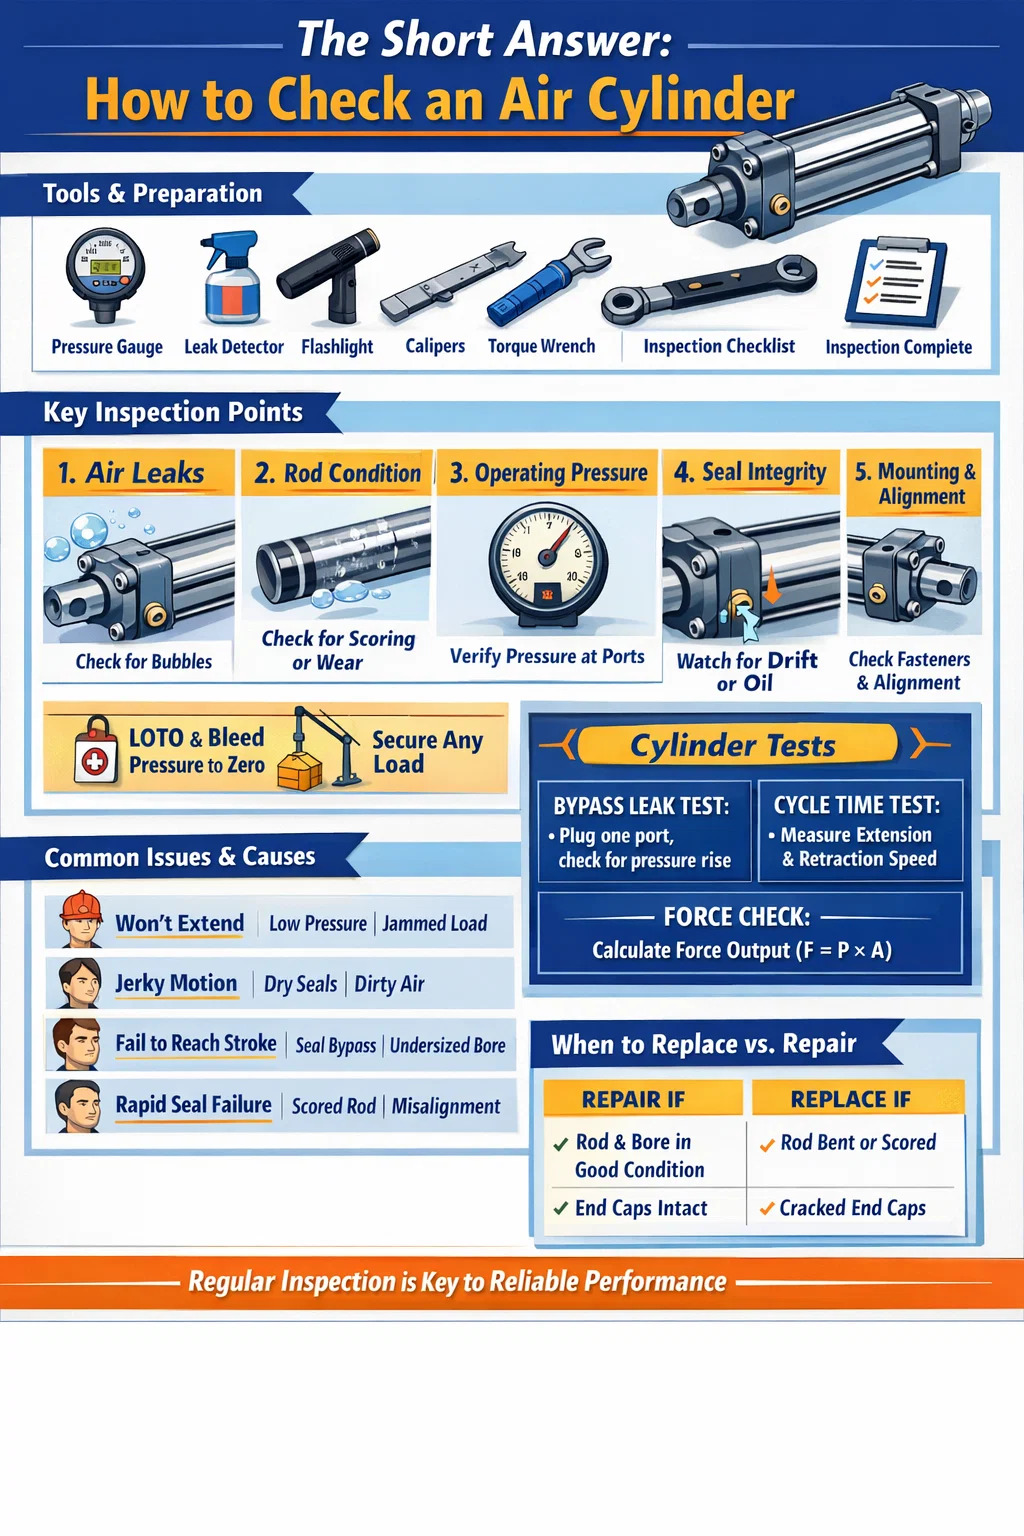


সংক্ষিপ্ত উত্তর: কিভাবে একটি এয়ার সিলিন্ডার চেক করবেন
একটি চেক করতে এয়ার সিলিন্ডার , আপনাকে এটি পাঁচটি মূল এলাকা জুড়ে পরিদর্শন করতে হবে: বায়ু ফুটো, অপারেটিং চাপ, পিস্টন রডের অবস্থা, সীল অখণ্ডতা এবং মাউন্টিং স্থায়িত্ব। একটি স্বাস্থ্যকর বায়ুসংক্রান্ত সিলিন্ডার বিনা দ্বিধায় প্রসারিত এবং মসৃণভাবে প্রত্যাহার করা উচিত, শ্রবণযোগ্য লিক ছাড়াই চাপ ধরে রাখা উচিত এবং কোনও দৃশ্যমান তেলের ছিদ্র বা রড স্কোরিং দেখানো উচিত নয়। যদি এই শর্তগুলির মধ্যে কোনটি ব্যর্থ হয়, সিলিন্ডারটি পরিষেবাতে ফেরত দেওয়ার আগে অবিলম্বে মনোযোগ দেওয়া প্রয়োজন৷
বেশিরভাগ এয়ার সিলিন্ডারের ব্যর্থতা হঠাৎ করে ঘটে না। এগুলি পরিধান, দূষণ বা অনুপযুক্ত তৈলাক্তকরণের মাধ্যমে ধীরে ধীরে বিকাশ লাভ করে। কখন কী সন্ধান করতে হবে এবং কখন দেখতে হবে তা জেনে, আপনি প্রাথমিক পর্যায়ে সমস্যাগুলি ধরতে পারেন — এর আগে তারা মেশিনের ডাউনটাইম, পণ্যের ত্রুটি বা সুরক্ষার ঘটনা ঘটায়। নীচে বর্ণিত পরিদর্শন প্রক্রিয়াটি স্ট্যান্ডার্ড ডাবল-অ্যাক্টিং নিউমেটিক সিলিন্ডার, একক-অভিনয় সিলিন্ডার এবং শিল্প অটোমেশনে ব্যবহৃত বেশিরভাগ কমপ্যাক্ট বা গাইডেড সিলিন্ডারের ক্ষেত্রে প্রযোজ্য।
আপনি শুরু করার আগে সরঞ্জাম এবং প্রস্তুতি
বায়ু সিলিন্ডার স্পর্শ করার আগে, সঠিক সরঞ্জাম সংগ্রহ করুন এবং কাজের এলাকা নিরাপদ করুন। পরিদর্শনের ফলাফল মিস করা বা ভুল পড়া হওয়ার অন্যতম সাধারণ কারণ হল প্রস্তুতি এড়িয়ে যাওয়া।
আপনি কি প্রয়োজন হবে
- ডিজিটাল বা এনালগ প্রেশার গেজ (আপনার সিস্টেমের অপারেটিং রেঞ্জের সাথে মিলে যায়)
- সাবান জলের দ্রবণ বা বাণিজ্যিক ফুটো সনাক্তকরণ স্প্রে
- লিন্ট-মুক্ত কাপড় পরিষ্কার করুন
- টর্চলাইট বা পরিদর্শন বাতি
- ফাস্টেনার নিবিড়তা পরীক্ষা করার জন্য ঘূর্ণন সঁচারক বল রেঞ্চ
- রড ব্যাস পরিমাপের জন্য ক্যালিপার বা মাইক্রোমিটার (বিস্তারিত পরিদর্শনের জন্য)
- রক্ষণাবেক্ষণ লগবুক বা পরিদর্শন চেকলিস্ট ফর্ম
পরিদর্শন আগে নিরাপত্তা পদক্ষেপ
সর্বদা সিলিন্ডার ধারণকারী সার্কিটে সংকুচিত বায়ু সরবরাহ বিচ্ছিন্ন করুন। এয়ার সাপ্লাই ভালভে একটি লকআউট/ট্যাগআউট (LOTO) পদ্ধতি ব্যবহার করুন। সিস্টেমের ম্যানুয়াল এক্সস্ট বা ব্লিড ভালভ ব্যবহার করে ডাউনস্ট্রিম চাপকে শূন্যে ব্লিড করুন। কোনো ফিটিং, পোর্ট বা ফাস্টেনার স্পর্শ করার আগে গেজে শূন্য চাপ নিশ্চিত করুন। এমনকি সামান্য দোকানের চাপেও সংকুচিত বাতাস — সাধারণত 80 থেকে 120 PSI (5.5 থেকে 8.3 বার) — চাপে ফিটিং আলগা হলে গুরুতর আঘাত হতে পারে।
যদি সিলিন্ডারটি একটি উল্লম্ব লোড-ভারিং অ্যাপ্লিকেশনের অংশ হয় (প্রেস হেড, ক্ল্যাম্প বা লিফটিং ফিক্সচার ধারণ করা), যান্ত্রিকভাবে লোডটিকে হতাশামুক্ত করার আগে সমর্থন করুন। পরিদর্শনের সময় লোড ধরে রাখতে একা বায়ুচাপের উপর নির্ভর করবেন না।
এয়ার লিকস পরীক্ষা করা: সবচেয়ে জটিল পদক্ষেপ
বায়ু লিকেজ বায়ুসংক্রান্ত সিলিন্ডারের একক সবচেয়ে সাধারণ ব্যর্থতা মোড। এমনকি একটি ছোট ফুটো ক্রমাগত সংকুচিত বায়ু নষ্ট করে, শক্তির খরচ বাড়ায় এবং অ্যাকচুয়েটর শক্তি হ্রাস করে। 7 বারে 1 মিমি ব্যাসের অরিফিসের মতো ছোট ফুটো প্রতি ঘন্টায় 3,600 লিটারের বেশি মুক্ত বাতাস নষ্ট করতে পারে , শুধুমাত্র বিদ্যুতে বার্ষিক শত শত ডলার খরচ হয় — প্রতি সিলিন্ডার।
বাহ্যিক ফুটো
নিয়ন্ত্রিত, তত্ত্বাবধানে থাকা অবস্থায় সিলিন্ডারে পুনরায় চাপ দিন। সমস্ত বাহ্যিক পৃষ্ঠে সাবান জল বা ফুটো সনাক্তকরণ স্প্রে প্রয়োগ করুন: পোর্ট ফিটিং, টাই রড নাট, শেষ ক্যাপ জয়েন্ট, রড সীল এলাকা (যেখানে পিস্টন রড সামনের ক্যাপ থেকে বেরিয়ে যায়), এবং যে কোনও কুশন সুই ভালভ স্ক্রু। বুদবুদ গঠন এবং বৃদ্ধির জন্য দেখুন। একটি ধীর ফুটো দৃশ্যমান বুদবুদ দেখাতে 10-15 সেকেন্ড সময় নিতে পারে, তাই এই ধাপে তাড়াহুড়ো করবেন না।
রড সীল জোন বিশেষ মনোযোগ দিন। বুদবুদ ক্রমাগতভাবে রডের চারপাশে তৈরি হয় যখন এটি স্ট্রোক করে একটি জীর্ণ রড সীল বা একটি ক্ষতিগ্রস্ত ওয়াইপার সিল নির্দেশ করে। এটি জমে থাকা সিলিন্ডারগুলিতে বিশেষত সাধারণ 5 মিলিয়নেরও বেশি চক্র অথবা নোংরা পরিবেশে কাজ করা হয়েছে যেখানে কণা ঠোঁট সিল পরিধানকে ত্বরান্বিত করে।
অভ্যন্তরীণ ফুটো (বাইপাস লিক)
একটি অভ্যন্তরীণ ফুটো - যেখানে বায়ু পিস্টন সিলগুলিকে বাইপাস করে এবং এক চেম্বার থেকে অন্য চেম্বারে অতিক্রম করে - চাক্ষুষরূপে সনাক্ত করা কঠিন কিন্তু ঠিক ততটাই সমস্যা সৃষ্টি করে। উপসর্গটি সাধারণত ধীরগতি বা প্রবাহিত গতি: সিলিন্ডারটি যখন অবস্থানে থাকা উচিত তখন হামাগুড়ি দেয়, অথবা সঠিক সরবরাহের চাপ সত্ত্বেও এটি সম্পূর্ণরূপে প্রসারিত বা লোডের নিচে প্রত্যাহার করবে না।
বিচ্ছিন্ন না করে বাইপাস লিক পরীক্ষা করতে: স্ট্রোকের শেষে সিলিন্ডারের সাথে উভয় দিকে, একটি পোর্টে চাপ দিন এবং বিপরীত এক্সস্ট পোর্টটি প্লাগ করুন। যদি প্লাগড চেম্বারে চাপ সময়ের সাথে তৈরি হয়, বায়ু পিস্টন অতিক্রম করছে — একটি জীর্ণ পিস্টন সিল নিশ্চিত করে। একটি স্বাস্থ্যকর সিলিন্ডার দেখাতে হবে 60 সেকেন্ডের বেশি সিল করা চেম্বারে শূন্য চাপ বৃদ্ধি .
পরিধান এবং ক্ষতির জন্য পিস্টন রড পরিদর্শন
পিস্টন রড একটি বায়ুসংক্রান্ত সিলিন্ডারের সবচেয়ে উন্মুক্ত উপাদানগুলির মধ্যে একটি। এটি প্রতিটি এক্সটেনশন স্ট্রোকে আশেপাশের পরিবেশের সংস্পর্শে কয়েক হাজার বার ভিতরে এবং বাইরে ঘুরতে থাকে। এমনকি রডের উপরিভাগের একটি ছোটখাট ত্রুটিও রড সিল পরিধানকে ত্বরান্বিত করবে — যা একটি সাধারণ সীল প্রতিস্থাপনকে বারবার রক্ষণাবেক্ষণ চক্রে পরিণত করবে।
ভিজ্যুয়াল রড পরিদর্শন
একটি লিন্ট-মুক্ত কাপড় দিয়ে রডটি পরিষ্কার করুন এবং ভাল আলোতে এর সম্পূর্ণ উন্মুক্ত দৈর্ঘ্য পরীক্ষা করুন। সন্ধান করুন:
- স্কোরিং বা স্ক্র্যাচ — রড অক্ষ বরাবর চলমান অনুদৈর্ঘ্য স্ক্র্যাচগুলি বায়ুকে রড সীল অতিক্রম করার অনুমতি দেয় এবং অবিলম্বে রড প্রতিস্থাপন বা পুনরায় পলিশ করার কারণ হয়।
- ক্ষয় বা পিটিং — ক্রোম-প্লেটেড রডগুলিতে মরিচা দাগ বা পিটিং সিলের যোগাযোগের পৃষ্ঠকে ভেঙে দেয়। এমনকি হালকা পৃষ্ঠের মরিচা যা মুছে যায় না তা একটি সতর্কতা চিহ্ন।
- গর্ত বা সমতল দাগ - এইগুলি একটি বাহ্যিক প্রভাব নির্দেশ করে। একটি বাঁকানো বা ডেন্টেড রড রড সিল এবং বুশিংয়ের উপর অসম সাইড লোডিং তৈরি করে।
- রড পৃষ্ঠের উপর তেল ফিল্ম - লুব্রিকেটেড সিস্টেমে লুব্রিকেন্টের একটি হালকা, পরিষ্কার ফিল্ম স্বাভাবিক। ভারী তেল কান্নাকাটি বা ফোঁটা ফোঁটা একটি প্রস্ফুটিত রড সীল নির্দেশ করে।
মাত্রিক চেক
নির্ভুল অ্যাপ্লিকেশনে বা সাইড-লোডিংয়ের সন্দেহযুক্ত সিলিন্ডারগুলির জন্য, ক্যালিপার দিয়ে এর দৈর্ঘ্য বরাবর একাধিক পয়েন্টে রডের ব্যাস পরিমাপ করুন। প্রস্তুতকারকের নামমাত্র রডের ব্যাস এবং সহনশীলতার সাথে তুলনা করুন। বেশিরভাগ স্ট্যান্ডার্ড ISO 15552 এয়ার সিলিন্ডারগুলি h8 বা h9 সহনশীলতার সাথে শক্ত এবং ক্রোম-প্লেটেড স্টিলের রড ব্যবহার করে — এর জন্য 25 মিমি নামমাত্র রড, গ্রহণযোগ্য ব্যাস পরিসীমা প্রায় 24.967 মিমি থেকে 24.987 মিমি . যেকোন পরিমাপযোগ্য টেপার, ডিম্বাকৃতি বা আন্ডারসাইজ রিডিং পরিধানের ইঙ্গিত দেয় যা সিলিংয়ের সাথে আপস করবে।
রড সোজাতা পরীক্ষা
সরানো রডটি একটি সমতল পৃষ্ঠের প্লেট বা ভি-ব্লকের উপর রাখুন এবং ধীরে ধীরে এটি রোল করুন। যেকোন দৃশ্যমান ডবল বা উচ্চ দাগ নমন নির্দেশ করে। বিকল্পভাবে, একটি চৌম্বক বেসে একটি ডায়াল নির্দেশক মাউন্ট করুন এবং এটি ঘোরানোর সময় রডের দৈর্ঘ্য বরাবর ঝাড়ু দিন। সর্বোচ্চ রানআউট রডের দৈর্ঘ্যের প্রতি 100 মিমি প্রতি 0.05 মিমি একটি সাধারণ গ্রহণযোগ্যতা মানদণ্ড। বাঁকানো রডগুলি অবশ্যই প্রতিস্থাপন করতে হবে — বায়ুসংক্রান্ত সিলিন্ডার রডগুলির জন্য সোজা করা গ্রহণযোগ্য নয়।
অপারেটিং চাপ এবং সিলিন্ডার কর্মক্ষমতা পরীক্ষা করা হচ্ছে
এমনকি যদি একটি এয়ার সিলিন্ডার কোনো বাহ্যিক ফুটো এবং একটি পরিষ্কার রড না দেখায়, তবুও এটি স্পেসিফিকেশনের নিচে কাজ করছে। চাপ এবং চক্র আচরণ পরীক্ষা আপনাকে একটি কার্যকরী ছবি দেয় যা সম্পূর্ণরূপে ভিজ্যুয়াল চেক প্রদান করতে পারে না।
সরবরাহ চাপ যাচাইকরণ
ব্যবহারিক হিসাবে সিলিন্ডার পোর্টের কাছাকাছি একটি ক্যালিব্রেটেড গেজ সংযুক্ত করুন - যদি সম্ভব হয় সরাসরি ইনলেট ফিটিং এ। সাধারণত সিলিন্ডার সাইকেল চালানোর সাথে, প্রসারিত এবং প্রত্যাহার উভয় পোর্টে চাপ রেকর্ড করুন। আবেদনের জন্য নির্দিষ্ট অপারেটিং চাপের সাথে এই রিডিংগুলির তুলনা করুন।
এর চেয়ে বেশি চাপ কমেছে রেগুলেটর সেটপয়েন্ট এবং সিলিন্ডার ইনলেটের মধ্যে 10-15% গতির সময় সার্কিটে অত্যধিক প্রবাহ সীমাবদ্ধতার পরামর্শ দেয় — একটি আংশিকভাবে আটকে থাকা ফ্লো কন্ট্রোল ভালভ, একটি আন্ডারসাইজড সাপ্লাই লাইন, বা এক্সস্ট সাইডে একটি ফাউলড সাইলেন্সার/মাফলার। এই ধরনের চাপের অনাহারে যান্ত্রিকভাবে সাউন্ড সিলিন্ডারের সাথেও মন্থর গতি হয়।
গতি এবং চক্র সময় পরিমাপ
স্টপওয়াচ বা মেশিনের পিএলসি সাইকেল কাউন্টার দিয়ে সম্পূর্ণ এক্সটেনশন এবং প্রত্যাহার স্ট্রোকের সময় করুন। মূল কমিশনিং ডেটা বা আপনার অপারেটিং চাপে প্রস্তুতকারকের প্রত্যাশিত চক্র সময়ের সাথে তুলনা করুন। একটি সিলিন্ডার যা 0.4 সেকেন্ডে 200 মিমি স্ট্রোক সম্পূর্ণ করত কিন্তু এখন 0.7 সেকেন্ড সময় নেয় — চাপ বা লোডের কোনও পরিবর্তন ছাড়াই — অভ্যন্তরীণ পরিধান, সিল স্টিকশন বা লুব্রিকেশন ব্যর্থতা দেখাচ্ছে।
জোর করে আউটপুট চেক করুন
একটি বায়ুসংক্রান্ত সিলিন্ডারের তাত্ত্বিক আউটপুট শক্তি হিসাবে গণনা করা হয়:
F = P × A , যেখানে F হল বল (নিউটন), P হল চাপ (Pa), এবং A হল পিস্টন এলাকা (m²)।
একটি 63 মিমি বোরের সিলিন্ডারের জন্য 6 বার (600,000 Pa), তাত্ত্বিক প্রসারিত বল প্রায় 1,870 N (190 kgf) . অনুশীলনে, রড সিলের ঘর্ষণ, নিষ্কাশনের দিকে পিছনের চাপ এবং যেকোন যান্ত্রিক প্রান্তিককরণ সমস্যা দ্বারা প্রকৃত শক্তি হ্রাস পায়। যদি আপনার সিলিন্ডার লোডগুলি সরাতে ব্যর্থ হয় যা আগে কোনও সমস্যা ছাড়াই পরিচালনা করা হয়েছিল, এই গণনাটি আপনাকে সমস্যাটি অপর্যাপ্ত সরবরাহ চাপ বা যান্ত্রিক অবক্ষয় কিনা তা নির্ধারণ করতে সহায়তা করে।
| বোরের আকার (মিমি) | পিস্টন এলাকা (cm²) | 6 বার (N) এ বল প্রসারিত করুন | 6 বারে বল প্রসারিত করুন (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1,178 | 120 |
| 63 | 31.17 | 1,870 | 191 |
| 80 | 50.27 | 3,016 | 308 |
| 100 | 78.54 | 4,712 | 480 |
সীল পরিদর্শন: কখন বিচ্ছিন্ন না করে প্রতিস্থাপন করতে হবে
সীলগুলি যে কোনও বায়ুসংক্রান্ত সিলিন্ডারের মধ্যে সবচেয়ে পরিধান-প্রবণ উপাদান। পিস্টন সীল, রড সীল এবং ওয়াইপার সীল সময়ের সাথে সাথে তাপ সাইক্লিং, দূষণ এবং কম্প্রেশন এবং এক্সটেনশনের শারীরিক চাপের কারণে অবনতি হয়। অনেক প্রযুক্তিবিদ সীল প্রতিস্থাপন করতে ব্যর্থ হওয়া পর্যন্ত অপেক্ষা করেন — কিন্তু ততক্ষণে, ফুটো হওয়া সীল প্রায়ই পার্শ্ববর্তী উপাদানগুলিকে ক্ষতিগ্রস্ত করেছে।
রড সিল পরিধানের চিহ্ন (বিচ্ছিন্ন করা ছাড়াই দৃশ্যমান)
- সামনের ক্যাপের ঠিক বাইরে রডের পৃষ্ঠে তৈলাক্ত অবশিষ্টাংশ বা ভেজা চেহারা
- এক্সটেনশনে রডের উপর দিয়ে বাতাস প্রবাহিত হচ্ছে (রড সিল এলাকার কাছে আপনার হাত দিয়ে শ্রবণযোগ্য বা সনাক্তযোগ্য)
- রডের উপর ময়লা এবং ঘামাচি জমে যা মেশিনে অন্য কোথাও নেই — এটি ইঙ্গিত দেয় যে ওয়াইপার সিলটি আর প্রত্যাহার করার সময় রডটি পরিষ্কার করছে না
পিস্টন সিল পরিধানের লক্ষণ (আচরণ থেকে অনুমান করা হয়েছে)
- কোনো নির্দেশিত গতি ছাড়াই সিলিন্ডারটি লোডের নিচে ধীরে ধীরে প্রবাহিত হয়
- সিলিন্ডার একটি আবদ্ধ অবস্থান ধরে রাখতে ব্যর্থ হয়, এটি বজায় রাখার জন্য ক্রমাগত বায়ুচাপ প্রয়োজন
- সঠিক সরবরাহের চাপ সত্ত্বেও শক্তির আউটপুট হ্রাস - বায়ু পিস্টনকে ধাক্কা দেওয়ার পরিবর্তে বাইপাস করছে
- অনিয়মিত বা ঝাঁকুনি গতি — যাকে কখনও কখনও "স্টিক-স্লিপ" বলা হয় — পিস্টন সীল অসমভাবে পরার কারণে অসম সীল ঘর্ষণ দ্বারা সৃষ্ট
সীল উপাদান এবং তাপমাত্রা বিবেচনা
স্ট্যান্ডার্ড বায়ুসংক্রান্ত সিলিন্ডার সিলগুলি এনবিআর (নাইট্রিল রাবার) থেকে তৈরি করা হয়, প্রায় জন্য রেট করা হয় -20°C থেকে 80°C . উচ্চ-তাপমাত্রার পরিবেশে — ওভেন, অটোক্লেভ বা গরম-ফর্মিং প্রেসের কাছাকাছি — এই সিলগুলি অকালেই ব্যর্থ হয়। যদি গরম পরিবেশে এক বছরেরও কম সময়ের মধ্যে আপনার সিলিন্ডার বারবার সীল দিয়ে পুড়ে যায়, তাহলে ফিক্সটি পিটিএফই বা ভিটন সিলে আপগ্রেড হচ্ছে, ঘন ঘন প্রতিস্থাপন নয়। ভিটন সীলগুলি সাধারণত পর্যন্ত একটানা তাপমাত্রা পরিচালনা করতে পারে 200°C .
সিলিন্ডার মাউন্ট এবং প্রান্তিককরণ পরীক্ষা করা হচ্ছে
অকাল এয়ার সিলিন্ডারের ব্যর্থতার একটি বড় শতাংশের জন্য দুর্বল মাউন্টিং দায়ী। যখন একটি সিলিন্ডার তার লোড পাথের সাথে মিসলাইন করা হয়, তখন প্রতিটি স্ট্রোক রড এবং রড বুশিং এর পাশে সাইড লোডিং তৈরি করে। এটি রড সিল পরিধানকে ত্বরান্বিত করে, সময়ের সাথে পিস্টন রডকে নম করতে পারে এবং অবশেষে ব্যারেল বোরকে ক্ষতিগ্রস্থ করে।
মাউন্টিং এ কি পরীক্ষা করতে হবে
- মাউন্ট ফাস্টেনার টর্ক — টর্ক রেঞ্চ দিয়ে সমস্ত টাই রড নাট, ফ্ল্যাঞ্জ বোল্ট এবং ফুট-মাউন্ট স্ক্রু পরীক্ষা করুন। সময়ের সাথে সাথে, কম্পন ফাস্টেনারগুলিকে আলগা করে। একটি আলগা শেষ টুপি ক্যাপ জয়েন্টে একটি বায়ু ফুটো তৈরি করতে পারে; একটি আলগা ফুট মাউন্ট স্ট্রোকের সময় সিলিন্ডার দোলাতে পারে, গতিশীল ভুল-সংযুক্তি তৈরি করতে পারে।
- রড শেষ সংযোগ — ক্লিভিস পিন, রড আই, বা পুরুষ/মহিলা রড শেষ থ্রেড সংযোগ পরিদর্শন করুন। ক্লেভিস পিনের গর্তে পরিধান কৌণিক মিসলাইনমেন্টের একটি চিহ্ন। ক্লিভিস বা রডের প্রান্তটি অবাধে পিভট করা উচিত কিন্তু লক্ষণীয় রেডিয়াল প্লে ছাড়াই।
- সিলিন্ডার শরীরের সোজাতা — সিলিন্ডার বডি বরাবর দৃষ্টিপাত করুন এবং চালিত লোডের গতির দিকের সাথে তুলনা করুন। সিলিন্ডারের অক্ষ এবং লোড পাথের মধ্যে যেকোন দৃশ্যমান কোণ ভুল সংযোজন নির্দেশ করে। এমনকি একটি 200 মিমি স্ট্রোক সিলিন্ডারে একটি 1° মিসলাইনমেন্ট রডের প্রান্তে আনুমানিক 3.5 মিমি পাশ্বর্ীয় স্থানচ্যুতি তৈরি করে — পরিমাপযোগ্য সাইড লোড তৈরি করার জন্য যথেষ্ট।
- বিরোধী ঘূর্ণন ডিভাইস — নির্দেশিত বা নন-ঘূর্ণায়মান সিলিন্ডারে, অ্যান্টি-ঘূর্ণন কীওয়ে বা বাহ্যিক গাইড রড অক্ষত আছে এবং পরিধান করা হয়নি তা পরীক্ষা করুন। একটি ব্যর্থ অ্যান্টি-ঘূর্ণন বৈশিষ্ট্য পিস্টন রডকে লোডের নিচে ঘুরতে দেয়, মোচড় দেয় এবং এর সাথে সংযুক্ত পায়ের পাতার মোজাবিশেষ এবং সেন্সরগুলিকে ক্ষতিগ্রস্ত করে।
মাউন্ট বন্ধনী এবং সমর্থন গঠন
সিলিন্ডার মাউন্ট করা বন্ধনী বা ফ্রেম পরিদর্শন করুন। ঢালাই করা বন্ধনীতে ফাটল, দীর্ঘায়িত বোল্টের ছিদ্র, বা বিকৃত মাউন্টিং প্যাডগুলি নির্দেশ করে যে সিলিন্ডারটি শক লোডগুলিকে শোষণ করছে যার জন্য এটি ডিজাইন করা হয়নি। এই কাঠামোগত সমস্যাগুলি অবশ্যই সংশোধন করা উচিত - শুধুমাত্র সিলিন্ডার নিজেই নয়। একটি ফাটল বা বিকৃত বন্ধনীতে একটি নতুন সিলিন্ডার ইনস্টল করা স্বাভাবিক পরিষেবা জীবনের একটি ভগ্নাংশে একই ব্যর্থতা তৈরি করবে।
কুশন, বন্দর, এবং শেষ-অফ-স্ট্রোক আচরণ পরিদর্শন করা
অনেক বায়ুসংক্রান্ত সিলিন্ডার অভ্যন্তরীণ কুশন দিয়ে সজ্জিত থাকে — প্রতিটি প্রান্তের ক্যাপে সামঞ্জস্যযোগ্য সুই ভালভ যা স্ট্রোকের শেষের কাছাকাছি নিষ্কাশন প্রবাহকে সীমাবদ্ধ করে, প্রভাব রোধ করতে পিস্টনকে মসৃণভাবে কমিয়ে দেয়। যখন কুশন ব্যর্থ হয় বা ভুলভাবে সেট করা হয়, পিস্টন প্রতিটি চক্রের শেষ ক্যাপের বিরুদ্ধে শক্ত হাতুড়ি দেয়। সময়ের সাথে সাথে, এটি শেষ টুপিতে ধাতব ক্লান্তি সৃষ্টি করে, টাই রডগুলিকে আলগা করে এবং ব্যারেল ফাটতে পারে।
কুশন সামঞ্জস্য পরীক্ষা করা হচ্ছে
সাধারণত সিলিন্ডার সাইকেল চালানোর সাথে, স্ট্রোকের শেষের অবনতির জন্য শুনুন এবং দেখুন। একটি সঠিকভাবে কুশনযুক্ত সিলিন্ডারটি লক্ষণীয়ভাবে ধীর হওয়া উচিত এবং একটি মৃদু থামার সাথে স্ট্রোকের শেষে পৌঁছানো উচিত - একটি শক্ত ধাক্কা নয়। আপনি যদি স্ট্রোকের শেষে মেটাল-অন-মেটাল ইমপ্যাক্ট শুনতে পান, কুশনের সুই অনেক দূরে খোলা থাকে (অপর্যাপ্ত সীমাবদ্ধতা প্রদান করে) বা শেষ ক্যাপের ভিতরের কুশন সিলটি জীর্ণ হয়ে গেছে এবং প্রতিস্থাপনের জন্য আলাদা করার প্রয়োজন হয়।
কুশন সুই ভালভকে এক সময়ে এক চতুর্থাংশ বাঁক সামঞ্জস্য করুন এবং প্রভাবটি পর্যবেক্ষণ করুন। লক্ষ্য হল একটি "বাউন্স ব্যাক" ইফেক্ট তৈরি না করেই সবচেয়ে নরম সম্ভাব্য স্টপ - যেখানে অত্যধিক সীমাবদ্ধতার কারণে স্ট্রোক শেষ হওয়ার ঠিক আগে সিলিন্ডার বন্ধ হয়ে যায়। বেশিরভাগ নির্মাতারা একটি কুশন সামঞ্জস্য করার পরামর্শ দেন যা পিস্টনকে প্রায় 5-15 মিমি ভ্রমণে বিশ্রাম দেয় যান্ত্রিক থামার আগে।
এয়ার পোর্ট এবং ফিটিং চেক করা হচ্ছে
সমস্ত থ্রেডেড এয়ার পোর্ট সংযোগ পরিদর্শন করুন। ক্ষতিগ্রস্ত থ্রেড, ক্রস-থ্রেডেড ফিটিং বা ফাটল পুশ-ইন ফিটিং বডিগুলি দেখুন। অ্যালুমিনিয়ামের শেষ ক্যাপগুলিতে বারবার সরানো এবং পুনরায় ইনস্টল করা একটি ফিটিং অবশেষে থ্রেডগুলিকে ছিঁড়ে ফেলবে — যদি এটি তাড়াতাড়ি সনাক্ত করা হয়, একটি থ্রেড সন্নিবেশ (হেলিকয়েল) শেষ ক্যাপটি প্রতিস্থাপন না করেই পোর্টটি মেরামত করতে পারে। চাপের মধ্যে ফিটিং বের না হওয়া পর্যন্ত রেখে দিলে, সম্পূর্ণ শেষ ক্যাপটি সাধারণত প্রতিস্থাপন করতে হবে।
এক্সস্ট পোর্টগুলিতে মাফলার এবং সাইলেন্সারগুলি আটকে নেই তা পরীক্ষা করুন। একটি অবরুদ্ধ নিষ্কাশন পিছনের চাপ তৈরি করে যা সিলিন্ডার গতির বিরোধিতা করে, কার্যকর বল হ্রাস করে এবং চক্রের সময়কে ধীর করে। নোংরা পরিবেশে, নিষ্কাশন মাফলার পরিষ্কার বা প্রতিস্থাপন করা উচিত 6 থেকে 12 মাস একটি আদর্শ রক্ষণাবেক্ষণ আইটেম হিসাবে।
তৈলাক্তকরণ পরীক্ষা: তেল-মুক্ত বনাম লুব্রিকেটেড সিলিন্ডার
আধুনিক বায়ুসংক্রান্ত সিলিন্ডারগুলিকে ক্রমবর্ধমানভাবে তেল-মুক্ত ইউনিট হিসাবে ডিজাইন করা হচ্ছে — স্ব-তৈলাক্তকরণকারী PTFE-সংযুক্ত সিল এবং বুশিংগুলি ব্যবহার করে যাতে বাহ্যিক তৈলাক্তকরণের প্রয়োজন হয় না। পুরানো সিস্টেম এবং ভারী-শুল্ক সিলিন্ডার, তবে, বায়ু প্রবাহে তেলের নিয়ন্ত্রিত কুয়াশা সরবরাহ করার জন্য সাধারণত বায়ু বর্তনীতে একটি লাইন লুব্রিকেটর (অয়লার) উপর নির্ভর করে।
লুব্রিকেটেড সিলিন্ডার সিস্টেমের জন্য
- লুব্রিকেটর বাটি তেলের স্তর পরীক্ষা করুন। একটি শুকনো লুব্রিকেটর অকাল সীল পরিধানের সবচেয়ে সাধারণ কারণগুলির মধ্যে একটি। প্রস্তুতকারক-নির্দিষ্ট তেলের ধরন দিয়ে রিফিল করুন - সাধারণত ISO VG 32 টারবাইন তেল বা সমতুল্য . ভারী মেশিন তেল ব্যবহার করবেন না; ফোঁটাগুলি কার্যকরভাবে বায়ু সার্কিটের মাধ্যমে ভ্রমণ করার জন্য খুব বড়।
- লুব্রিকেটর ড্রিপ রেট পরীক্ষা করুন — সাধারণত সেট করা হয় প্রতি 10 স্ট্যান্ডার্ড কিউবিক ফুট (SCF) বায়ু প্রবাহে 1 ড্রপ , বা সিলিন্ডার প্রস্তুতকারকের দ্বারা নির্দিষ্ট করা। খুব কম তেল পরিধান কারণ; অত্যধিক তেল ভালভ বডি এবং সিলিন্ডারে তেল জমে, যা আটকে যায় এবং দূষিত হয়।
- যদি সিস্টেমটি একটি বর্ধিত সময়ের জন্য তেল ছাড়াই চলমান থাকে, তবে কেবল লুব্রিকেটর রিফিল করবেন না এবং পুনরায় কাজ শুরু করবেন না। তৈলাক্তকরণ ছাড়াই চলমান শুকনো সীলগুলিতে মাইক্রো-টিয়ার তৈরি হতে পারে যা তেল পুনরুদ্ধার করার পরে সঠিকভাবে পুনরায় সিল করবে না।
তেল-মুক্ত সিলিন্ডারের জন্য
তেল-মুক্ত সিলিন্ডার কখনোই লুব্রিকেটরের নিচের দিকে ব্যবহার করা উচিত নয়। শুষ্ক বায়ু অপারেশনের জন্য ডিজাইন করা সিলিন্ডারে তেল প্রবেশ করানো PTFE সীলগুলিকে দূষিত করে, নির্দিষ্ট সীল পদার্থগুলিকে ফুলে যায় এবং বায়ুবাহিত ধূলিকণাকে আকর্ষণ করে যা ব্যারেলের ভিতরে একটি ঘর্ষণকারী পেস্টে পরিণত হয়। আপনার সুবিধার একটি কেন্দ্রীভূত লুব্রিকেটেড এয়ার ডিস্ট্রিবিউশন সিস্টেম থাকলে, তেল-মুক্ত সিলিন্ডারগুলিকে অবশ্যই একটি ডেডিকেটেড নন-লুব্রিকেটেড ব্রাঞ্চ লাইনের মাধ্যমে একটি কোলেসিং ফিল্টার দিয়ে খাওয়াতে হবে যাতে কোনও তেল বহন-ওভার অপসারণ করা যায়।
এয়ার সিলিন্ডার ব্যারেল এবং শেষ ক্যাপ পরীক্ষা করা হচ্ছে
সিলিন্ডার ব্যারেল (বডি টিউব) এবং শেষ ক্যাপগুলি কাঠামোগত উপাদান। যদিও তারা খুব কমই স্বাভাবিক পরিষেবায় ব্যর্থ হয়, তারা প্রতিটি চক্রে ক্লান্তি লোডিংয়ের শিকার হয় এবং অস্বাভাবিক লোডিং অবস্থার অধীনে ফাটল বা বিকৃতির বিকাশ ঘটাতে পারে - অতিরিক্ত চাপের ঘটনা, শক লোড বা দীর্ঘমেয়াদী ভুল।
ব্যারেল পরিদর্শন
সিলিন্ডার ডি-এনার্জাইজ করা হলে, ব্যারেলের পুরো দৈর্ঘ্য বরাবর বাইরের দিকটি দৃশ্যত পরিদর্শন করুন। সন্ধান করুন:
- ডেন্ট, ডিফর্মেশন বা ফুলে যাওয়া - একটি বুলড ব্যারেল নির্দেশ করে যে সিলিন্ডারটি অতিরিক্ত চাপ বা গুরুতর পার্শ্ব প্রতিক্রিয়া অনুভব করেছে।
- অ্যালুমিনিয়াম বা ইস্পাতের ব্যারেলে ক্ষয় — পৃষ্ঠের ক্ষয় দেয়ালকে দুর্বল করে দেয় এবং শেষ পর্যন্ত একটি হেয়ারলাইন ফাটল তৈরি করতে পারে। খাদ্য প্রক্রিয়াকরণ বা বাইরের পরিবেশে, এটি বিশেষভাবে প্রাসঙ্গিক।
- টাই রড কন্ডিশন — টাই রড সিলিন্ডারে (সবচেয়ে সাধারণ প্রকার), প্রতিটি টাই রড সোজা এবং থ্রেড করা অংশে কোনো ফাটল আছে কিনা তা পরীক্ষা করুন। একটি বাঁকানো টাই রড নির্দেশ করে যে সিলিন্ডারটি তার অক্ষের লম্ব একটি প্রভাব লোড শোষণ করেছে।
ক্যাপ পরিদর্শন শেষ করুন
ফাটলগুলির জন্য উভয় প্রান্তের ক্যাপগুলি পরিদর্শন করুন — বিশেষ করে বন্দরের প্রবেশের গর্তের চারপাশে এবং কোণে যেখানে টাই রডগুলি যায়। হেয়ারলাইন ফাটল প্রায়শই শুধুমাত্র ম্যাগনিফিকেশনের অধীনে বা ডাই পেনিট্রান্ট পরীক্ষার মাধ্যমে দৃশ্যমান হয়। এন্ড ক্যাপে যে কোনো নিশ্চিত ফাটল একটি বাধ্যতামূলক প্রতিস্থাপন — কাঠামোগত ফাটল সহ চাপযুক্ত উপাদানগুলি ঢালাই, ভরাট বা টেপিং দ্বারা মেরামত করা যায় না।
সম্পূর্ণ এয়ার সিলিন্ডার পরিদর্শন চেকলিস্ট
নির্ধারিত রক্ষণাবেক্ষণের সময় বা সিলিন্ডার কর্মক্ষমতা অভিযোগের তদন্ত করার সময় এই চেকলিস্টটি ব্যবহার করুন। প্রতিটি বিভাগে একটি পাস নির্দেশ করে যে সিলিন্ডারটি পরিষেবাযোগ্য অবস্থায় রয়েছে। সিলিন্ডার উৎপাদনে ফিরে আসার আগে যেকোনো ব্যর্থ ফলাফল সংশ্লিষ্ট সংশোধনমূলক ক্রিয়াকে ট্রিগার করবে।
| পরিদর্শন আইটেম | পদ্ধতি | পাসের শর্ত | ব্যর্থ কর্ম |
|---|---|---|---|
| বাহ্যিক বায়ু লিক | চাপ অধীনে সাবান সমাধান | কোন জয়েন্ট বা সীল এ কোন বুদবুদ | জিনিসপত্র আঁট বা সীল প্রতিস্থাপন |
| অভ্যন্তরীণ বাইপাস লিক | প্লাগ এবং চাপ পরীক্ষা | 60 সেকেন্ডে শূন্য চাপ বৃদ্ধি | বিচ্ছিন্ন করুন এবং পিস্টন সীল প্রতিস্থাপন করুন |
| পিস্টন রড পৃষ্ঠ | ভিজ্যুয়াল মুছা পরিদর্শন | কোন স্কোরিং, মরিচা, বা dents | প্রতিস্থাপন বা পুনরায় ক্রোম রড |
| রড সোজা | ভি-ব্লকগুলিতে সূচক ডায়াল করুন | ≤ 0.05 মিমি প্রতি 100 মিমি | রড প্রতিস্থাপন করুন |
| বন্দরে সরবরাহের চাপ | ইনলাইন চাপ পরিমাপক | গতির সময় সেটপয়েন্টের 10% এর মধ্যে | সীমাবদ্ধতা পরিষ্কার করুন, লাইনের আকার পরীক্ষা করুন |
| মাউন্ট ফাস্টেনার টর্ক | টর্ক রেঞ্চ | স্পেসিফিকেশন এ, কোন আন্দোলন | স্পেক থেকে রি-টর্ক |
| কুশন আচরণ | স্ট্রোকের শেষের গতি পর্যবেক্ষণ করুন | মসৃণ হ্রাস, কোন প্রভাব | সুই সামঞ্জস্য বা কুশন সীল প্রতিস্থাপন |
| ব্যারেল এবং শেষ ক্যাপ অবস্থা | চাক্ষুষ পরিদর্শন | কোন ফাটল, dents, বা জারা | ক্ষতিগ্রস্ত উপাদান প্রতিস্থাপন |
| লুব্রিকেটর তেলের স্তর | বাটি স্তরের ভিজ্যুয়াল চেক | চোখের গ্লাসে তেল দেখা যাচ্ছে | সঠিক গ্রেড তেল দিয়ে রিফিল করুন |
| নিষ্কাশন মাফলার | ফ্লো চেক / ভিজ্যুয়াল | সীমাহীন নিষ্কাশন প্রবাহ | মাফলার পরিষ্কার করুন বা প্রতিস্থাপন করুন |
কত ঘন ঘন আপনি একটি বায়ুসংক্রান্ত সিলিন্ডার পরিদর্শন করা উচিত
পরিদর্শনের ফ্রিকোয়েন্সি সিলিন্ডারের ডিউটি চক্র, পরিবেশ এবং প্রক্রিয়াটির সমালোচনার উপর নির্ভর করে। কোন সার্বজনীন ব্যবধান নেই — একটি পরিষ্কার সমাবেশ কক্ষে প্রতি শিফটে দুবার সাইকেল চালানোর চেয়ে একটি ধুলোময় ফাউন্ড্রিতে সপ্তাহে 7 দিন, দিনে 3টি শিফটে চলমান একটি সিলিন্ডারের প্রতি অনেক বেশি মনোযোগ দেওয়া প্রয়োজন৷
| অবস্থা | প্রস্তাবিত পরিদর্শন ব্যবধান | সীল প্রতিস্থাপন ব্যবধান |
|---|---|---|
| হালকা দায়িত্ব, পরিচ্ছন্ন পরিবেশ | প্রতি 12 মাসে | প্রতি 3-5 বছর বা 20M চক্র |
| মাঝারি শুল্ক, স্বাভাবিক শিল্প পরিবেশ | প্রতি ৬ মাস অন্তর | প্রতি 1-2 বছর বা 10M চক্র |
| ভারী দায়িত্ব, ধুলোবালি বা ভেজা পরিবেশ | প্রতি ৩ মাস অন্তর | বার্ষিক বা 5M চক্র |
| উচ্চ তাপমাত্রা বা রাসায়নিক এক্সপোজার | মাসিক চাক্ষুষ; ত্রৈমাসিক সম্পূর্ণ চেক | প্রতি ৬ মাস অন্তর |
সময়-ভিত্তিক ব্যবধানের বাইরে, শর্ত-ভিত্তিক ট্রিগারগুলি প্রয়োগ করুন। যে কোনো সময় একটি সিলিন্ডার একটি নতুন উপসর্গ দেখায় — ধীর চক্রের সময়, নতুন শব্দ, অবস্থান সেন্সর ত্রুটি, বা দৃশ্যমান ফুটো — এটিকে একটি অনির্ধারিত পরিদর্শন ইভেন্ট হিসাবে বিবেচনা করুন, শেষ নির্ধারিত PM কখন সম্পন্ন হয়েছিল তা নির্বিশেষে। পরবর্তী নির্ধারিত ব্যবধানের জন্য অপেক্ষা করা যখন লক্ষণগুলি ইতিমধ্যে উপস্থিত হয়েছে তখন ব্যর্থতার জন্য অপেক্ষা করা।
সাধারণ এয়ার সিলিন্ডার সমস্যা এবং তাদের মূল কারণ
একটি বায়ুসংক্রান্ত সিলিন্ডার পরীক্ষা করার সময়, একটি উপসর্গকে তার মূল কারণের দিকে ফিরে পেতে সক্ষম হওয়া সময় বাঁচায় এবং পুনরাবৃত্তি ব্যর্থতা প্রতিরোধ করে। নীচে সবচেয়ে ঘন ঘন সম্মুখীন সমস্যা এবং তাদের সবচেয়ে সম্ভাব্য উৎস আছে.
সিলিন্ডার প্রসারিত বা প্রত্যাহার করবে না
- সরবরাহের চাপ নেই — আপস্ট্রিম সোলেনয়েড ভালভ ফাংশন এবং FRL ইউনিট পরীক্ষা করুন
- পিস্টন রড জব্দ করা হয়েছে — তৈলাক্তকরণের অভাব বা গুরুতর রড বুশিং পরিধানের কারণে সৃষ্ট
- বাহ্যিক যান্ত্রিক বাধা - স্ট্রোকের শেষে লোড জ্যাম বা সিলিন্ডার যান্ত্রিকভাবে অবরুদ্ধ হয়
- কুশন সুই ভালভ অনেক দূরে বন্ধ — আটকে পড়া নিষ্কাশন চাপের কারণে শেষ ক্যাপে পৌঁছানোর আগে সিলিন্ডার স্টল
সিলিন্ডার অনিয়মিতভাবে বা ঝাঁকুনি গতির সাথে চলে
- শুকনো সীল থেকে স্টিক-স্লিপ — তৈলাক্তকরণ যোগ করুন বা একটি প্রি-লুব্রিকেটেড সিলিন্ডার মডেলে আপগ্রেড করুন
- দূষিত বায়ু সরবরাহ - বায়ু সরবরাহে কণা বা জল অসম ঘর্ষণ সৃষ্টি করে। এয়ার ফিল্টার এবং জল বিভাজক পরিদর্শন এবং পরিষেবা.
- কম আকারের প্রবাহ নিয়ন্ত্রণ ভালভ - অপর্যাপ্ত প্রবাহ শিকারের আচরণের কারণ হয়। ইনস্টল করা ভালভ সিভি রেটিং এর বিপরীতে প্রবাহ হারের প্রয়োজনীয়তা পর্যালোচনা করুন।
সিলিন্ডার লোডের অধীনে স্ট্রোকের শেষে পৌঁছাতে ব্যর্থ হয়
- অপারেটিং চাপ খুব কম — নিয়ন্ত্রক সেটপয়েন্ট যাচাই করুন এবং দীর্ঘ সরবরাহ লাইনে চাপ হ্রাস পরীক্ষা করুন
- লোডের জন্য বোরের আকার ছোট - F = P × A ব্যবহার করে প্রয়োজনীয় বল পুনঃগণনা করুন এবং প্রয়োজনে বোর আপগ্রেড করুন
- গুরুতর পিস্টন সিল বাইপাস - সিলিন্ডারটি সম্পূর্ণ চেম্বারের চাপ তৈরি করতে পারে না কারণ বায়ু সরবরাহ করা হচ্ছে তার চেয়ে দ্রুত পিস্টন অতিক্রম করছে
দ্রুত এবং পুনরাবৃত্তি সীল ব্যর্থতা
- দূষিত সরবরাহ বায়ু — 10 মাইক্রনের মতো ছোট কণা সীল ঠোঁটের বিরুদ্ধে ঘষিয়া তুলিয়া ফেলিতে সক্ষম। আপস্ট্রিমে একটি 5-মাইক্রোন কোলেসিং ফিল্টার ইনস্টল করুন।
- স্কোরড রড পৃষ্ঠ - একটি ক্ষতিগ্রস্ত রড দিনের মধ্যে নতুন সীল ধ্বংস করে। সীল প্রতিস্থাপন কোনো পার্থক্য করার আগে রড সংশোধন করা আবশ্যক.
- মিসলাইনড সিলিন্ডার — সাইড লোডিং সিল ঠোঁটকে অসমভাবে ক্ষতিগ্রস্ত করে। রিসিল করার আগে প্রান্তিককরণ ঠিক করুন।
- পরিবেশের জন্য ভুল সীল উপাদান - প্রকৃত অপারেটিং তাপমাত্রা এবং রাসায়নিক এক্সপোজারের সাথে মেলে সীল উপাদান আপগ্রেড করুন।
কখন সম্পূর্ণ এয়ার সিলিন্ডার প্রতিস্থাপন করতে হবে বনাম এটি মেরামত করুন
প্রতিটি সিলিন্ডার সমস্যা একটি সম্পূর্ণ প্রতিস্থাপন প্রয়োজন হয় না. স্ট্যান্ডার্ড আইএসও সিলিন্ডার আকারের জন্য সিল কিটগুলি ব্যাপকভাবে উপলব্ধ এবং সস্তা - একটি 63 মিমি বোরের সিলিন্ডারে সিল প্রতিস্থাপনের জন্য সাধারণত খরচ হয় অংশে $20 এর নিচে , বনাম একটি নতুন সমতুল্য সিলিন্ডারের জন্য $80–$250। তবে সীল প্রতিস্থাপন শুধুমাত্র তখনই সার্থক যদি অন্যান্য উপাদানগুলি এখনও পরিষেবাযোগ্য অবস্থায় থাকে।
মেরামত সঠিক পছন্দ যখন:
- ব্যারেল বোরটি মসৃণ এবং সহনশীলতার মধ্যে (কোন স্কোরিং বা ক্ষয় নেই)
- পিস্টন রড সোজা এবং এর পৃষ্ঠের ফিনিস অক্ষত
- শেষ ক্যাপগুলি ফাটলমুক্ত এবং থ্রেডগুলি ভাল অবস্থায় রয়েছে৷
- সিলিন্ডারটি তার প্রত্যাশিত পরিষেবা জীবনের প্রায় 50% অতিক্রম করেনি
- একটি অভিন্ন প্রতিস্থাপন অংশ দীর্ঘ সীসা সময় এবং উত্পাদন অপেক্ষা করতে পারে না
সিলিন্ডার প্রতিস্থাপন করুন যখন:
- ব্যারেল বোর স্কোর বা ক্ষয়প্রাপ্ত হয় - নতুন সীল ক্ষতিগ্রস্ত বোর পৃষ্ঠের বিরুদ্ধে দ্রুত ব্যর্থ হবে
- রডটি বাঁকানো, গভীরভাবে স্কোর করা বা ন্যূনতম ব্যাসের নীচে - রডগুলি নির্ভরযোগ্যভাবে মাঠে মেরামত করা যায় না
- শেষ ক্যাপ থ্রেড ছিনতাই বা শেষ ক্যাপ ফাটল হয়
- সিলিন্ডারটি একাধিকবার মেরামত করা হয়েছে এবং এখনও অল্প ব্যবধানে ব্যর্থ হচ্ছে — বারবার ব্যর্থতার একটি প্যাটার্ন একটি সিস্টেমিক সমস্যা (প্রয়োগের জন্য ভুল সিলিন্ডার) সংকেত দেয় যা মেরামত করবে না
- সিলিন্ডার একটি অ-মানক বা অপ্রচলিত আকার যেখানে সিল কিট আর উপলব্ধ নেই
একটি প্রতিস্থাপনের অর্ডার দেওয়ার আগে, বিদ্যমান সিলিন্ডারের স্পেসিফিকেশনগুলি সম্পূর্ণভাবে নথিভুক্ত করুন: বোরের ব্যাস, স্ট্রোকের দৈর্ঘ্য, মাউন্টিং স্টাইল (টাই রড, প্রোফাইল বডি, বা গোলাকার বডি), পোর্টের আকার এবং অবস্থান, রডের শেষ থ্রেডের ধরন এবং কোনও বিশেষ বৈশিষ্ট্য (স্টেইনলেস স্টীল, চৌম্বকীয় পিস্টন, ক্লিনরুম স্পেসিফিকেশন)। ভুল পোর্ট অবস্থান বা রড প্রান্তের ধরন সহ একটি সিলিন্ডার অর্ডার করার জন্য অতিরিক্ত যান্ত্রিক পরিবর্তনের প্রয়োজন হবে এবং মেরামত আরও বিলম্বিত হবে৷